この記事の要点・目次
- 通り側は穴が小さすぎないか、止り側は大きすぎないかを調べます。
- ゲージに刻まれた寸法と、検査した穴の実寸は別です。
- 全数合格が続いても、穴径の推移を追うには数値の記録が必要です。
穴に検査用の栓がすっと通っても、その穴が合格とは限りません。軸を差し込む穴が大きすぎても、細い栓は通るからです。そこで使うのが限界栓ゲージです。ねじのないまっすぐな貫通穴なら、細い「通り側」が無理なく全長を通り、太い「止り側」が入らないことを確かめます。二つを試して初めて、その穴を寸法の上限と下限の両側から判定できます。
一本の道具に、太さの違う二つの端がある
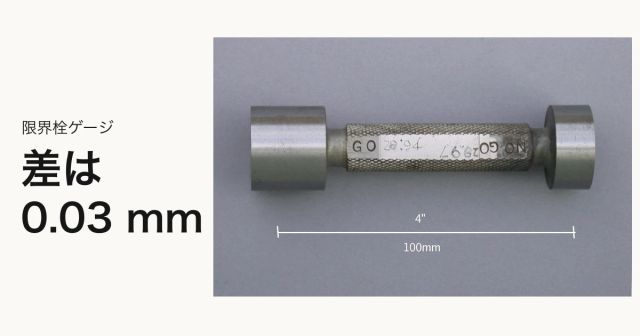
カバー写真の道具には、握りの両側に短い円柱が付いています。撮影者の説明では、GOと記された側が29.94 mm、NO GO側が29.97 mm。その差はわずか0.03 mmです。太さを目で見分けるより、刻印を読んだほうが確実です。これらの数字はゲージの両端を示していて、検査した穴の直径ではありません。
通り側が確かめるのは、穴が小さすぎないかです。入口に先端が入っても、奥で引っかかれば通ったとはいえません。オーエスジーの限界プレーンゲージの説明でも、通り側は無理に押し込まず、穴の全長にわたって通ることが条件です。
ゲージを持ち替え、今度は太い端を穴に当てます。穴が大きすぎないかを調べるので、こちらの端は入らないのが合格です。穴の途中で止まっても、止り側の測定面が入った時点でこの条件から外れます。
穴径10.000〜10.020 mmの図面で考える
機械図面の寸法と公差には、作ってよい寸法の範囲が示されます。以下は、穴の直径として10.000 mmから10.020 mmを許容すると仮定した例です。この指示に適したゲージを用意し、それぞれの端を正しく当てたとします。
表は左右にスクロールできます。
| 穴にゲージを当てた結果 | 検査で分かること |
|---|---|
| 通り側が途中までしか入らない | 通り側の条件を満たさない。入口だけの確認では見逃す。 |
| 通り側が全長を通り、止り側も入る | 通り側は合格でも、上限をみる止り側が不合格。 |
| 通り側が全長を通り、止り側は入らない | 両側の条件に合う。穴径の実測値は分からない。 |
図面にある二つの数字は製品に対する要求です。それをそのまま「ゲージの端は正確に10.000 mmと10.020 mmで作る」という指定にはできません。ゲージにも製作時に許される寸法差があります。新潟精機も、穴の最小・最大の許容寸法を基準にしたゲージと説明しています。境界ぎりぎりの穴の判定には、現物に適用するゲージの仕様と検査手順が必要です。
ねじ山のある栓と、滑らかな栓を見分ける
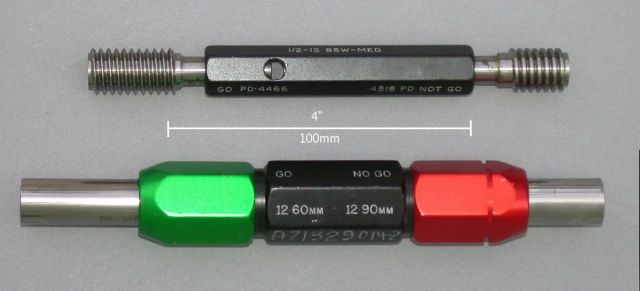
写真の二本は、どちらも両端に検査部を持っています。上の一本にはねじ山があり、ねじのかみ合いを調べます。下の一本は測定面が滑らかで、まっすぐ差し込む穴用です。二本とも「通り・止り」と呼べても、ねじ込むときの回転数を、滑らかな穴の判定に持ち込むことはできません。
同じ職場でも、ねじを加工する前の下穴径、加工しためねじの内径、めねじのかみ合いでは調べたいものが違います。検査指示が何を対象としているかを図面で読み、ゲージの種類と寸法表示を照合します。緑と赤の色分けはこの写真の道具の特徴です。オーエスジーが紹介する製品では、止り側の柄に線を入れています。
もう一つ確かめたいのは道具自身の寸法です。通り側の円柱が摩耗して細くなれば、本来なら通らない穴にも入りやすくなります。新潟精機の製品には摩耗したピンを交換できるものがあります。ゲージを使い続けてよいかの判断には、部品の合格数とは別に、ゲージの校正結果が役立ちます。
「全数合格」の記録からは、穴径の変化は読めない
加工担当者から「前のロットより穴が広がっていないか」と聞かれたとき、合否の表からどこまで答えられるでしょうか。たとえば前回も今回も100個を検査し、100個とも通り側が通って止り側が止まったとします。この記録から言えるのは、二回とも検査した100個が条件に合ったということまでです。
前回の穴が許容範囲の下限寄りで、今回は上限寄りだったとしても、記録の上では同じ「100個合格」です。ゲージメーカーのWESTportも、限界ゲージの結果は合否であって部品の実寸を測ったものではないと説明しています。二つの端の寸法を平均しても、穴の直径にはなりません。
次の工程がこの穴径の合否を求めているなら、指定された両側の検査結果を渡せます。加工寸法がどちらへ動いているかも知りたいなら、内径を数値で測る検査を組み合わせ、測った位置と値を記録します。寸法の推移を追うには、管理限界と規格限界の違いも関わってきます。実測値を残しておけば、合否の表では見えなかった変化を追えます。
出典・参考資料
- オーエスジー:PGとは(限界プレーンゲージの使い方) ↗(新しいタブで開く)確認日:2026.11.09
- オーエスジー:栓ゲージの使い方 ↗(新しいタブで開く)確認日:2026.11.09
- 新潟精機:限界栓ゲージの仕様と交換式ピン ↗(新しいタブで開く)確認日:2026.11.09
- WESTport:Go/NoGo gagingとゲージ公差 ↗(新しいタブで開く)確認日:2026.11.09
- 写真原典:特殊寸法の栓ゲージ ↗(新しいタブで開く)確認日:2026.11.09
- 写真原典:ねじゲージと平滑な栓ゲージ ↗(新しいタブで開く)確認日:2026.11.09
- 写真と加工画像の利用条件:CC BY-SA 3.0 ↗(新しいタブで開く)確認日:2026.11.09
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
撮影者が示す通り側は29.94 mm、止り側は29.97 mm。写真に余白と文字を加えています。
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- Glenn McKechnie / Wikimedia Commons(CC BY-SA 3.0):上にねじ付きのゲージ、下に緑と赤の柄を持つ平滑な栓ゲージが並ぶ ↗(新しいタブで開く)
CC BY-SA 3.0(加工後も同ライセンス)(ライセンス(新しいタブで開く))。縦横比を保ってWebP変換、縮小。確認日:2026.11.09