この記事の要点・目次
- 規格限界は品物への要求、管理限界は工程の変化を判断する基準です。
- 規格内でも管理限界を超える場合があり、平均だけでは個品の合否を判定できません。
- 信号が出た時点の測定・工程記録を確認し、工程の処置と製品の取扱いを分けます。
規格限界は品物に求める範囲、管理限界は工程の変化を見つけるための基準です。 測定値が規格内でも、いつもの工程では起こりにくい値なら、管理図では異常のサインが出ます。
たとえば寸法の検査表では合格なのに、管理図では上限を超えている。この二つは矛盾しません。品質管理の担当者が次に確かめたいのは、品物が要求を満たすかと、作る工程に変化が起きたかという、別々の問いです。寸法の仮例を使って、判定と調査の進め方を整理します。
規格限界は要求、管理限界は工程の変化を見る
規格限界は製品の機能や顧客の要求から定める範囲の端です。図面で寸法が10.00±0.10mmと指定されていれば、下側規格限界(LSL)は9.90mm、上側規格限界(USL)は10.10mmになります。
管理限界は、工程が安定していたときのデータなどから設定する基準です。管理図は測定値やその平均などを時間順に並べ、中心線(CL)、上側管理限界(UCL)、下側管理限界(LCL)と照らして変化を調べます。日本科学技術連盟の解説でも、管理限界による工程の判断と、規格による品物の良否の判断を区別しています。
表は左右にスクロールできます。
| 比べる点 | 規格限界 | 管理限界 |
|---|---|---|
| 答えたい問い | 品物が要求を満たしているか | 工程が従来と違う動きをしていないか |
| 決める根拠 | 図面・仕様書、顧客との取り決めなど | 工程データの変動と、使う管理図の方法 |
| 線を超えたとき | その品質特性が規格から外れている | 工程や測定の変化を調べるサイン |
| 線の内側なら | その特性の規格範囲内 | 点の並び方も含め、管理状態を確認する |
規格限界の数値を、そのまま管理限界として引くことはできません。例えば規格が広ければ、工程の平均が動き始めても、しばらく品物は規格内に収まる可能性があります。規格との比較だけではこうした変化を見つけにくいからです。
逆に、工程が安定していても、ばらつきが要求に対して大きければ規格外の品物は生じます。管理図で安定性を確認し、そのうえで規格に収まる余裕を調べるのが工程能力の評価です。分布の幅と平均の位置の読み方は、CpとCpkの違いで説明しています。
10.08mmは規格内でも管理限界を超える
1個ずつ測った寸法を、1点ずつ管理図に記す場合を考えます。以下は説明用の仮例で、工場の実測データではありません。規格は10.00±0.10mm。安定時の平均10.00mmと、ばらつきを表す標準偏差σ(シグマ)0.02mmが、基準値として分かっていると仮定します。
平均の上下に3σずつ離して管理限界を置くと、上側は10.06mm、下側は9.94mmです。ここに10.08mmという測定値が出たら、二つの判定を分けられます。
- 規格との比較では範囲内。10.08mmは上側規格限界10.10mmより小さい値です。
- 工程の監視では異常のサイン。10.08mmは上側管理限界10.06mmを超えています。
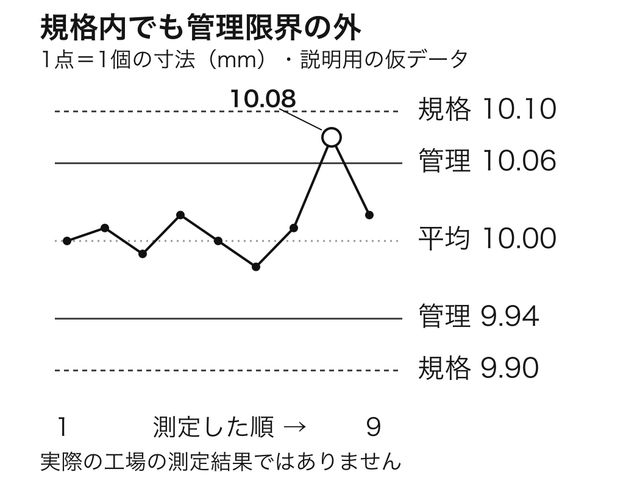
この場合、「規格内だから工程も問題ない」として調査を省くと、変化を見落とすおそれがあります。一方で、管理限界を超えたことだけを理由に、その品物が規格外だと決めるのも誤りです。測定結果、検査の取り決め、ほかの品質特性も含めて品物の扱いを判断します。
管理限界を超えた点は、原因が確定した証拠ではありません。平均とσが分かっている正規分布では、平均±3σの外側に約0.27%の値が出ます。これは、複数の判定ルールを併用した場合の誤警報率ではありません。NIST(米国国立標準技術研究所)は、限界の設定が、実際には異常原因がないのに調査するリスクにも関わると説明しています。警報を手掛かりに記録を調べることと、故障や作業ミスを断定することは分ける必要があります。
実際の管理限界は、データの種類と採り方に合う方法で求めます。この図のσは説明のために与えた値であり、図にある少数の点から計算したものではありません。どのデータにも、全期間の標準偏差を求めて機械的に±3倍すればよいわけではない点に注意してください。
平均値の管理図では個品の合否を判定しない
管理図の1点が複数個の平均なら、その点を個々の品物の規格と比べても、全品が規格内かは分かりません。まず「1点は何を表しているか」を確認します。
たとえば、近い時間に同じ条件で作った4個を一つの群として測るとします。群とは、一緒に扱うサンプルのまとまりです。規格が9.90〜10.10mmのとき、次の仮データを平均すると10.00mmになります。
表は左右にスクロールできます。
| 品物 | 測定値 | この寸法の規格との比較 |
|---|---|---|
| 1個目 | 9.88mm | 下限を下回る |
| 2個目 | 10.00mm | 範囲内 |
| 3個目 | 10.00mm | 範囲内 |
| 4個目 | 10.12mm | 上限を超える |
平均は規格の中央ですが、4個のうち2個が規格外です。平均だけを見ると、低い値と高い値が相殺されてしまいます。この表は平均で合否を代用できないことを示す例で、前の図の工程から得た測定結果ではありません。
このため、平均を見るX̄(エックスバー)管理図と、群内のばらつきを見るR管理図などを組み合わせます。Rは群の最大値から最小値を引いた範囲で、この例では0.24mmです。日科技連のX̄–R管理図の解説では、まずR管理図でばらつきの安定性を確認し、その後に平均の図を読むとしています。
平均の管理限界も個別値の管理限界とは異なります。NISTが示す平均の管理図の式には、群の個数が入ります。平均を取るときの変動と、1個ずつの変動を区別するためです。個品の規格線、個別値の管理限界、平均の管理限界を、同じ線として扱わないことが出発点になります。
異常のサインが出たら測定と工程の記録へ戻る
管理図は限界を超えた点だけでなく、点の並び方からも変化を捉えます。線の内側でも、一方に偏り続けたり上昇が続いたりすれば、調査の対象になる場合があります。
ただし、何点続けば信号とするかは採用するルールによって異なります。Minitabの公式説明には、中心線の同じ側に9点、上昇または下降が6点続く判定があります。一方、NISTが紹介するWECOルールでは、中心線の同じ側に8点という条件を示しています。異なる体系の数字を混ぜず、職場の管理図で使うルールと設定を確認しましょう。判定ルールを増やすと変化を捉えやすくなる反面、誤警報も増え得ます。
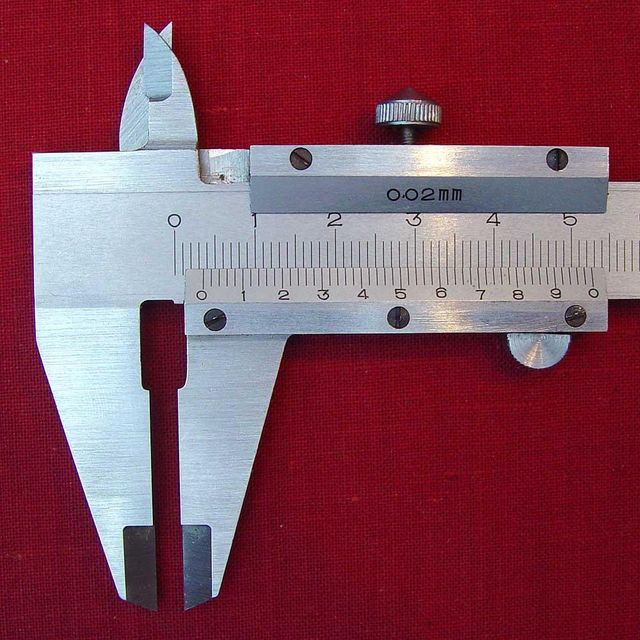
信号が出たときの確認は、次のように分けると、担当者に伝える情報を整理できます。以下は資料を踏まえた編集部の整理です。機械の停止、製品の隔離・再検査、運転再開は、自社で定めた手順と権限に従います。
- 測定と入力を確かめる。 単位や転記、測定位置・方法、使った機器とその状態を確認します。写真のような測定器では、何をどの位置で測った値かも記録との照合対象です。
- 変化した時点を工程記録と照らす。 設備の設定、工具の交換、材料ロットなど、前後に変わった条件を調べます。信号の時刻と変更の時刻が近いことだけで原因を確定せず、確認した事実を残します。
- 工程の処置と品物の取扱いを分ける。 原因への対応と、影響を受けた可能性のある製品の範囲・検査結果をそれぞれ確認します。対応後も管理図で変化を追います。
警報が出るたびに新しいデータを加え、管理限界を広げて点が収まるようにするのは避けたい運用です。比較の基準まで動くと、従来の工程から何が変わったのか見えにくくなります。工程を改善して状態が変わった場合などは、変更の理由と新たなデータを確認したうえで基準を見直します。
規格内なのに管理図で信号が出たら、品物の要求範囲と工程の変化を別々に確かめます。最初に1点の意味を読み、次に信号が出た時点の測定・工程記録へ戻る。この順番を持っておけば、「合格だから放置する」「警報だから不良と決める」という両方の混同を避けられます。部門としての役割は、品質管理と品質保証の違いも参考になります。
出典・参考資料
- NIST:管理限界と規格限界、基準の見直し、WECOルール ↗(新しいタブで開く)確認日:2026.10.26
- 日科技連:QC七つ道具の活用ポイント 第8回 管理図 ↗(新しいタブで開く)確認日:2026.10.26
- NIST:管理図の基本と3σ限界 ↗(新しいタブで開く)確認日:2026.10.26
- NIST:X̄・R・s管理図の仕組み ↗(新しいタブで開く)確認日:2026.10.26
- Minitab:管理限界と工程能力の区別 ↗(新しいタブで開く)確認日:2026.10.26
- Minitab:異常原因の判定ルールと誤警報 ↗(新しいタブで開く)確認日:2026.10.26
- 総務省統計局:製品のバラツキを管理 ↗(新しいタブで開く)確認日:2026.10.26
- カバー写真:David English「Dial Indicator in Use.jpg」 ↗(新しいタブで開く)確認日:2026.10.26
- カバー写真の利用条件:CC BY-SA 4.0 ↗(新しいタブで開く)確認日:2026.10.26
- 本文写真:ArtMechanic「Messschieber.jpg」 ↗(新しいタブで開く)確認日:2026.10.26
- 本文写真の利用条件:CC BY-SA 3.0 ↗(新しいタブで開く)確認日:2026.10.26
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
旋盤上のダイヤルゲージ(2016年)。本文の仮例の測定現場ではありません。写真:David English / Wikimedia Commons、CC BY-SA 4.0(掲載画像にも適用)。内容変更なし、配信時に比例縮小・形式変換。
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- ものづくりジャーナル編集部(仮データから作図):仮の個別測定値10.08mmが管理上限10.06mmを超え、規格上限10.10mmの内側にある ↗(新しいタブで開く)
編集部作成・自社利用。新規作図。原典の図の転載なし。確認日:2026.10.26
- ArtMechanic / Wikimedia Commons「Messschieber.jpg」:赤い布の上に置かれたノギスの本尺と副尺、測定用のジョウ ↗(新しいタブで開く)
CC BY-SA 3.0(掲載画像にも適用)(ライセンス(新しいタブで開く))。原版を保存。内容変更なし、配信時に比例縮小・形式変換。確認日:2026.10.26