この記事の要点・目次
- 校正は基準と指示値の関係を確かめる作業。調整や、要求への適合を確かめる検証とは分けて考える
- 器差の符号・補正値・不確かさを区別し、どの測定点と条件に適用する結果かを読む
- 標準へのつながりと、製品の検査に使えるかは別の確認。使用する範囲と判定の手順へ結びつける
校正から戻ってきた測定器に証明書が付いていても、それだけで「調整済み」「どの検査にも使用できる」とは判断できません。校正は基準となる値と測定器の示す値との関係を確かめる作業で、ずれを直す調整や、要求を満たすか確かめる検証とは役割が違います。
検査や品質管理で校正結果を受け取ったとき、数値を読むだけで終わらせず、手元の製品の検査に結びつけるにはどうすればよいのでしょうか。ここでは長さを測る機器を例に、校正・調整・検証の違いから、返却された記録の確認までを説明します。
校正・調整・検証を分ける
校正は測定器に「合格」の印を付ける作業ではありません。国際計量計測用語集のVIMでは、条件を決めて標準の値と測定器の指示値の関係を求め、その情報から測定結果を得るための関係を定めると説明しています。標準とは比較の基準で、指示値とは測定器が示した値です。この関係には後で説明する不確かさも含まれます。
表は左右にスクロールできます。
| 作業 | 何をするか | 結果からわかること |
|---|---|---|
| 校正 | 標準と指示値の関係を調べる | 指示値を測定結果として使うための関係や不確かさ |
| 調整 | 測定器が所定の値を示すように操作する | ゼロ点などを合わせた後の状態 |
| 検証 | 決められた要求を満たすことを証拠で確かめる | その要求への適合。必要に応じ不確かさも考慮する |
たとえば、ゼロ点を合わせる操作は調整です。調整で状態が変われば、それ以前に調べた関係をそのまま使えるとは限りません。VIMも、測定システムを調整した後は通常、再び校正が必要になるとしています。
サービスの成果物にもこの違いが表れます。ミツトヨの現行の引取りサービスでは、校正サービスが発行する「校正結果」には合否を記載せず、検査サービスの「検査成績書」に規格値への合否を記載すると説明しています。同社のサービスにおける区別であり、どの事業者も書類名が同じという意味ではありません。
依頼時に「校正をお願いします」と伝えるだけでなく、結果の報告が必要なのか、規格との比較や調整も必要なのかを分けて確かめると、欲しい成果物を指定しやすくなります。
器差と不確かさを読む
校正結果を読むときは、まず表の見出しと単位を確かめます。「器差」と「補正値」は同じ符号で使えるとは限りません。ナガノ計装は器差を、測定値から参照値を引いた値と説明しています。プラスなら参照値より大きく示したことになります。
次は編集部が説明用に置いた仮の数値です。特定の測定器の性能や実験結果ではありません。標準の値と指示値をmmで示し、器差を「指示値-標準の値」とした場合を考えます。
表は左右にスクロールできます。
| 標準の値 | 測定器の指示値 | 器差 |
|---|---|---|
| 10.000 mm | 10.003 mm | +0.003 mm |
| 20.000 mm | 20.004 mm | +0.004 mm |
| 30.000 mm | 30.006 mm | +0.006 mm |
最初の行では0.003 mm大きく示しています。この点で差を差し引く補正をするなら、指示値に加える補正値は-0.003 mmです。測定器の表示を操作して合わせる「調整」と、結果の計算に値を加える「補正」を分けて考えます。
同じ表でも、30 mmの点では差が0.006 mmあります。10 mmでの補正値を、測定範囲のすべてにそのまま使うことはできません。どの点・範囲・条件に適用する関係なのかを確認し、実際の補正は定められた測定手順に従います。
さらに、差を引いたから測定結果が完全に確定するわけではありません。測定の不確かさは得られた情報に基づいて、測ろうとする量にどの程度の値の散らばりを見込むかを表す指標です。繰り返し測った値だけでなく、使った標準の値や補正にも不確かさがあります。
したがって、器差は基準との差、不確かさは測定結果に伴う散らばりの程度として区別します。不確かさを器差に置き換えたり、機器に許された最大の誤差と読み替えたりせず、証明書が何の値に対して、どの条件で示しているかまで読みます。
証明書に「拡張不確かさ」「包含係数k」とあれば、複数の要因を合わせて評価した「合成標準不確かさ」に、係数kを掛けた値が示されています。数値だけを抜き出さず、どの種類の不確かさで、どの係数を使っているかも一緒に確認します。
標準へのつながりと使用条件
校正で使った基準の値にも根拠が必要です。計測のトレーサビリティは記録された切れ目のない校正の連鎖を通して、測定結果を定められた標準へ結びつける性質を指します。それぞれの校正の不確かさも連鎖に含まれます。
日本のJCSSは国家計量標準の供給と校正事業者の登録に関わる制度です。制度を運営するNITEの説明では、JCSSの標章・認定シンボル付き校正証明書は国家計量標準へのつながりと、その校正を行う事業者の技術的能力を示します。
ただし、そのつながりがあれば、どんな製品の判定にも適するわけではありません。米国国立標準技術研究所(NIST)も、トレーサビリティだけでは目的への適合を保証せず、測定の必要性に対して不確かさが十分小さいことが必要だとしています。
製品に許される寸法の範囲が狭くなれば、同じ測定方法で十分かを改めて考える必要があります。その要求を読む基本は機械図面の寸法と公差の読み方でも説明しています。
使用する環境や測り方も確認対象です。NISTの長さの測定サービスは装置だけでなく環境の管理や測定方法の改善によって高精度な測定を実現すると説明しています。校正時の条件と、実際に部品を測る条件を対応させて考える理由がここにあります。校正証明書の不確かさを、そのまま自分の製品測定全体の不確かさだとみなさないことが大切です。
返却された記録と仕事をつなぐ
記録を受け取ったら、「証明書があるか」から「今回の測定で使える情報か」へ確認を進めます。次の表は、ここまでの定義とサービスの違いをもとに編集部が整理した確認項目です。会社の正式な受入手順や、製品ごとの判定ルールに置き換わるものではありません。
表は左右にスクロールできます。
| 確かめること | 確認する内容 |
|---|---|
| 対象の機器 | 型式・製造番号が手元の機器と一致するか |
| 校正した範囲 | 実際に使う範囲や測定点との関係がわかるか |
| 結果の意味 | 器差・補正値・不確かさを区別し、単位と符号を読めるか |
| 条件と状態 | 校正の条件、調整の有無、調整前後のどちらの結果かがわかるか |
| 使用の判断 | 対象製品の要求と測定手順に照らし、誰が使用可否を判断するか |
特に、測定器そのものが規格に合っていることと、その測定器を使って部品が合格だと判断することは別です。ミツトヨの検査サービスが示す合否も、測定器についての規格値との比較です。自社製品の合否基準まで代わりに決めてくれるわけではありません。
判断に必要な情報が足りなければ、機器の番号、使いたい範囲、製品の要求、結果表の不明な欄をそろえて、社内の計測管理担当や校正を依頼した事業者に確認できます。「証明書は来ています」よりも、何を確かめたいのかを具体的に伝えられます。
測定を担当した経験を次の仕事へ広げたい人には、結果を記録するだけでなく、どの条件ならその値を使えるのかを説明することが学習の一歩になります。検査結果を工程改善や顧客への説明につなぐ役割は、品質管理と品質保証の違いも参考になります。
出典・参考資料
- 国際計量計測用語集VIM3|2.39 校正 ↗(新しいタブで開く)確認日:2026.10.19
- VIM3|3.11 測定システムの調整 ↗(新しいタブで開く)確認日:2026.10.19
- VIM3|2.44 検証 ↗(新しいタブで開く)確認日:2026.10.19
- VIM3|2.26 測定の不確かさ ↗(新しいタブで開く)確認日:2026.10.19
- VIM3|2.35 拡張不確かさ ↗(新しいタブで開く)確認日:2026.10.19
- VIM3|2.38 包含係数 ↗(新しいタブで開く)確認日:2026.10.19
- VIM3|2.53 補正 ↗(新しいタブで開く)確認日:2026.10.19
- ミツトヨ|引取りサービス:検査と校正の成果物 ↗(新しいタブで開く)確認日:2026.10.19
- ナガノ計装|不確かさ・精度・器差の違い(器差の説明を参照) ↗(新しいタブで開く)確認日:2026.10.19
- NIST|Policy on Metrological Traceability ↗(新しいタブで開く)確認日:2026.10.19
- NITE|JCSS制度の概要 ↗(新しいタブで開く)確認日:2026.10.19
- NIST|Dimensional Measurement Services(2025年3月26日更新) ↗(新しいタブで開く)確認日:2026.10.19
- カバー写真|NIST:ねじの要素を測定するシステム(2025年の資料) ↗(新しいタブで開く)確認日:2026.10.19
- カバー写真の利用条件|NIST non-SRD works。無償利用許諾・免責事項 ↗(新しいタブで開く)確認日:2026.10.19
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
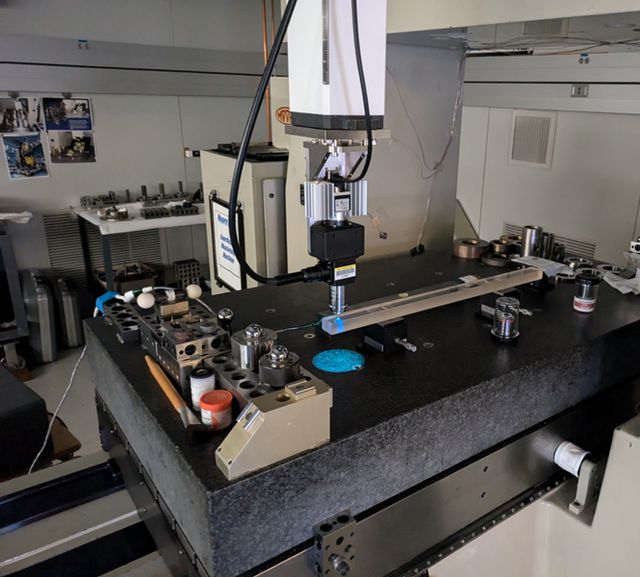
ねじの要素を測る装置(NIST、2025年資料)。写真:NIST。原寸・無加工。NIST作成資料は米国内の著作権保護対象外、国外では保護の場合あり。世界的な無償利用許諾に基づき掲載。無保証で提供。
- カバー写真|NIST:ねじの要素を測定するシステム(2025年の資料) ↗(新しいタブで開く)
- カバー写真の利用条件|NIST non-SRD works。無償利用許諾・免責事項 ↗(新しいタブで開く)
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- NIST(米国国立標準技術研究所):測定台の上に基準器を配置したNISTのM48三次元測定機 ↗(新しいタブで開く)
NIST non-SRD works:世界的・無償の複製、公表、派生作品の許諾(ライセンス(新しいタブで開く))。原典PNGを無加工・原寸で掲載。確認日:2026.10.19