この記事の要点・目次
- 金型は、主に金属で作られた、材料を決まった形に加工するための道具です。
- 射出成形の金型には、形を作るだけでなく、材料を流し、温度を整え、成形品を取り出す仕組みがあります。
- 繰り返し同じ形を作るために、金型の設計・加工・測定・調整と、使用中の手入れが必要です。
金型(かながた)は、材料を決まった形に加工するために使う、主に金属製の道具です。同じ型を繰り返し使うことで、同じ形の製品や部品を続けて作れます。
家電のプラスチック部品から、自動車のボディーまで。私たちが使う製品の形は、その前段階で作られた金型に支えられています。ただし、金型は「溶かした材料を流し込む箱」だけではありません。材料を押して曲げたり、打ち抜いたりする金型もあります。
材料に合わせて、型の働き方が変わる
日本金型工業会は、金型を、材料の塑性や流動性を利用して製品を成形するための型と説明しています。塑性とは、力を加えて変えた形が、力を取り去っても残る性質です。流動性は、材料が流れる性質を指します。
金属板に力を加えて形を変えるのが、プレス加工です。プレス用の金型には、板を打ち抜く型、曲げる型、立体的に絞る型などがあります。自動車のボディーは、その用途の一例です。材料を溶かさずに、型の形と機械の力を使って加工します。
一方、プラスチックの射出成形(しゃしゅつせいけい)では、加熱して流れる状態にした材料を金型へ送り込みます。金型の中で固めることで、狙った形を作ります。金属を流し込む鋳造にも金型を使う方法がありますが、鋳造には砂で作る型もあり、すべての鋳型が金型というわけではありません。
金型という名前の「金」は、加工する製品が必ず金属であることを意味しません。ゴムやガラスの成形にも使われます。何を作る型なのかと、型自体が何でできているかを分けると、働きがつかみやすくなります。
射出成形では、金型の隙間が製品になる
プラスチック製品を作る射出成形を、もう少し詳しく見てみましょう。ここでは、熱を加えると軟らかくなり、冷やすと固まる「熱可塑性樹脂」を使う一般的な方式を考えます。
金型を閉じ、内部の空間へ材料を送り、冷やして固めます。次に金型を開いて、成形品を取り出す。この動作を繰り返して生産します。金型と、材料を送り込んだり型を開閉したりする成形機は、別の役割を持っています。
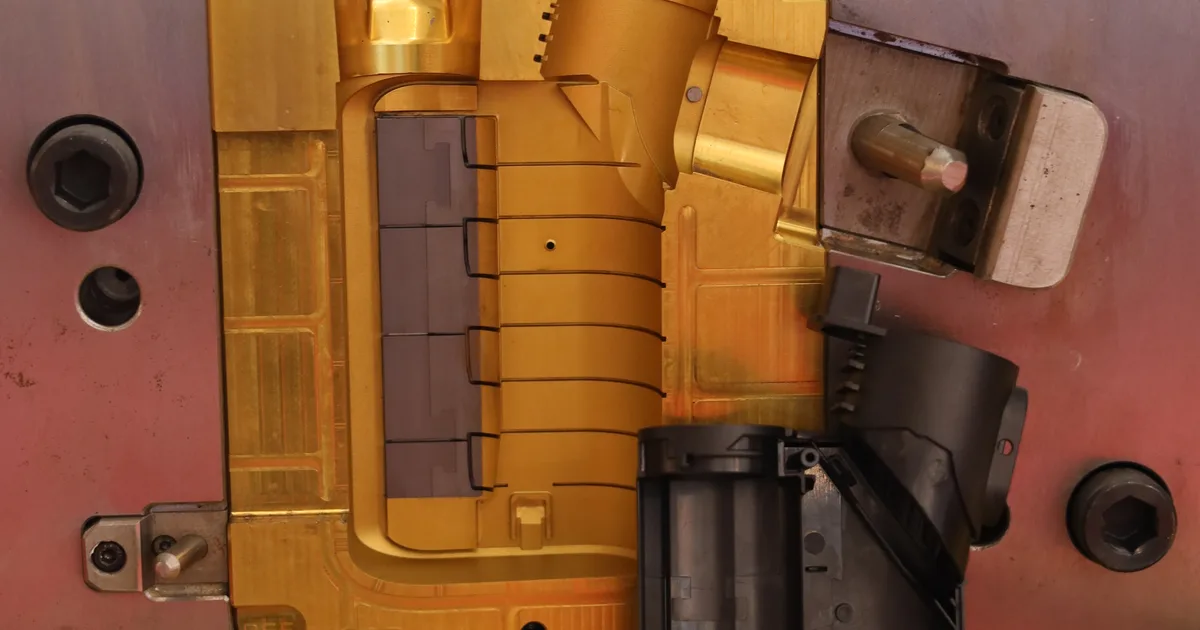
例えば、箱形の部品を作る場合を考えると、外側だけでなく内側にも形が必要です。型のへこんだ部分と出っ張った部分を組み合わせ、その間にできる隙間へ材料を入れることで、厚みのある壁を作れます。射出成形の金型では、こうした凹側の部分を「キャビティ」、凸側を「コア」と呼びます。フィーサの解説にもあるように、製品形状によっては両者を明確に区別しにくい場合があります。
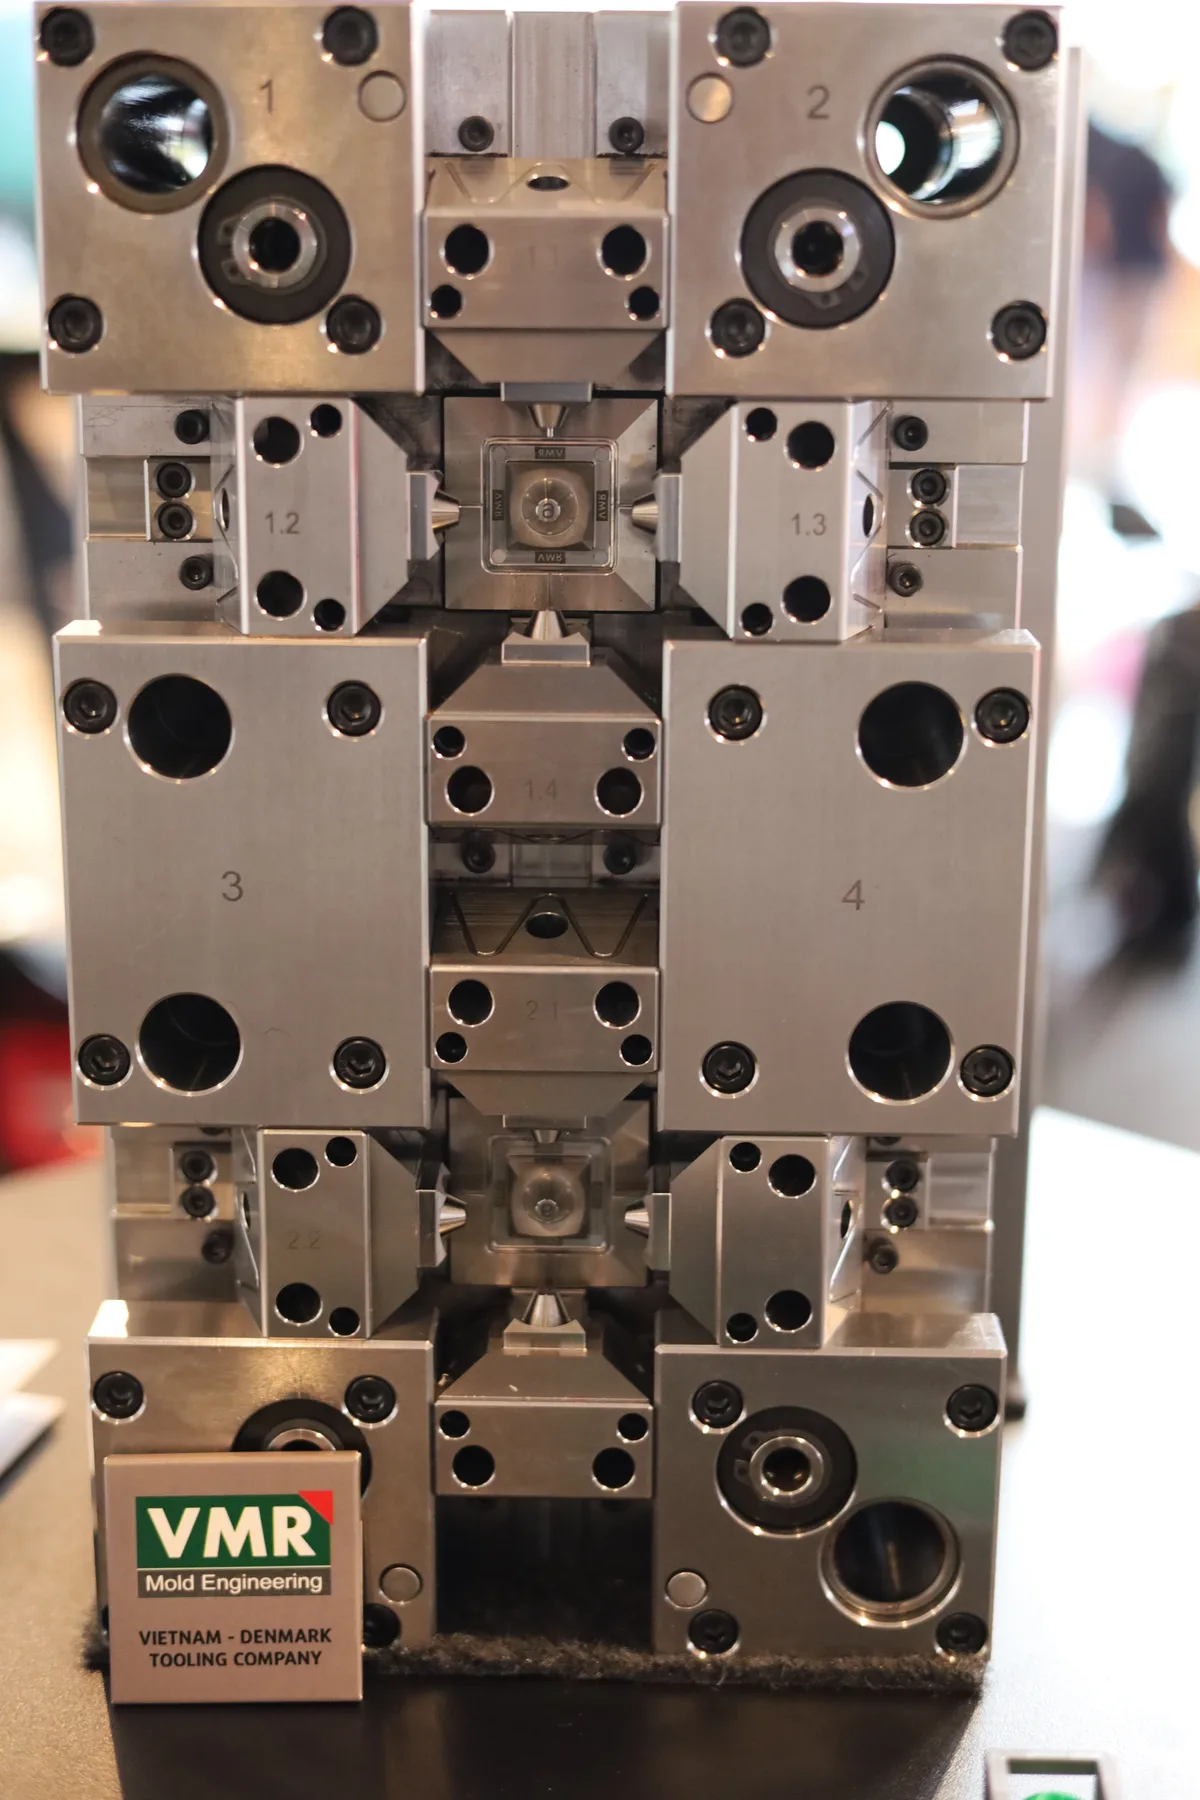
写真では、製品の形に当たる部分の周囲にも、多くの金属部品が組み合わされています。金型は輪郭を写す部分だけで成り立つのではありません。温度を調節する通路や、固まった部品を押し出して取り出す仕組みも必要になります。
つまり設計するのは、完成品の形だけではありません。材料をどこから入れるか、どう温度を整えるか、できた部品をどう取り出すかまでを、一緒に考える道具なのです。
プラモデルの枠に、材料の通り道が見える
金型の中で材料がどう流れるかは、プラモデルにも手がかりがあります。組み立てる前の部品がつながっている、枠のような部分を見たことはないでしょうか。
この枠を「ランナー」と呼びます。金型の中では、材料を製品になる部分へ運ぶ通り道です。そこに入った材料も固まると、部品とつながった枠ができます。部品につながる小さな入口は「ゲート」と呼ばれます。製品や金型の構造によっては、取り出す際に分離する仕組みもあります。
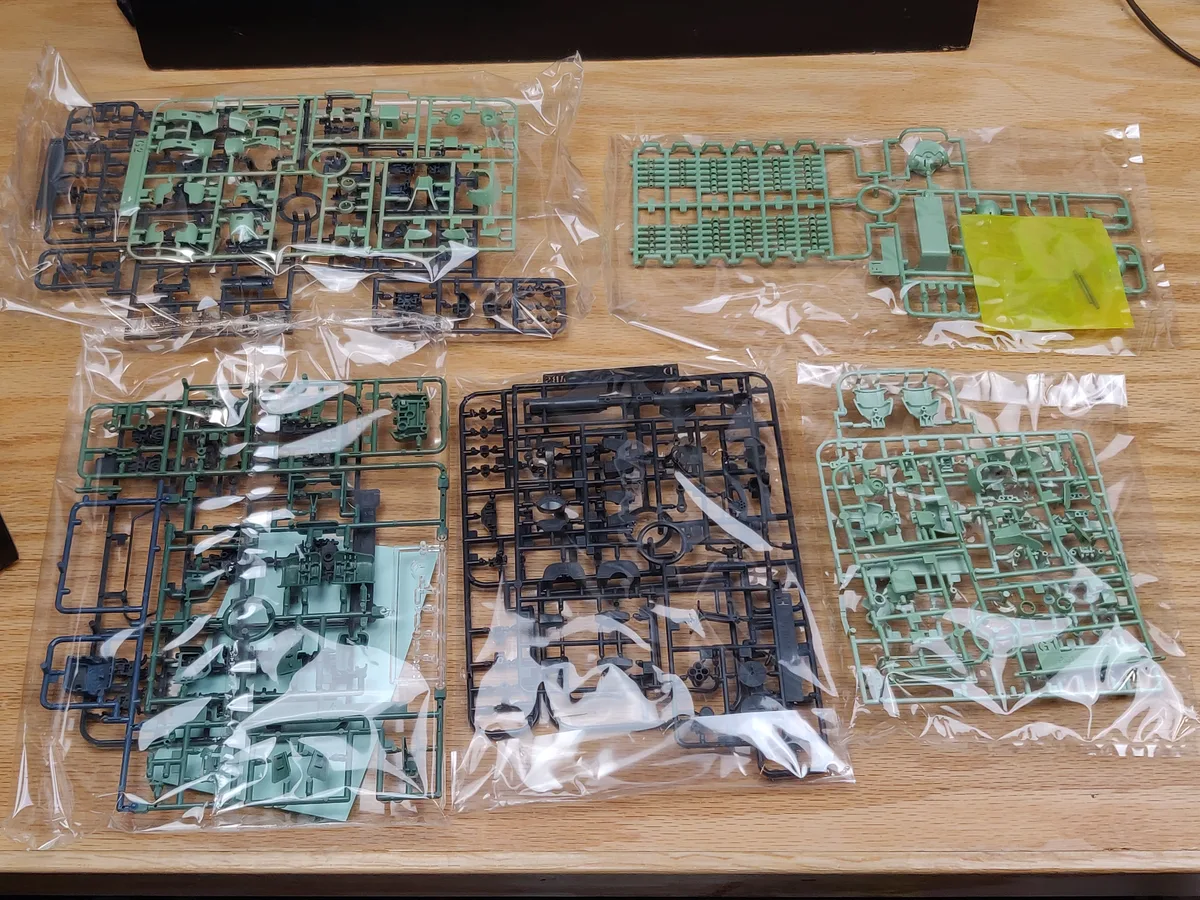
この通り道も、ただ太ければよいわけではありません。BANDAI SPIRITSは、樹脂の流れを解析した結果をもとに、ランナーの直径や配置を見直し、使う材料を減らす設計の工夫を紹介しています。部品へ材料を届ける働きを保ちながら、製品にならない部分を減らす取り組みです。
掲載写真は2020年撮影で、材料の通り道を見るための例です。完成後には外される枠にも、成形するための役割があります。完成した模型だけでは見えない、材料の流れを考える仕事がここにあります。
金型を作るにも、加工と調整の仕事がある
大量に使われる部品を作る前に、その部品に合う金型を設計し、作る必要があります。金型づくりもまた、一つのものづくりです。
福岡県遠賀町のT・D・Cモールドが公開する製作工程には、設計、加工データの作成、切削や放電による加工、磨き、測定、組立、成形の確認が並びます。同社は、工具で直接削る加工と、電気の放電を利用する加工を、形に応じて組み合わせています。
部品ができたら、寸法を測って次の工程へ渡し、金型として組み付けます。機械で加工すれば、それだけで完成するわけではありません。各部品を調整し、組み合わせた状態で働くかを確かめる工程があります。
また、泰興物産は、金型製作後に射出成形機で試し打ちを行い、寸法や外観などを確認し、必要に応じて修正する流れを示しています。図面どおりに金型を作ることと、狙った製品が安定してできることは、同じ確認ではないのです。
金型を知ると、製品のメーカー名の先に、設計する人、金属を加工する人、測定する人、組み立てて調整する人の仕事が見えてきます。一つの企業で担う工程も、別の企業へつなぐ工程もあり、その分担は製品や製造体制によって変わります。
繰り返し使うために、費用と手入れを考える
金型を使う生産には、最初に型を作るための費用と時間が必要です。一方、同じ型を繰り返し使えるため、数量が増えると、一個あたりに配分する金型の費用は小さくなります。射出成形の解説で、初期費用と量産時の効率がセットで語られるのはこのためです。
ただし、「何個以上なら必ず安い」という境目が一律にあるわけではありません。部品の形、材料、必要な精度、作る数量、途中で設計を変えるかによって、適した方法は変わります。金型を使うかを考えるときは、型の価格だけでなく、生産までを含めて比べる必要があります。
さらに、金型は永久に同じ状態で使える道具ではありません。パンチング金型を作るコニックは、繰り返し材料に接触することで刃先の摩耗が進み、打ち抜いた部分の寸法や仕上がりに影響すると説明しています。繰り返し同じ形を作るためにこそ、状態の確認と適切な手入れが欠かせません。
店頭では、金型そのものを見る機会は少ないかもしれません。それでも、身近な樹脂部品の形や、プラモデルにつながる枠を見るとき、形を生み出した道具へ目を向けることはできます。同じ製品を何度も作れることの裏側に、型を作り、確かめ、使い続けられる状態に保つ仕事があります。
出典・参考資料
- 日本金型工業会「金型ってなに?」 ↗確認日:2026.09.23
- 三光ライト工業「射出成形とは」(方式・初期費用と量産) ↗確認日:2026.09.23
- 三光ライト工業「射出成形金型について」(材料の流路・温度調節・取り出し) ↗確認日:2026.09.23
- フィーサ「キャビコア(キャビティとコア)」 ↗確認日:2026.09.23
- バンダイナムコクラフト「成形」 ↗確認日:2026.09.23
- BANDAI SPIRITS「プラモデルを通じたサステナブル活動」(ランナーの設計の工夫) ↗確認日:2026.09.23
- T・D・Cモールド「金型製作の流れ」 ↗確認日:2026.09.23
- 泰興物産「金型設計・製作」 ↗確認日:2026.09.23
- コニック「金型のメンテナンス」(パンチング金型) ↗確認日:2026.09.23
- カバー写真の原典・利用条件:Bricetofly「Mold for plastic injection with workpiece」(CC0 1.0) ↗確認日:2026.09.23
- クボタ「鋳造の基礎知識」(砂型と金型) ↗確認日:2026.09.23
画像の出典・利用条件
- Bricetofly / Wikimedia Commons:中央に二つの成形部が縦に並び、周囲に金属部品やボルトを備えた射出成形金型 ↗
CC0 1.0(ライセンス)。撮影時の向きに合わせて回転・縮小・WebP変換。トリミングなし。確認日:2026.09.23
- Gravis(Gravislizard) / Wikimedia Commons:木の机に並べられた、緑色や灰色の枠につながるプラモデルの部品一式 ↗
CC BY-SA 4.0(掲載写真にも適用)(ライセンス)。縮小・WebP変換。トリミングなし。確認日:2026.09.23