この記事の要点・目次
- Cpは分布の幅を、Cpkは平均の位置も含めた規格への余裕を比べます。
- 同じばらつきでも平均が規格の端へ寄れば、Cpは変わらずCpkが下がります。
- 安定性・測定条件・標準偏差の求め方を確認し、指数だけで合否を決めません。
Cpは工程のばらつきが規格幅に対してどれだけ小さいか、Cpkは平均値の位置も含めて規格内に収まる余裕があるかを見る指数です。 Cpが高くても、平均が規格の端へ寄ればCpkは低くなります。
寸法の測定結果をまとめた表で「Cpは十分なのに、Cpkが足りない」と言われたら、まず分布の幅と中心を分けて見ましょう。二つの値を一緒に読むと、平均の位置を調べるべきか、ばらつきそのものを調べるべきかが見えてきます。ここでは両側に規格限界がある寸法を例に、式と確認の順序を整理します。上限だけ・下限だけが決まった特性は、対応する片側の指数で評価します。
Cpは分布の幅を比べる Cpkは平均の位置も見る
製品に許される範囲を規格と呼び、その上端が上側規格限界(USL)、下端が下側規格限界(LSL)です。たとえば寸法が10.00±0.10mmなら、上限は10.10mm、下限は9.90mm、規格幅は0.20mmです。
一方、作った品物の寸法は一定とは限りません。その散らばりを表すのが標準偏差σ(シグマ)です。正規分布という左右対称の釣鐘形を想定すると、平均から上下3σずつ、計6σが分布の広がりを読む代表的な幅になります。6σは測定値の最大値から最小値を引いた値ではありません。
表は左右にスクロールできます。
| 指数 | 計算式 | 比べているもの |
|---|---|---|
| Cp | (USL−LSL)÷(6σ) | 規格全体の幅と、工程の分布の幅 |
| Cpk | (USL−平均)÷(3σ)と(平均−LSL)÷(3σ)の小さい方 | 平均から近い側の規格限界までの距離と、分布の片側の幅 |
Cpには平均値が式に入っていません。同じばらつきなら、分布が左右に移っても値は変わりません。Cpkは平均から両側の規格限界までの距離をそれぞれ3σで割り、小さい方を選びます。余裕の少ない側から規格外になりやすいことを捉えるためです。
σが0より大きく、同じ規格とσで計算すれば、CpkはCp以下になります。平均が規格の中央にあれば二つは一致します。ただし、両方が同じだから十分な能力があるとは限りません。分布が広ければ、中央にあっても両方とも低くなります。
平均が0.06mmずれると同じCpでもCpkは下がる
直径10.00±0.10mmの部品を作る工程を考えます。以下は仕組みを説明するための仮例で、工場での測定結果ではありません。正規分布を仮定し、工程のσを0.02mmとします。
平均が10.00mmなら、Cpは0.20÷(6×0.02)で約1.67です。平均から上限・下限までの距離はいずれも0.10mmなので、Cpkも0.10÷(3×0.02)で約1.67になります。
次に、ばらつきは変わらず、平均が10.06mmの工程を比べます。Cpは約1.67のままです。しかし平均から上限までの距離は0.04mmしかありません。Cpkは0.04÷0.06で約0.67になります。下限までの距離0.16mmから求める値より小さいため、上限側がCpkを決めます。
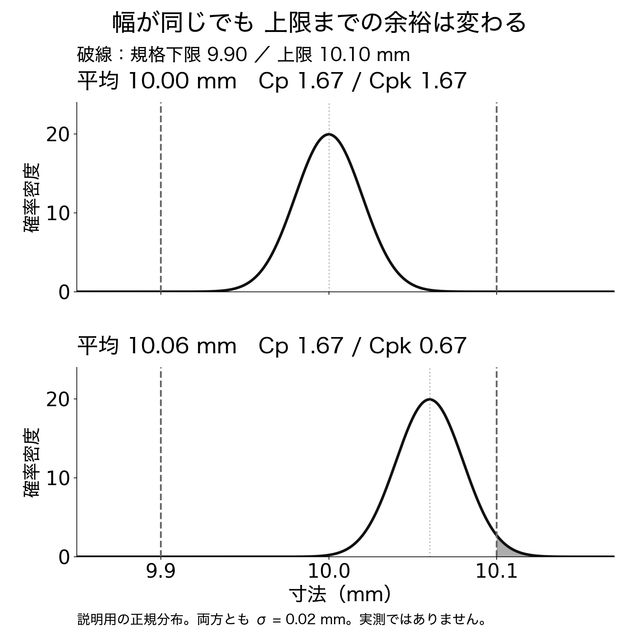
図の二つの山は同じ幅です。それでも下の分布は上限側にはみ出す部分が増えます。Cpだけを見ていると、この違いを読み落とします。逆に平均が中央の10.00mmでも、σが0.04mmへ大きくなれば、CpもCpkも約0.83です。この場合は平均を動かすだけでは分布の幅を狭められません。
この比較から、平均の位置とばらつきは別々の改善対象だと分かります。ただし、指数だけで原因まで特定できるわけではありません。設備の設定、材料、測定方法などを、実際の記録と照らして調べる必要があります。
計算する前に工程と測定条件をそろえる
Cp・Cpkを今後の工程の判断に使うには、工程が安定していることが前提です。平均が時間とともに移動したり、異なる設備の測定値が混ざったりすると、一つの指数で状態を表しにくくなります。採取した順にデータを見て、管理図などで変動を確認します。
管理図の管理限界と、図面に書かれた規格限界も区別しましょう。管理限界は工程データの変動から異常を見つけるための線、規格限界は品物に求める範囲です。「工程が安定している」と「規格を満たす能力がある」は別々に確認します。
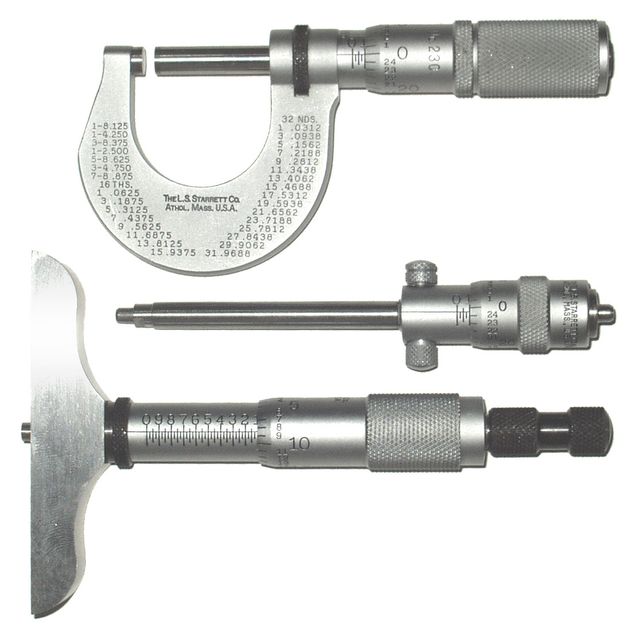
データを集める際は、同じ特性を同じ条件で測っているかも確かめます。写真のように、外側の寸法、内側の寸法、深さでは測る箇所と道具が変わります。部品の同じ寸法を比較する場合も、測定位置・方法・単位・機器の状態をそろえて記録しておくと、加工による差と測り方による差を調べやすくなります。
また、ここまでの説明は正規分布を前提にしています。山が二つに分かれる、片側に長く伸びるといったデータを、理由を調べず一つの正規分布に当てはめると判断を誤ります。設備や条件を分けて見る必要があるのか、別の分布に合う分析が必要なのかを確認します。
σの求め方にも注意が必要です。たとえばMinitabの通常の工程能力分析では、Cp・Cpkに群内の標準偏差を使い、Pp・Ppkにはデータ全体の標準偏差を使います。群とは近い時間に同じ条件で採った数個の品物などのまとまりです。全期間の測定値から表計算ソフトで求めた標準偏差を、そのまま別の帳票のCpkと比べられるとは限りません。採取期間、群の作り方、σの推定方法までそろえて比較します。
二つの指数を確認の順番につなげる
分析条件を確かめたら、CpとCpkを並べて読みます。値の大小に加え、二つの差に注目すると次に確認する対象を絞れます。
表は左右にスクロールできます。
| 数値の関係 | 次に確かめること |
|---|---|
| Cpは目標を満たすがCpkは低い | 分布の中心がどちらに寄っているか、いつからずれたか |
| CpもCpkも低い | 工程のばらつきが大きい理由。材料・設備・条件別の分布も調べる |
| CpとCpkが近く目標を満たす | 安定性やデータの代表性、継続監視の条件が保たれているか |
工程能力指数の目安として1.33を見ることがありますが、すべての製品に共通する合否基準ではありません。顧客との取り決めや対象の品質特性に対して、どの指数を、どの条件で、いくつ以上にするのかを確認します。
Cpkは実際に数えた不良率ではなく、平均とばらつきから計算する指数です。高い値が出ても、不良ゼロや将来の品質を保証するものではありません。測定した個数や期間が少なければ推定値自体も揺れるため、数字だけを切り出して工程同士を順位付けしないようにします。
Cpが高くCpkが低いときは、まず平均がどちらの規格限界に近いかを確認しましょう。分布が広いのか、中心が寄っているのかを分けると、測定条件と工程の記録のどこから調べるかが明確になります。その役割を仕事全体の中で捉えたい方は、品質管理と品質保証の違いも参考になります。統計を体系的に学びたい場合は、QC検定2級・3級の学習範囲から今の業務に必要な項目を確かめてみてください。
出典・参考資料
- NIST:工程能力とCp・Cpkの定義 ↗(新しいタブで開く)確認日:2026.10.23
- NIST:工程能力と規格への適合 ↗(新しいタブで開く)確認日:2026.10.23
- ミツトヨ:品質管理の基礎知識 ↗(新しいタブで開く)確認日:2026.10.23
- Minitab:Cp・Cpkの解釈と目安 ↗(新しいタブで開く)確認日:2026.10.23
- Minitab:工程能力分析のデータ条件 ↗(新しいタブで開く)確認日:2026.10.23
- Minitab:Cpk・Ppkと標準偏差の計算 ↗(新しいタブで開く)確認日:2026.10.23
- カバー写真:Glenn McKechnie「5783metric-micrometer.jpg」 ↗(新しいタブで開く)確認日:2026.10.23
- カバー写真の利用条件:CC BY-SA 2.0 ↗(新しいタブで開く)確認日:2026.10.23
- 本文写真:Splarka「Micrometers.jpg」 ↗(新しいタブで開く)確認日:2026.10.23
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
マイクロメータの目盛り(2005年)。写真:Glenn McKechnie / Wikimedia Commons、CC BY-SA 2.0。内容変更なし、配信時に比例縮小・形式変換。
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- ものづくりジャーナル編集部(仮の条件から計算・作図):同じ標準偏差0.02mmで平均10.00mmと10.06mmの正規分布を比較。後者は上限10.10mmに近い ↗(新しいタブで開く)
編集部作成・自社利用。数式から新規作図。原典の図の転載なし。確認日:2026.10.23
- Splarka / Wikimedia Commons「Micrometers.jpg」、Nagualdesign補正:外側用・内側用・深さ用の3種類のマイクロメータ ↗(新しいタブで開く)
Public domain(作者による放棄)。原典で2016年に背景白化・向き補正。当媒体で内容変更なし。配信時に比例縮小・形式変換。確認日:2026.10.23