
この記事の要点・目次
- 品質管理は要求どおりの品質を実現する活動、品質保証は満たされると信頼できる仕組みや証拠を整える活動です。
- 検査で不合格品を見つけるだけでなく、結果を工程へ戻す改善と、測定値の信頼を支える管理が必要です。
- 日本語の品質管理には広い意味もあります。求人はQC・QAという名称より、判断・記録・連携の範囲を確かめます。
品質管理と品質保証の違いは、品質への関わり方にあります。品質管理は、求められた品質を実現し、安定させる活動。品質保証は、その品質が満たされることを、仕組みと証拠によって信頼できるようにする活動です。
ただし、両者を「工場内と工場外」「出荷前と出荷後」で切り分けることはできません。検査結果は品質保証の根拠になり、品質保証のために決めた基準は日々の製造や検査で使われます。金属部品の測定を入口に、二つの仕事がどうつながるかを見ていきます。
品質管理と品質保証は、何に責任を持つのか
品質管理(QC:Quality Control)と品質保証(QA:Quality Assurance)は、対立する仕事ではありません。米国品質協会(ASQ)の解説では、QCは品質の要求を満たすこと、QAは要求が満たされるという確信を与えることに重点を置きます。QAで信頼を得る相手には、顧客だけでなく社内の経営層なども含まれます。
たとえば、部品の寸法が図面の許容範囲に入っているかを測り、外れた原因を調べて工程を改善する。これは要求を満たすための活動です。一方、使う図面の版、測り方、測定器の管理、結果の保存方法を定め、実際に守られているかを確かめると、相手が検査結果を信頼できる根拠ができます。
| 見る点 | 品質管理(QC)の側面 | 品質保証(QA)の側面 |
|---|---|---|
| 中心の問い | 要求どおりにできているか、安定して作れるか | 要求を満たすと、何を根拠に説明できるか |
| 活動の例 | 測定・検査、ばらつきの把握、工程の改善 | 基準・手順の整備、記録の確認、監査 |
| つながり | 測定や改善の結果を残す | 結果を根拠として使い、仕組みの不足を直す |
この表は活動を見るための整理で、部署の担当表ではありません。日本品質管理学会の『品質管理用語』2023年版では、「品質管理」を「品質マネジメント」と同義に扱い、顧客や社会のニーズに応える品質を達成する広い活動として定義しています。日本語の品質管理を、常に検査中心の狭い意味で読むと、企業の説明と食い違うことがあります。同学会の品質保証の説明も、証拠を示すことだけでなく、ニーズに合う設計やプロセスの確立、継続的な評価まで含みます。書類を整える担当だけが品質保証を担うわけではありません。
品質管理は、検査の結果を工程へ戻す
品質管理では、良品と不良品を選り分けるだけでなく、結果から作り方を見直します。完成後の検査で不良を見つけても、発生する原因が残れば、次の製品にも同じ問題が起こり得るからです。
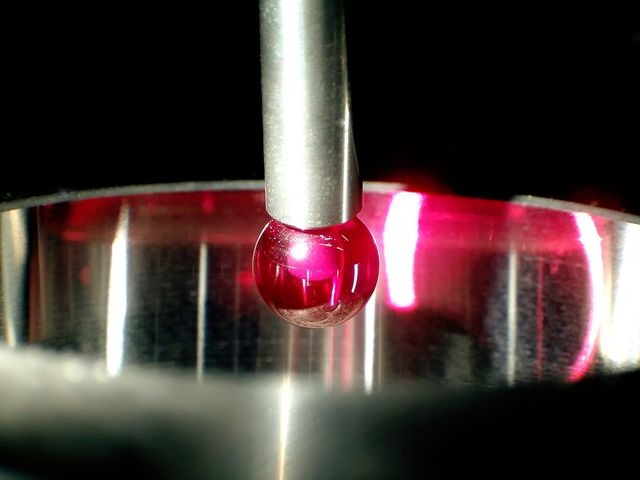
説明用の例として、穴に差し込む金属軸を考えます。軸の径が図面で決めた範囲から外れたとき、まず測定や判定が適切だったかを確認します。そのうえで、加工設備や工具、材料などの違いと測定結果を照らし合わせます。不合格品を除くだけで終わらず、どの条件で寸法が変わったかを追うと、製造側と改善を検討できます。これは特定工場を取材した事例ではなく、活動のつながりを示す例です。
実際の工程改善として、トヨタ自動車の75年史は、1996年の堤工場での雨漏れ対策を紹介しています。完成車に水をかける試験だけに着目するのではなく、関連する約800工程を約2,000の要素作業へ分け、構造・設備・製造の条件を精査したと説明しています。同社は不具合が減ったとしていますが、この資料に削減率は示されていません。
検査自体にも、何を判断できるかという限界があります。米国国立標準技術研究所(NIST)の解説では、抜取検査は一部のサンプルからロットを受け入れるか判断する方法です。ロットとは、まとめて扱う製品の集まりを指します。抜き取った品が合格でも、残りがすべて無欠陥だと証明したことにはなりません。
破壊して調べる試験や、全数検査に時間・費用がかかる場合には抜取検査が選択肢になります。どこまで調べ、どの条件で合格とするかを決める仕事と、工程を安定させる仕事は、両方が必要です。
品質保証は、測定値を信頼できる理由まで整える
品質保証で問われるのは、検査に合格したという結果だけでなく、その結果が要求への適合を説明できるかです。寸法の記録が残っていても、違う版の図面で判定していたり、測定器の状態が分からなかったりすれば、記録だけを示しても十分ではありません。
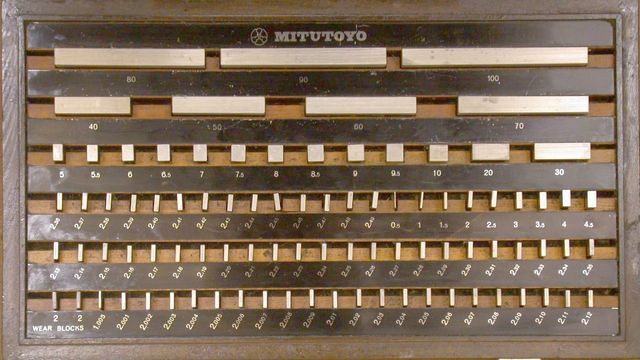
ここで関わるのが、測定器の校正とトレーサビリティです。校正では、測定器の示す値と標準の値との関係を確かめます。計測のトレーサビリティは、その測定結果が校正のつながりを通じて、定められた標準へたどれることを指します。NISTの定義では、各校正が持つ測定の不確かさ、つまり値にどの程度の幅があるかも、このつながりに含めます。材料の入荷から出荷まで履歴を追う意味のトレーサビリティとは、追っている対象が違います。
精密測定機器メーカーのミツトヨは、国家標準につながる長さの標準器を保有し、測定機器の校正に使う標準器も校正することで、測定器のトレーサビリティを維持すると説明しています。手元の測定器だけで完結せず、その値の根拠をつないでいるわけです。
金属軸の例なら、どの測定器で、どの手順・基準を使い、どの製品群を調べた結果なのかが分かる記録を残します。さらに、手順どおりの運用になっているかを監査で確認し、不足が見つかれば直します。記録を集めること自体が目的ではなく、顧客や次工程から問われたときに、判断の根拠を示せる状態をつくります。
ただし、測定器を校正していても、使い方や測定環境まで自動的に適切になるわけではありません。NISTも、トレーサビリティだけでは測定が目的に適していると保証できないと説明しています。測定値の不確かさが、判定したい寸法の許容範囲に対して十分小さいかも関わるためです。証明書の有無だけに頼らず、必要な測定の細かさ、実際の測り方、記録の対応を確認します。
求人は部署名より、担当する判断と記録を見る
品質管理と品質保証の仕事を比較するときは、「QC部かQA部か」だけでなく、何を自分で判断し、誰と改善するのかを確かめると、担当範囲が見えてきます。
厚生労働省のjob tagは「生産・品質管理技術者」の仕事として、品質の安定性の管理、不良やクレームの原因調査、他部門と協力した改善などを挙げています。この職業情報は生産と品質の業務を広くまとめたもので、QC担当とQA担当を明確に分けた職務表ではありません。
企業側の活動も部門をまたぎます。トヨタ自動車が公開している品質方針では、商品企画、開発、生産、調達、販売、アフターサービスなどが連携して品質を改善すると説明しています。「品質保証」という名称が付いていても、出荷後の苦情対応だけを指すわけではないのです。
求人票や面接では、次のように仕事の中身を確かめられます。
- 検査・測定が中心なのか、検査方法や合否基準を決める仕事まで含むのか。
- 問題を見つけた後、製造や設計と原因を調べ、改善の効果を確認するところまで担当するのか。
- 顧客への報告、仕入先の確認、社内監査では、どの記録を作り、誰が判断するのか。
部品を測る経験を持っているなら、使用した測定器だけでなく、どの基準で判断し、異常を誰へ伝え、改善につなげたかを整理できます。文書や顧客対応の経験なら、どの証拠を集め、説明の不足をどう埋めたかが手がかりになります。向いている人を性格で二分するより、自分が担ってきた判断と、次に担う判断を比べるほうが具体的です。
製造業の仕事全体との関係は製造業の職種一覧、工程をつくる役割との違いは生産技術と製造技術の違いでも整理しています。
あわせて読みたいRELATED STORIES
出典・参考資料
- ASQ「Quality Assurance vs Quality Control」(2024年12月レビュー) ↗(新しいタブで開く)確認日:2026.10.10
- 日本品質管理学会「JSQC-Std 00-001:2023 品質管理用語」p4–5 ↗(新しいタブで開く)確認日:2026.10.10
- トヨタ75年史「原点に立ち返ったTQMの実践」(1996年の事例、2012年編纂) ↗(新しいタブで開く)確認日:2026.10.10
- トヨタ現行方針「品質・サービス」 ↗(新しいタブで開く)確認日:2026.10.10
- NIST「What is Acceptance Sampling?」 ↗(新しいタブで開く)確認日:2026.10.10
- ミツトヨ「品質保証とトレーサビリティ」 ↗(新しいタブで開く)確認日:2026.10.10
- 厚労省job tag「生産・品質管理技術者」 ↗(新しいタブで開く)確認日:2026.10.10
- NIST「Metrological Traceability: Frequently Asked Questions and NIST Policy」5.1.1・5.1.4 ↗(新しいタブで開く)確認日:2026.10.10
- ミツトヨ「引取りサービス」検査と校正の違い ↗(新しいタブで開く)確認日:2026.10.10
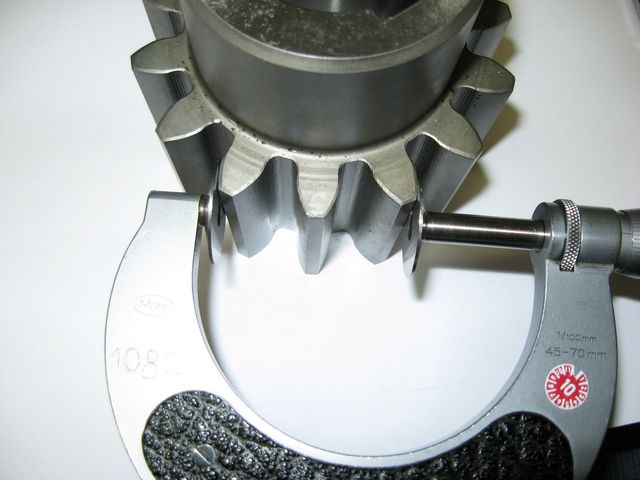
- カバー写真:Dirk Gräfe「Messung der Zahnweite mit einer Bügelmeßschraube.JPG」 ↗(新しいタブで開く)確認日:2026.10.10
- カバー写真の利用条件:CC BY 3.0 ↗(新しいタブで開く)確認日:2026.10.10
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
歯車をマイクロメータで測定。写真:Dirk Gräfe/CC BY 3.0。原典を縮小・JPEG再圧縮。
- カバー写真:Dirk Gräfe「Messung der Zahnweite mit einer Bügelmeßschraube.JPG」 ↗(新しいタブで開く)
- カバー写真の利用条件:CC BY 3.0 ↗(新しいタブで開く)
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- Rally / Wikimedia Commons:金属部品の近くに置かれた三次元測定機の赤い球状の測定子 ↗(新しいタブで開く)
Copyrighted free use(権利者が商用利用・改変を許可)。原典を幅1600pxに縮小・JPEG再圧縮。色補正・トリミングなし。確認日:2026.10.10
- Glenn McKechnie / Wikimedia Commons:ケースの中に長さの異なる金属製ゲージブロックが並んでいる ↗(新しいタブで開く)
CC BY-SA 3.0(掲載写真にも適用)(ライセンス(新しいタブで開く))。原典を幅1600pxに縮小・JPEG再圧縮。色補正・トリミングなし。確認日:2026.10.10