この記事の要点・目次
- ボルトは頭と軸を圧造し、軸をダイスの間で転がしてねじ山を作れます。
- 転造では金属が盛り上がるため、加工前の軸はねじの山の外径より細くなります。
- 素材径や熱処理の順番、検査の条件は、製品の要求に合わせて決まります。
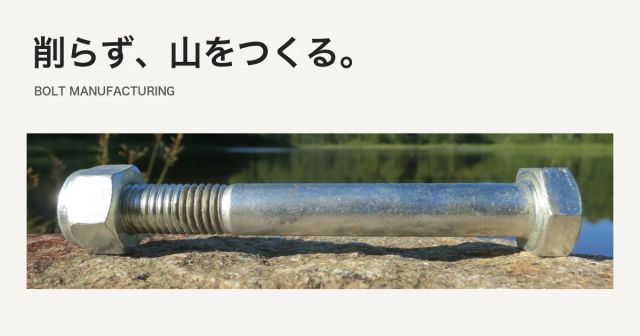
ボルトのねじ山は溝を削って作る方法のほかに、金属を押し動かして盛り上げる「転造」で作れます。ねじ山の形が付いた工具の間で軸を転がすと、表面の金属が変形し、らせん状の山と谷ができます。
量産されるボルトでは、頭を作る「圧造」と、軸に山を付ける転造が別の工程としてつながります。どんな太さの素材を用意し、どの段階で硬くするのか。国内のメーカーや工具メーカーの資料から、一本のボルトの作られ方をたどります。
まず、線材から頭と軸を作る
ねじ山を付ける前に、工具を掛ける頭と、部品を通す軸が必要です。大阪府松原市の日産ネジが公開する高強度ボルトの工程では、伸線メーカーからコイル状の材料が入り、圧造、転造、熱処理へ進みます。
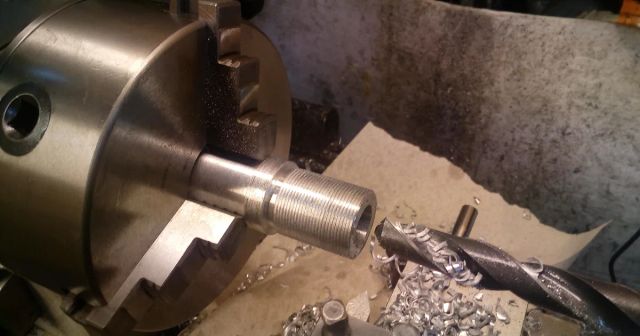
圧造は材料を金型の中で押し、形を変える加工です。冷間圧造では常温の材料を使います。長い線材を所定の長さに切り、金型で段階的に成形すると、頭が大きく、軸が細いボルトの形になります。ねじ山の加工に先立って、頭と軸の形を作る工程があります。
締結部品を扱うNord-Lockの2018年の記事は、スウェーデンのボルトメーカーBultenの工程を紹介しています。線材をほどいて切り、高い圧力と複数の金型で形にする説明です。形状によっては追加の旋削や穴あけも必要としています。
材料を削る方法と型で変形させる方法は、製品に応じて組み合わせられます。切削と鋳造の違いを扱った記事に加え、ここでは金属を固体のまま押して形を作る加工へ目を向けると、選択肢が広がります。
転がすと、谷の金属が山になる
転造に使う「ダイス」はねじの形を作る工具です。工具メーカーのOSGは、二つ、または複数のダイスの間で素材を転がし、金属の変形を利用してねじ山を作ると説明しています。加工後に力を除いても形が残る変形を、塑性変形と呼びます。
平ダイス式では、溝の付いた二枚の工具で軸を挟みます。一方を固定し、もう一方を動かすと、軸がその間を転がります。工具の凸部が材料へ食い込み、その周囲へ金属が動くことで山が盛り上がります。谷を作ることと、山を高くすることが同時に進みます。
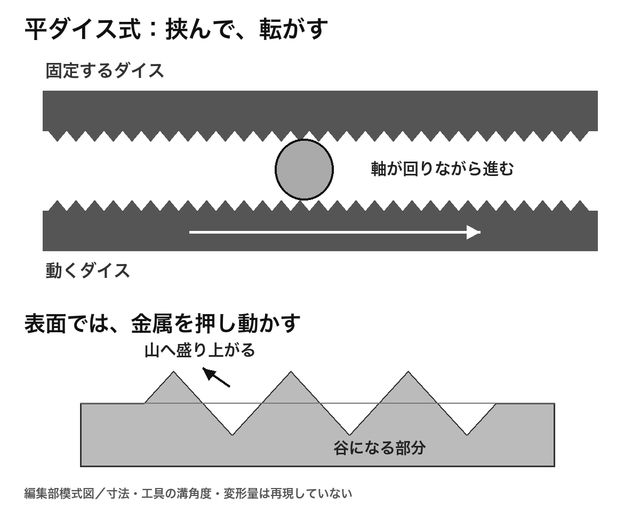
転造では、ねじ山を形成する部分から切りくずを出さずに加工できます。ニッシンテクニスも、切削せずに素材を変形させて表面に凹凸を作る方法として紹介しています。これに対して切削は、工具で材料を取り除いて溝を作る方法です。
ただし、転造ならどんな材料・形にも使えるわけではありません。塑性変形させられる材料や形状に合わせて、工具と加工条件を選びます。日産ネジは平ダイス型のほか、丸い工具と扇形の工具を使うプラネタリ型も採用しています。同じねじ山でも、作る設備の方式は一つではありません。
山が盛り上がる分、最初の軸は細い
金属を押し動かして山を作るため、転造前の軸は完成したねじの山の外径より細くできます。この加工前の直径を「転造下径」と呼びます。
転造機メーカーのニッセーの下径表には、メートル並目ねじ「M5×0.8」、等級6gについて、4.38〜4.43mmという素材径が載っています。M5は呼び径5mm、0.8は隣り合う山の間隔であるピッチ0.8mmを表します。等級は許容する寸法の範囲を区別する記号です。
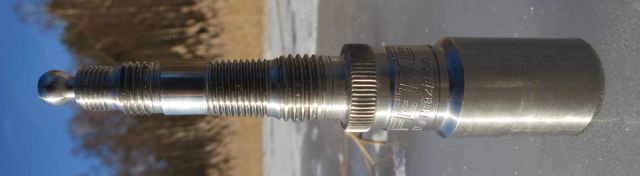
この数字はニッセーが示す計算値です。同社は、実際の加工では事前のテストをして下径を決めるよう案内しています。表の値をそのまま、あらゆる材料や工具に通用する加工条件にはできません。
素材の太さは、できたねじの品質にも関わります。OSGの技術資料では、素材径のばらつきが、ねじのかみ合いに関わる「有効径」のばらつきとして現れるとしています。材料の量が足りなければ山の盛り上がり不足にもつながります。前工程で軸の寸法をそろえることが、後工程の山の形を安定させる準備になります。
山を作った後も、熱処理と検査が続く
ねじ山ができても、ボルトの製造は終わりません。日産ネジの高強度ボルトでは、転造の後に熱処理を行います。必要な強度を得るための条件を管理し、めっき仕上げを求められる場合は協力会社で表面処理を行う流れです。
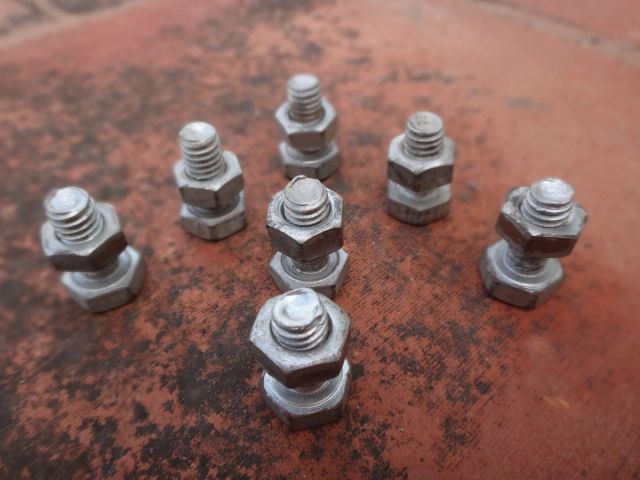
熱処理と転造の順番にも、製品による違いがあります。前述のBultenを紹介する記事では、鋼が軟らかい熱処理前のねじ加工が一般的としつつ、エンジンやシリンダーヘッド用などで、顧客が熱処理後の加工を求める場合も挙げています。同記事は硬くした鋼に山を作るため、より費用がかかる工程だと説明しています。転造か切削かだけでなく、いつ加工するかも製品の要求に関わる判断です。
検査について、日産ネジは重要保安部品と認定された製品を全数検査して出荷すると説明しています。すべてのボルトに同じ検査を行うという意味ではありません。用途と要求に合わせて、確かめる対象や工程が決まります。
一本のボルトには、頭を押して成形する工程、軸を転がして山を盛り上げる工程、その後の性質や仕上がりを整える工程があります。見えているらせんだけでなく、加工前の軸の太さや熱処理の順序まで含めて、ねじの作り方が設計されています。
出典・参考資料
- OSG:転造ダイス(2019年9月改訂、原理・方式・素材径・不具合) ↗(新しいタブで開く)確認日:2026.11.17
- 日産ネジ:高強度ボルトの製造工程 ↗(新しいタブで開く)確認日:2026.11.17
- ニッセー:転造下径表(計算値・事前試験の条件) ↗(新しいタブで開く)確認日:2026.11.17
- OSG:ねじ転造ダイスの素材径 FAQ924 ↗(新しいタブで開く)確認日:2026.11.17
- Nord-Lock:The Making of Bolts(2018年、Bultenの工程紹介) ↗(新しいタブで開く)確認日:2026.11.17
- ニッシンテクニス:転造の技術説明 ↗(新しいタブで開く)確認日:2026.11.17
- カバー写真原典:1990s BUFO M12 110 hex head bolt ↗(新しいタブで開く)確認日:2026.11.17
- 本文写真原典:1990s thread rolling demonstration piece ↗(新しいタブで開く)確認日:2026.11.17
- 本文写真原典:Nuts and bolts ↗(新しいタブで開く)確認日:2026.11.17
- カバー・転造サンプル写真の利用条件:CC BY 4.0 ↗(新しいタブで開く)確認日:2026.11.17
- 完成品写真・加工画像の利用条件:CC BY-SA 4.0 ↗(新しいタブで開く)確認日:2026.11.17
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
投稿者が1990年代のBulten製ボルトと説明する実物(2026年8月3日撮影)。個体の製法は写真から特定していない。全体縮小・余白と文字追加。
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- ものづくりジャーナル編集部(OSGの文章による原理説明を基に独自作図):二枚の平ダイスで軸を転がし、谷になる部分の金属が山へ移る関係を示した模式図 ↗(新しいタブで開く)
編集部オリジナル図版。文章の原理説明を基に独自配置。原典図を転載・トレースしない。。確認日:2026.11.17
- R. Henrik Nilsson, 1990s thread rolling demonstration piece LMT Fette Germany / Wikimedia Commons(CC BY 4.0):LMT Fetteの転造デモ用部品に、異なるねじ山と滑らかな円筒面が並ぶ実物写真 ↗(新しいタブで開く)
CC BY 4.0(ライセンス(新しいタブで開く))。90度回転、全体縮小・WebP変換。。確認日:2026.11.17
- Gausanchennai, Nuts and bolts / Wikimedia Commons(CC BY-SA 4.0):ボルトにナットと座金を組み合わせた完成品の実物写真 ↗(新しいタブで開く)
CC BY-SA 4.0(ライセンス(新しいタブで開く))。全体縮小・WebP変換。同ライセンスで提供。。確認日:2026.11.17