
この記事の要点・目次
- 接合方法は一律の強弱では選べません。材料、製造時の熱、使用中の力、分解の必要性を組み合わせて考えます。
- 融接は母材を溶かし、ろう付けは母材より融点の低い金属を溶かしてつなぎます。溶接には母材を溶かさない方法もあります。
- ねじは締結力の管理、接着は表面と負荷方向の設計が重要です。分解できる構造でも、修理には交換部品や作業手順が必要です。
接合方法の違いは、部品を何によって一体にするかにあります。 金属を溶かしてつなぐ、母材より融点の低い金属を使う、ねじで締める、接着剤で面をつなぐ。それぞれに得意な条件があり、「溶接なら強い」「ねじがあれば修理できる」と方式名だけで判断することはできません。
家具の脚や自転車のフレーム、機械のカバーを見ると、同じ金属製品でもつなぎ方が違います。その理由を読む手がかりは、材料、熱、力のかかり方、あとで外す必要があるかという四つの条件です。
接合方法は、つなぎ方と外し方で整理できる
接合とは、別々の部品をつないで一つの構造にすることです。ねじで部品を締め付ける「締結」も、そのための方法の一つです。まず代表的な方法の違いを並べてみましょう。ここでいう母材は、つなぐ対象の部品や材料を指します。
| 方法 | つながる仕組み | あとで外すときの特徴 |
|---|---|---|
| 溶接のうち融接 | 母材の接合部を溶かし、固めて一体化する | 通常のねじのようには外せず、切断などを伴う |
| ろう付け | 母材より融点の低い金属の「ろう」を溶かし、母材になじませてつなぐ | ねじのような日常的な分解を前提にしにくい |
| ねじ・ボルトによる締結 | ねじを締めて部品を保持する | 工具で外し、組み直せる構造にしやすい |
| 接着 | 接着剤を介して材料の表面をつなぐ | 外しやすさは接着剤と製品の設計によって異なる |
この表は、接合部の強度や寿命の順位を示すものではありません。方式が同じでも、材料の組み合わせや接合面の形、製造の管理状態によって結果は変わります。
たとえば、点検のために繰り返し開けるカバーと、通常は分解しない骨格とでは、優先する条件が異なります。前者では外す手順を用意すること、後者では使用中の力を確実に受けることが中心になります。これは選定を考えるための例で、特定の製品の構造を断定するものではありません。
溶接とろう付けでは、熱の使い方が違う
炎や強い光が見えても、同じ接合とは限りません。アーク溶接などの融接では、母材の接合部を溶かします。必要に応じて足す金属も一緒に溶け、冷えて固まることでつながります。
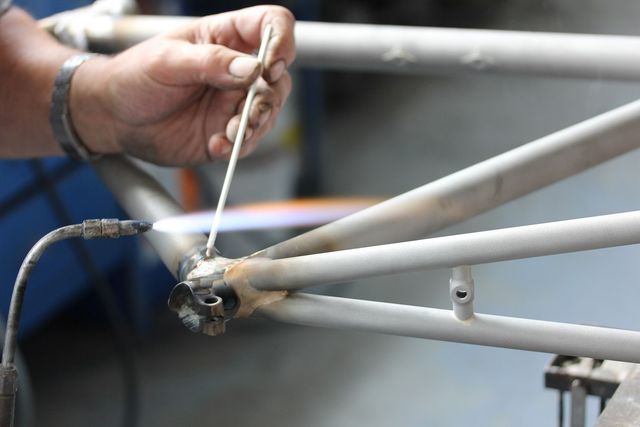
一方、ろう付けでは母材を溶かすことを基本にせず、母材より低い温度で溶けるろうを使います。日本溶接協会の解説では、溶けたろうが母材の表面になじんで広がる「ぬれ」が接合に重要だと説明されています。冷たい材料の上でろうだけを溶かせばよいわけではなく、母材を適切に加熱することも必要です。
写真は、自転車メーカーCyfacが公開した鋼製フレームのフィレットろう付けです。管のつなぎ目にろうを盛って接合する工程が見えます。ろう付けには、部品同士の狭い隙間へろうを行き渡らせる形もあり、接合部の形によって工程が変わります。
ただし、すべての溶接が母材を溶かすわけではありません。 摩擦攪拌接合(FSW)は、回転する工具による摩擦熱で材料を軟らかくし、攪拌してつなぐ固相接合です。TWIの説明にあるように、工具を押し付ける力に耐える固定など、融接とは違う設備上の条件があります。
Hondaは2012年、鋼とアルミニウムを接合するFSW技術を発表し、北米向けAccordのフロントサブフレームに採用すると説明しました。車体を支える部材の一つで、異なる材料を組み合わせた例です。「溶かす温度が高いほどよい」という見方では、このような工夫を捉えられません。材料に合う方法で接合部をつくれるかが論点になります。
ねじは分解できるが、締める力の管理が要る
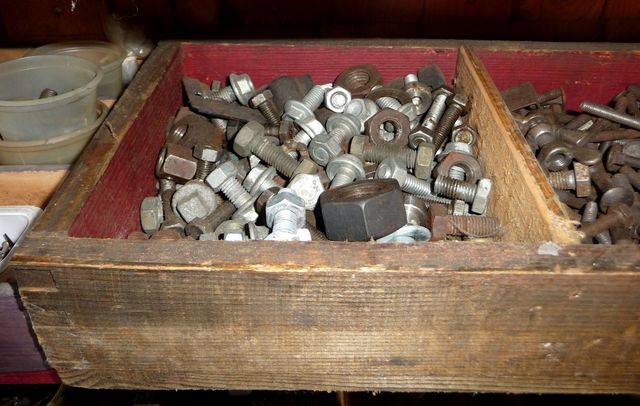
ねじやボルトの利点は、部品を外して交換する構造をつくりやすいことです。接合のたびに母材を溶かす必要もありません。ただし、ねじが穴に入っているだけで、狙いどおりの締結ができているとは限りません。
ねじを締めると、軸の方向に締付け力である「軸力」が生まれます。部品を保持するうえで、この力を管理する必要があります。NBKの解説では、工具でねじを回すときの締付トルクと軸力の関係は、ねじ部や座面の摩擦にも左右されるとされています。材料や表面の状態、油の有無などが違えば、同じトルクでも同じ軸力になるとは限りません。
そのため、「強く締めれば安心」と考えるのではなく、対象の製品や部品に指定された締め方を守ることが大切です。製造や整備の仕事では、使うねじの種類に加えて、締付け条件や確認方法も扱います。
また、機械的に部品をつなぐ方法にはリベットなどもあり、すべてがねじと同じように外せるわけではありません。製品を選ぶときは、締結部品の名前だけでなく、交換したい部品まで工具が届くか、再組立ての手順が用意されているかを確かめると、修理のしやすさを具体的に比べられます。
接着は、力がかかる方向と面の設計が重要
接着剤でつながる構造は、接着剤そのものの強さだけでは決まりません。どの材料の表面につけるか、どれほどの面積で受けるか、どの方向に力がかかるかを一緒に考えます。
3Mは、接着部に生じる代表的な力を解説し、力を接合面に分散させることの重要性を示しています。二つの板が接着面に沿ってずれようとする力と、端からめくれるような力とでは、接着部への負担のかかり方が異なります。後者では力が狭い範囲に集中しやすくなります。
身近なテープも、貼った面に沿って引くことと、端を持ってめくることを分けて考えると、この違いを想像できます。これは方向の違いを考える例で、特定製品の性能試験ではありません。
表面の準備や使用環境も見落とせません。TWIは、接着面の汚れや水分、接着剤が想定していない環境条件を、不具合につながる要因として挙げています。製品の材料に対応するか、必要な表面処理は何か、使用温度の範囲はどこまでかも、接着剤の説明で確認する項目です。
接着は他の方法と組み合わせることもあります。Hondaが2013年に発表したAcura RLXのドアでは、鋼の内側パネルとアルミニウムの外側パネルを、折り曲げた部分で固定する技術と接着剤を組み合わせました。同社は、異種金属間の腐食を抑える対策に加え、熱による膨張の違いに対応するため、接着剤の特性や配置も工夫したと説明しています。
この事例では、折り曲げによる固定に接着を組み合わせ、腐食と熱の条件も含めて設計しています。接着剤があれば、どんな異種材料でも簡単につながると一般化できる話ではありません。
買うとき、修理を頼むときは何を確かめるか
接合部を見るときは、次の順で製品の説明や修理案内を読んでみてください。
- 何と何をつないでいるか。 同じ金属なのか、鋼とアルミニウムなど異なる材料なのか。
- 何を受け止める部分か。 重さを支える骨格なのか、開閉するカバーなのか。熱や水分など、使う場所の条件は何か。
- どこまで交換する設計か。 部品一つを交換できるのか、接合されたまとまり全体を交換するのか。
- 外したあとに戻せるか。 指定の部品、工具、手順や修理サービスが用意されているか。
ねじ止めのカバーがあっても、中の部品まで交換できるとは限りません。逆に、溶接された部品を含む製品でも、その部品をまとまりとして交換できる場合があります。方式名と、製品としての交換範囲を分けて読むことがポイントです。
材料自体の違いを整理したいときは金属材料の基本、購入後の部品供給や修理の考え方は長く使える道具の選び方も参考になります。
接合の説明を理解できると、「丈夫そう」という印象から一歩進み、何をつなぎ、どこに力を受け、どう使い続けるための構造なのかを確かめられます。実際の修理可否や作業条件は、製品ごとのメーカー案内で確認してください。
あわせて読みたいRELATED STORIES
出典・参考資料
- TWI「What Are The Most Common Material Joining Methods?」 ↗(新しいタブで開く)確認日:2026.10.11
- 日本溶接協会 Q08-01-01:ろう付けと溶接の違い ↗(新しいタブで開く)確認日:2026.10.11
- TWI「Welding, Brazing and Soldering」 ↗(新しいタブで開く)確認日:2026.10.11
- TWI「What is Friction Stir Welding (FSW)?」 ↗(新しいタブで開く)確認日:2026.10.11
- Honda:鋼とアルミのFSW接合とサブフレームへの採用(2012年9月6日) ↗(新しいタブで開く)確認日:2026.10.11
- Honda「スチールとアルミを結合する技術を新開発し、世界で初めて量産車のドアパネルに適用」(2013年2月18日) ↗(新しいタブで開く)確認日:2026.10.11
- 3M「接着接合部における一般的な応力の種類」 ↗(新しいタブで開く)確認日:2026.10.11
- NBK「Vol.2 Explaining the Vocabulary of Screws」 ↗(新しいタブで開く)確認日:2026.10.11
- カバー写真:Prowelder87「Tig Welding WP9.jpg」 ↗(新しいタブで開く)確認日:2026.10.11
- カバー写真の利用条件:CC BY-SA 4.0 ↗(新しいタブで開く)確認日:2026.10.11
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
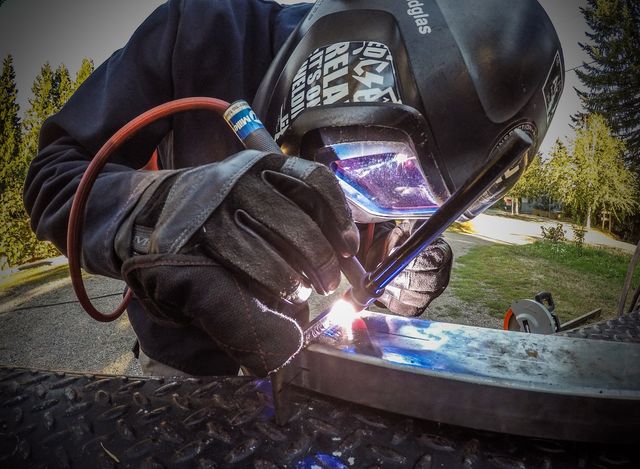
TIG溶接の作業例。写真:Prowelder87/CC BY-SA 4.0(掲載画像にも適用)。原典を縮小・JPEG再圧縮。
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- Cyfac / Wikimedia Commons:自転車フレームの鋼管のつなぎ目を炎で加熱し棒状のろうを当てている ↗(新しいタブで開く)
CC BY-SA 3.0(掲載画像にも適用)(ライセンス(新しいタブで開く))。原典を幅1600pxに縮小・JPEG再圧縮。色補正・トリミングなし。確認日:2026.10.11
- Pavel Ševela / Wikimedia Commons:木箱の中にさまざまな大きさのボルトとナットが入っている ↗(新しいタブで開く)
CC BY-SA 4.0(掲載画像にも適用)(ライセンス(新しいタブで開く))。原典を幅1600pxに縮小・JPEG再圧縮。色補正・トリミングなし。確認日:2026.10.11