この記事の要点・目次
- リードタイムは決めた入口から出口までの経過時間。加工時間や一巡のサイクルとは測る対象が違います。
- 加工が早く終わっても、引き渡しや判断の時刻が固定されていれば完成時刻が変わらない場合があります。
- 品番・数量・開始と終了・状態が変わった時刻をそろえ、物と情報の待ちを記録します。
リードタイムは注文や製造指示などの開始点から、納品や製造完了などの終了点までにかかる時間です。加工している時間に加え、順番待ち、運搬、検査、次の指示を待つ時間も、測る範囲に入っていれば含まれます。
加工機が速くなっても、その部品が次の工程へ渡る時刻が変わらなければ、完成は早まらないことがあります。製造業のリードタイムを読むには、秒数より先に「何が、どこからどこまで進む時間か」をそろえる必要があります。
リードタイムは開始点と終了点で変わる
リードタイムには、すべての場面に共通する一つの測定範囲があるわけではありません。注文を受けてから顧客へ届けるまでと、材料を工程へ入れてから製造が終わるまででは、数える仕事が違います。
Lean Enterprise Institute(LEI)の用語解説は、製品が工程の始めから終わりまで進む時間を生産リードタイムとし、顧客が製品を待つ時間である受注リードタイムと区別しています。実際に製品へ作業を施している処理時間も、別の項目として説明しています。
表は左右にスクロールできます。
| 見る時間 | この説明での測定範囲 | 読み取れること |
|---|---|---|
| 生産リードタイム | 決めた製造工程の入口から出口まで | 途中の待ちも含め、その製品が通過する時間 |
| 受注から納品までのリードタイム | 注文の受付から顧客への納品まで | 手配や生産に加え、配送なども含む顧客の待ち時間 |
| 加工・処理時間 | 対象の製品や注文へ実際に作業する時間 | どの処理に、どれだけ時間を使ったか |
表は範囲をそろえるための整理です。自社の帳票で「生産リードタイム」と呼ぶ範囲が、表と同じかどうかは確認が必要です。完成の基準も、加工終了、検査合格、出荷可能のどこに置くかで変わります。
サイクルタイムは作業や機械の一巡を実測する時間です。「次の製品が何秒後にできるか」と「この製品が全工程を通り抜けるまで何時間か」は、別の問いになります。必要な生産ペースであるタクトとの比較は、タクトタイムとサイクルタイムの違いで整理しています。
1個の部品を追うと加工以外の時間が見える
リードタイムを調べるときは、一つの部品や注文を選び、状態が変わった時刻を並べると内訳が見えます。作業者の忙しさを合計するのではなく、対象の部品を追う方法です。
次の表は編集部が作った仮例です。ある部品について、製造指示が出た9時から、出荷可能と判断された17時までを測るとします。各区間は順番に進み、時間の重複はないものとします。特定工場の実績や標準時間ではありません。
表は左右にスクロールできます。
| 時刻 | 部品や指示の状態 | 経過時間 |
|---|---|---|
| 9:00〜9:30 | 製造指示の後、材料の準備を待つ | 30分 |
| 9:30〜10:00 | 加工する | 30分 |
| 10:00〜13:00 | 次の工程への引き渡しを待つ | 180分 |
| 13:00〜13:10 | 検査場所へ運ぶ | 10分 |
| 13:10〜13:30 | 検査する | 20分 |
| 13:30〜17:00 | 出荷可能の判断を待つ | 210分 |
この範囲のリードタイムは480分、つまり8時間です。そのうち加工は30分、運搬は10分、検査は20分で、残り420分は準備や引き渡し、判断を待つ時間です。検査を含むすべての時間を「加工時間」と呼んでしまうと、どこに手を入れるのかが曖昧になります。
仮に加工を30分から20分へ短縮でき、後の作業もすべて10分ずつ前へ動かせるなら、出荷可能になるのは16時50分です。一方、引き渡しが13時、出荷可能と判断されるのが17時と固定されているなら、加工を10分短くしても、この部品の終了時刻は変わりません。手前の作業が早く終わるだけで、待ち時間が増えるためです。
大切なのは、仮例の待ち時間の割合を自分の工場へ当てはめることではありません。加工終了の記録だけでなく、次の工程が受け取った時刻や、判断が出た時刻も追うと、検討する相手と仕事が変わります。運搬や補充の設計は、工場の物流管理の仕事ともつながります。
40日超と11.8時間を分けて報告した改善事例
リードタイムと処理時間を分ける意味は、米国のブレーキ・クラッチメーカー、Carlyle Johnson Machine Companyの事例にも表れています。対象は通常の製造全体ではなく、返品された品を扱うRMAの工程です。
米国の製造業支援ネットワークMEPの支援事例としてNISTが2022年8月に掲載した報告では、この工程のリードタイムが40日超から5日へ、総処理時間が11.8時間から3.4時間へ変わったとされています。
同報告が挙げる取り組みは、物と情報の流れを図にし、往復や手戻りを減らすこと、社内文書を必要な内容に整理すること、状況を見えるように管理することです。加工機の速度だけを上げた事例ではありません。
これは支援事業の報告値であり、本誌が測定した結果ではありません。報告では日数の数え方や対象件数まで示されていないため、日数を一律24時間で換算して処理時間を引いたり、削減率を日本の工場の目標にしたりはできません。ここで参考になるのは、工程全体の日数と、実際に処理した時間を別々に記録した点です。
物を動かす量と次へ進める情報をそろえる
リードタイムを短くする検討では、加工途中の品をどれだけ流すかと、次の工程へ何を伝えるかを合わせて見ます。品物だけが先へ進んでも、数量や検査の結果が届かなければ、その先で止まることがあります。
トヨタはジャスト・イン・タイムの説明で、後工程が必要な部品を引き取り、前工程が引き取られた分を補充する流れを示しています。必要最小限の部品をあらかじめ持つ仕組みでもあり、在庫を一切持たないという説明ではありません。
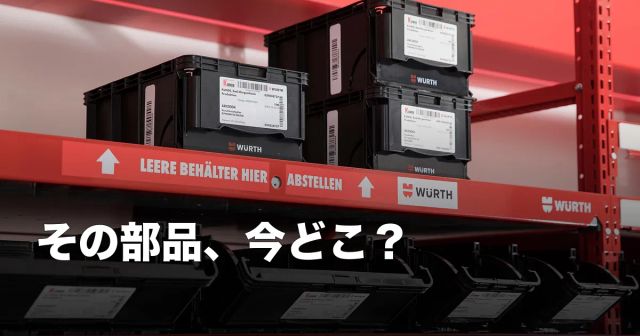
LEIも、後工程が前工程へ必要な部品・数量・時期・場所を知らせる方式を「プル生産」と説明しています。部品を補充する情報を扱う具体例には、Würth Industrie ServiceのRFIDを使うかんばんシステムがあります。RFIDは無線でタグの情報を読み取る技術で、同社は容器を識別する棚などから需要の情報を取り込む仕組みを紹介しています。
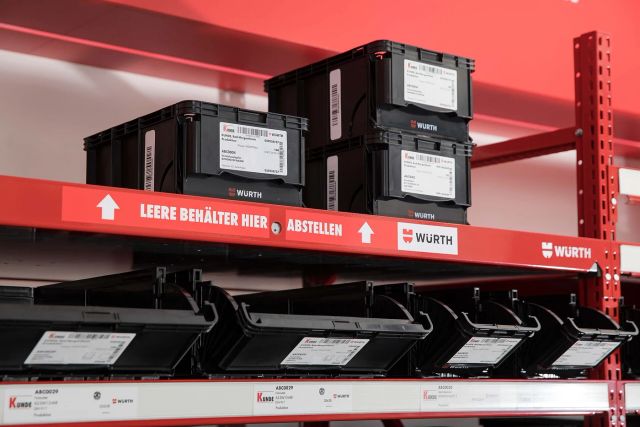
写真の棚は物の容器と補充の情報をつなぐ設備の例です。棚があること自体から、待ち時間の長短や改善効果は判断できません。空になったことを誰が把握し、いつ補充に動けるかまでが確認の対象になります。
まとめて運ぶ数を減らせば、箱がいっぱいになるまでの待ちを減らせる可能性があります。ただし、運搬回数や品種の切り替えが増える場合もあります。今の数量、運ぶ間隔、設備の段取り、品質の条件を合わせて比べる必要があります。生産のまとまり方は個別・ロット・連続生産の違いによっても変わります。
時間の記録を部門をまたぐ改善案にする
リードタイムを「遅かった」で終わらせず、対象と条件を添えて記録すると改善の話し合いに使えます。NISTは物と情報の流れを描く「バリューストリームマッピング」について、対象を選び、現状を描き、問題と将来の姿を考え、改善を実行する進め方を示しています。複数部門で取り組むことも特徴に挙げています。
最初の記録では、次の項目をそろえると、担当の異なる人にも状況が伝わります。
- 対象の品番・注文と数量。1個を追ったのか、ロット全体を追ったのか。
- 開始と終了の出来事。加工終了なのか、検査合格なのか、出荷可能なのか。
- 状態が変わった時刻。休業日を含む経過時間か、稼働時間だけか。
- 待っていた理由と、次へ進むために必要だった物・情報・判断。
- 同じ条件で見た回数と、通常と違う停止や手戻りの有無。
これは編集部による記録項目の例で、特定企業の標準帳票ではありません。平均だけでなく、長くかかった注文に何が起きたかを残すと、品種や数量の違いと、工程の問題を分けて考えやすくなります。
待ちの記録は安全確認や品質検査を省く根拠にはなりません。必要な確認の中身と、確認に着手するまでの待ちを分けて調べます。工程を急がせて手戻りが増えれば、当初は短く見えた時間が後で戻ってくることもあります。
リードタイムは、対象の品物や注文が、決めた入口から出口まで進む時間です。 加工を速める案と、引き渡しや判断を早める案は、変える仕事が違います。開始・終了と途中の状態をそろえて記録することが、製造、生産管理、物流、品質の担当者で同じ時間を話す出発点になります。
出典・参考資料
- Lean Enterprise Institute:Cycle Timeと関連する時間の用語 ↗(新しいタブで開く)確認日:2026.11.06
- NIST MEP:Carlyle Johnsonの返品工程の改善事例(2022年8月4日掲載) ↗(新しいタブで開く)確認日:2026.11.06
- NIST MEP:Value Stream Mapping ↗(新しいタブで開く)確認日:2026.11.06
- トヨタ:トヨタ生産方式 ↗(新しいタブで開く)確認日:2026.11.06
- Lean Enterprise Institute:Pull Production ↗(新しいタブで開く)確認日:2026.11.06
- Lean Enterprise Institute:Batch-and-Queue ↗(新しいタブで開く)確認日:2026.11.06
- Würth Industrie Service:Logistics.One、RFIDによる補充情報の仕組み ↗(新しいタブで開く)確認日:2026.11.06
- カバー写真・本文写真:Würth Industrie Service「Kanban-system-wuerth-industrie-service.jpg」 ↗(新しいタブで開く)確認日:2026.11.06
- 写真と加工画像の利用条件:CC BY-SA 4.0 ↗(新しいタブで開く)確認日:2026.11.06
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
Würth Industrie ServiceのRFIDかんばん棚(2018年1月30日)。写真:Würth Industrie Service / Wikimedia Commons、CC BY-SA 4.0。トリミング・文字合成・WebP変換。加工画像も同ライセンス。
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- Würth Industrie Service / Wikimedia Commons:ラベル付きの黒い部品容器と空容器を置く上段のある赤いかんばん棚 ↗(新しいタブで開く)
CC BY-SA 4.0(掲載画像・配信用派生画像にも適用)(ライセンス(新しいタブで開く))。幅1400pxへ比例縮小・WebP変換。内容変更なし。配信用派生画像も同ライセンス。確認日:2026.11.06