この記事の要点・目次
- 個別は案件ごと、ロットは同種を一定数量まとめ、連続は同種を繰り返して作る方式です。
- ロットを大きくすると段取りの負担を分散できますが、在庫と他品種の納期も合わせて考えます。
- 受注・見込は作り始めるきっかけの違い。部品を先に用意し、注文後に最終組立する組み合わせもあります。
個別生産は案件ごとに、ロット生産は同じ種類を一定数量まとめて、連続生産は同種の製品を一定期間続けて作る方式です。違いを見るときの手がかりは、生産量だけでなく、次の品種へ切り替える頻度と、工程の進め方にあります。
この違いは、工場の効率と納期に直結します。まとめて作れば切り替えの手間を分散できますが、必要な量を超えて作ると在庫が増えます。3方式の特徴を比較したうえで、「受注生産・見込生産」との関係まで整理します。
個別・ロット・連続は、生産を繰り返す単位が違う
個別生産では、注文ごとに仕様や工程、日程を組み立てます。ロット生産では同じ種類をまとめた単位で作り、次の種類へ切り替えます。連続生産では同種の製品を続けて作ることで、工程を反復しやすくします。
IPAの基本情報技術者試験でも、この3方式を、生産量・品種数・段取り頻度の組み合わせで比較しています。次の表は、その典型的な違いを、工場で確認する事柄に置き換えたものです。「何個以上なら連続生産」という共通の境界があるわけではありません。
表は左右にスクロールできます。
| 方式 | 作り方の特徴 | 計画で注意すること |
|---|---|---|
| 個別生産 | 案件ごとに仕様や工程を決める。多品種・少量に対応 | 設計の確定、専用部品の手配、案件間の設備や人の取り合い |
| ロット生産 | 同種の製品を一定数量まとめ、品種を切り替える | まとめる数量と切り替え順、次の品種の納期 |
| 連続生産 | 同種の製品を一定期間繰り返し作る | 工程間の能力の釣り合い、安定した品質、需要に合う生産量 |
たとえば、顧客の工場に合わせて専用装置を作る案件を考えます。装置の寸法が変われば、設計、部品の手配、加工、組立の日程も変わります。同じ機械を使う別案件との調整が必要になるため、個別生産では、完成品の数だけで進み具合を測りにくい場面があります。
一方、同じ部品を繰り返し作る工程なら、品種ごとの作業時間や切り替え時間を使って日程を組めます。同じ会社でも、専用装置の組立と共通部品の加工では、計画する単位が異なるのです。工程を調整する担当者の役割は、生産管理の仕事内容でも解説しています。
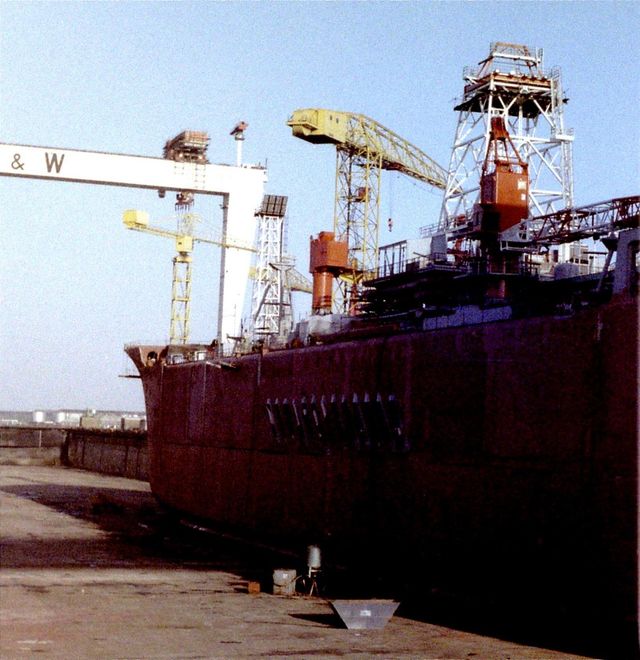
ロットを大きくすると、段取りの負担は薄まり、在庫は増えやすい
ロットとは、まとめて生産・管理する数量の単位です。ロット生産の効率を左右するのが、品種を切り替えるための「段取り」です。金型や工具の交換、加工プログラムの準備、材料の切り替えなど、次の製品を作れる状態にする仕事を指します。
仕組みを理解するため、段取りに60分、加工に1個あたり1分かかる仮の工程を考えます。1台の設備で1個ずつ順に加工し、途中で品種を変えず、良品だけができると仮定した単純計算です。検査・搬送・工程間の待ち時間は含めず、この工程の段取りと加工だけを比べます。
表は左右にスクロールできます。
| 一度に作る数量 | 段取り+加工の合計時間 | 1個あたりに配分した時間 |
|---|---|---|
| 100個 | 60分+100分=160分 | 1.60分 |
| 1,000個 | 60分+1,000分=1,060分 | 1.06分 |
1,000個まとめるほうが、1個に配分する段取り時間は小さくなります。ただし、当面必要なのが100個なのに1,000個を完成させれば、残り900個は在庫になります。材料代を先に使い、置き場所も必要です。A製品を長く作り続ければ、同じ設備を使うB製品の開始も後ろへずれます。
そこで、小ロット化では、数量を減らす工夫と段取りを短くする工夫を組み合わせて考えます。また、1回に作る数量と、次の工程へ渡す数量も、分けて確認すると待ち時間を見つけやすくなります。
トヨタは2015年の生産分野の説明で、バンパーの射出成形と塗装を「1個流し」で直結し、両工程の間に置いていた中間在庫をなくしたと紹介しました。ここでの1個流しは、部品を工程間で流す方法です。一品ごとに異なる装置を設計する「個別生産」とは、見ている対象が違います。
上の計算だけで適正なロット数は決まりません。実際には需要の間隔、納期、保管費、設備の制約、不良の発生なども合わせて判断します。
連続生産とプロセス製造は、同じ分類ではない
連続生産は、同種の製品を続けて作るという生産の流し方を表します。これに対してプロセス製造は、材料を混ぜる、反応させる、性質を変えるといった加工の特徴に注目する区分です。
SAPの製造教材は、自動車や電子機器のように個々の部品を組み立てる製造と、液体・気体・粉体などを扱うプロセス製造を分けています。後者にも、槽などで一定量ずつ作るバッチ方式と、材料を連続的に流して作る方式があります。「プロセス製造なら全部が連続」とは限りません。
大きな設備が一つの品種だけを永久に作り続ける、と考える必要もありません。製紙設備メーカーのVoithが2019年に紹介したスウェーデン・Gruvön工場の板紙機BM7は、4種類の板紙に対応する設備です。紙を形づくり、水分を取り除き、乾燥・仕上げへ進める設備をつないでいます。
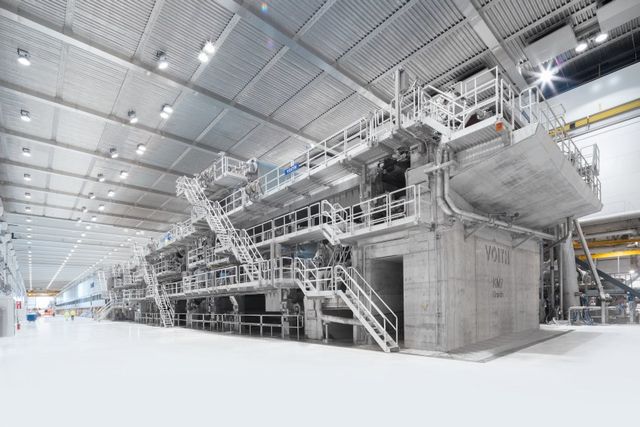
このように、工程を連続させることと、設備が複数の品種に対応することは両立します。工場の説明を読むときは、完成品が同じ種類なのか、材料が連続的に流れるのか、個々の製品を順に組み立てるのかを確かめると、設備の役割を読み取りやすくなります。
受注生産・見込生産は「何をきっかけに作るか」で分ける
受注生産は顧客の注文を受けて生産を進め、見込生産は需要の予測に基づいて先に作る考え方です。個別・ロット・連続という作り方と、注文を起点にするかどうかは、分けて捉えます。
たとえば、同じ仕様の特注部品100個を受注し、まとめて加工する仮の仕事なら、注文との関係では受注生産、まとめ方ではロット生産と説明できます。「受注だから必ず1個ずつ違うものを作る」と考えると、この組み合わせを見落とします。
部品と完成品でも、作り始めるタイミングを分けられます。SAPの教材には、部品を先に生産・調達しておき、注文を受けてから最終組立を始める計画方式が登場します。製品全体を完成在庫にしなくても、納期を短くするために準備できる部分があります。
トヨタも生産方式の公式解説で、注文後に全部品を作り始めると納期が長くなるため、組立ラインには必要最小限の部品をあらかじめ用意すると説明しています。前工程は後工程に引き取られた分を補充します。注文に応じて作ることと、部品を持つことは両立します。
取引先や自社の生産方式を理解したいときは、次の3点を確認すると具体的な話になります。
- どこまでを共通部品として先に用意し、どこから注文ごとの仕様にするか。
- 1回にいくつ作り、何個できたら次の工程へ渡すか。
- 品種を切り替える際に、何の準備に時間がかかるか。
この3点が見えると、小さな注文でも納期がかかる理由や、数量を増やすと単価が下がる条件を考えやすくなります。見積もりで確認する最低発注数量や納入条件については、製造業の調達と購買の違いも参考になります。
出典・参考資料
- IPA 2012年度春期 基本情報技術者試験 午前・31頁問72 ↗(新しいタブで開く)確認日:2026.10.14
- SAP Learning:組立型製造とプロセス製造の違い ↗(新しいタブで開く)確認日:2026.10.14
- SAP Learning:受注生産と最終組立前の計画 ↗(新しいタブで開く)確認日:2026.10.14
- SAP Learning:見込生産 ↗(新しいタブで開く)確認日:2026.10.14
- トヨタ「もっといいクルマづくり」生産分野の取り組み(2015年) ↗(新しいタブで開く)確認日:2026.10.14
- トヨタ自動車:トヨタ生産方式 ↗(新しいタブで開く)確認日:2026.10.14
- Voith:Gruvönの板紙機BM7稼働の発表(2019年8月1日) ↗(新しいタブで開く)確認日:2026.10.14
- カバー写真の原典:Denford Novaturn CNC Lathe ↗(新しいタブで開く)確認日:2026.10.14
- カバー写真の利用条件:CC BY-SA 2.0(掲載写真にも適用) ↗(新しいタブで開く)確認日:2026.10.14
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
英国Nottingham HackspaceのCNC旋盤(2013年10月撮影)。写真:Nottingham Hackspace / Wikimedia Commons/CC BY-SA 2.0(掲載写真にも適用)。幅1600px以内へ縮小、JPEG保存。切り抜き・色補正なし
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- Alnitak3 / Wikimedia Commons:ドック内で建造中の船Seilleanと周囲のクレーン ↗(新しいタブで開く)
CC BY-SA 4.0(掲載写真にも適用)(ライセンス(新しいタブで開く))。幅1600px以内へ縮小、JPEG保存。切り抜き・色補正なし。確認日:2026.10.14
- Jan Hosan / Voith GmbH & Co. KGaA / Wikimedia Commons:スウェーデンの工場内に長く並ぶ板紙機KM7の設備 ↗(新しいタブで開く)
CC BY-SA 4.0(掲載写真にも適用)(ライセンス(新しいタブで開く))。PNGを同寸JPEGへ変換。切り抜き・色補正なし。確認日:2026.10.14