この記事の要点・目次
- タクトは生産に使える時間を必要数で割り、サイクルは対象を決めて実測する
- 機械だけの時間と、着脱・歩行などを含む繰り返しを区別して比べる
- 改善は全体の生産量を制限する工程を確かめ、安全・品質を保って検討する
タクトタイムは需要に合わせて「何秒に1個作る必要があるか」を計算した時間。サイクルタイムは作業や機械の動作が一巡するのに実際にかかった時間です。 前者が必要なペース、後者が現状のペースだと考えると、二つを比べる意味がつかめます。
たとえば、必要なペースが60秒に1個でも、1台で順に処理する工程が1個に75秒かかっていれば、そのままでは追いつきません。ただし、機械の動作だけを短くすればよいとも限りません。部品の着脱や歩行を測っていなかったり、別の工程が生産量を制限していたりするからです。生産計画の数字と現場の測定値をつなぐには、時間の意味と測る範囲をそろえるところから始めます。
タクトは必要なペース、サイクルは実際の一巡
タクトタイムは対象期間に生産へ使える時間を、その期間に必要な生産数で割って求めます。Lean Enterprise Institute(LEI)とキーエンスの用語解説も、必要な数量から生産ペースを計算する点で共通しています。
休憩などを除いて1日に420分を生産へ使え、必要な数量が420個だと仮定します。420分を秒に直すと25,200秒なので、タクトタイムは「25,200秒÷420個=60秒/個」です。これは編集部が設定した計算例で、特定工場の実績ではありません。
表は左右にスクロールできます。
| 比べるもの | 決まり方 | この例での意味 |
|---|---|---|
| タクトタイム | 生産へ使える時間÷必要な数量 | 需要に応えるには60秒に1個が必要 |
| サイクルタイム | 作業や工程の繰り返しを測る | 実測75秒なら、今のやり方では必要なペースに届かない |
| リードタイム | 製品が対象範囲を通過するまでの時間 | 加工だけでなく、工程間の待ちや滞留も含めて見る |
同じ420分でも、必要数が350個になればタクトは72秒/個です。機械の能力が変わらなくても、需要が変わると必要なペースは変わります。「昨日は350個できたから、必要数も350個」と実績に置き換えてしまうと、需要に足りているかを判断できません。
生産へ使える時間は勤務時間と同じとは限りません。休憩や計画した停止をどう扱うかを決めてから計算します。品種切り替えに要する段取り時間も、必要数を作れるか確認する際に織り込みます。とくに停止時間を分子から除くのか、実際の能力を見積もる側で扱うのかをそろえ、二重に差し引かないことが必要です。納期・在庫と生産計画の関係は、生産管理の仕事内容でも整理しています。
60秒と比較する前に、測る範囲をそろえる
サイクルタイムは「どこからどこまでの一巡か」によって変わります。LEIは、機械が1個を処理する動作時間と、作業者が担当する作業を一通り終えて繰り返すまでの時間を区別しています。キーエンスの説明も、部品を運び入れ、加工・組み立て、次へ渡して繰り返す範囲を含みます。
機械の加工が40秒でも、取り出しと次の部品の取り付けに合わせて25秒かかり、これらが順番にしかできなければ、繰り返しは65秒です。加工時間だけを60秒と比べると、間に合うという誤った結論になります。
一方、機械が自動運転している間に別の準備ができる工程では、すべての時間を単純に足すと重複します。LEIが説明する「標準作業組合せ票」は、手作業・歩行・機械の時間を並べ、人と機械の動きがどう重なるかを見る資料です。手作業の秒数を足した値と、製品が次々と完成する間隔を、同じ数字として扱わないようにします。
測定の記録には、少なくとも開始と終了の動作、製品の種類、担当人数、設備、観測回数を添えると比較できます。何回か測って結果が違えば、平均値だけでなく、どの作業や待ち時間が変わったのかを残します。部品待ちや設備停止を除いた測定値なら、日中ずっとその間隔で完成品が出ると見込むことはできません。
速い工程をさらに速くしても、全体は増えない
全体の生産量を見るときは、各工程の時間を並べます。LEIも工程の能力を確認する資料で、機械のサイクルや準備、手作業の時間を調べ、能力を制限する箇所を探す方法を示しています。
前の例と同じく、必要なペースを60秒/個とし、A→B→Cの順に1個ずつ流れるラインを考えます。各工程には専任の作業者または設備があり、製品が別々の工程で同時に処理される想定です。
表は左右にスクロールできます。
| 工程 | 1個を処理する時間 | 60秒/個との比較 |
|---|---|---|
| A | 45秒 | 時間に余裕がある |
| B | 75秒 | 15秒超えている |
| C | 50秒 | 時間に余裕がある |
この条件では、Bが全体の処理能力を制限する「ボトルネック」です。Aだけを45秒から30秒へ短くしても、Bが75秒ならライン全体の能力は上がりません。Aが速いペースで作り続けると、Bの前に加工途中の品がたまります。
Bが連続して稼働し、停止や不良がないとした処理能力は、1日の25,200秒÷75秒=336個です。必要数420個には届きません。ただし336個はBの時間から求めた能力の目安であり、立ち上がりや搬送まで含めた1日の完成品数を保証する数字ではありません。
また、A・B・Cの時間を足した170秒は、待ちも搬送もないとした1個の処理時間の合計です。各工程が同時に動くラインで、完成品が出る間隔を170秒とする計算にはなりません。ここに工程間の待ちが加わると、その1個が通過するリードタイムはさらに長くなります。
複数台で並列に加工する場合や、まとめて加熱するような工程では、この直列ラインの例をそのまま使えません。まず、1個ずつ流すのか、まとめて処理するのかを確かめます。個別・ロット・連続生産の違いは、比較条件を整理する手掛かりになります。
改善では作業の順序と、止まる理由を見る
タクトを超えている工程がわかったら、「もっと急ぐ」という指示にする前に、時間を使っている動作を確かめます。取り付けのやり直し、遠い部品置き場、加工が終わるまでの待ちなどでは、検討する改善が異なります。設備の増設が必要なのか、配置や作業の分け方で変えられるのかを判断する材料になります。
トヨタの生産方式は、必要なものを必要なときに必要な量だけ作るジャスト・イン・タイムと、異常を検知したら止める「自働化」を二本柱にしています。同社の説明は、作業を楽にする改善も重視しています。したがって、短いサイクルが実現したからといって需要以上に作り続けたり、タクトに合わせるために異常停止や品質確認を省いたりすることが目的にはなりません。
現場の改善案や設備の見積もりを読む際は、次の順で条件を確認すると、数字を仕事内容へ結びつけやすくなります。
- 必要数と生産に使える時間は、いつの、どの製品のものか。
- 提示された秒数は機械だけか、着脱や歩行、品種切り替えも扱っているか。
- 全体の生産量を制限しているのはどの工程で、その工程の何が変わるのか。
- 変更後も安全・品質を保ち、停止やばらつきを含めて必要数を作れるか。
タクトは需要から計算し、サイクルは対象を決めて測る。改善は二つの差を見つけ、全体の流れの中で原因を確かめる作業です。 秒数を一つ覚えるより、その数字がどの仕事を含むか説明できることが、計画と現場の会話をつなぎます。
出典・参考資料
- Lean Enterprise Institute|Takt Time ↗(新しいタブで開く)確認日:2026.10.21
- Lean Enterprise Institute|Cycle Time ↗(新しいタブで開く)確認日:2026.10.21
- Lean Enterprise Institute|Standardized Work ↗(新しいタブで開く)確認日:2026.10.21
- キーエンス|タクトタイム ↗(新しいタブで開く)確認日:2026.10.21
- キーエンス|サイクルタイム ↗(新しいタブで開く)確認日:2026.10.21
- トヨタ自動車|トヨタ生産方式 ↗(新しいタブで開く)確認日:2026.10.21
- カバー写真|Marek Ślusarczyk:001 Car factory assembly line - Opel factory in Gliwice, Poland ↗(新しいタブで開く)確認日:2026.10.21
- カバー写真の利用条件|CC BY 3.0 ↗(新しいタブで開く)確認日:2026.10.21
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
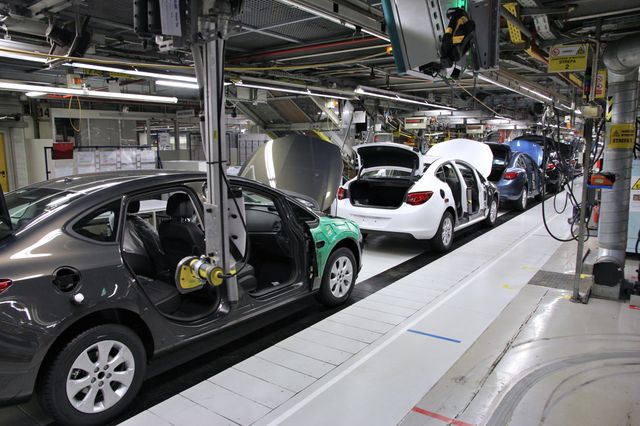
ポーランド・グリヴィツェの自動車組立ライン(2015年9月撮影)。工程を順に通る実物の例で、本文の秒数はこの工場の実測ではありません。 写真:Marek Ślusarczyk/CC BY 3.0。無加工。
- カバー写真|Marek Ślusarczyk:001 Car factory assembly line - Opel factory in Gliwice, Poland ↗(新しいタブで開く)
- カバー写真の利用条件|CC BY 3.0 ↗(新しいタブで開く)
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- Stephanie cheks:液晶画面とスタート・ストップボタンのあるデジタルストップウォッチ ↗(新しいタブで開く)
CC BY-SA 4.0(ライセンス(新しいタブで開く))。原寸JPEG・無加工。既存配信処理による縮小画像もCC BY-SA 4.0で提供。確認日:2026.10.21