この記事の要点・目次
- 原因を決める前に、現物・図面・記録から期待した状態と実際の違いを具体化する
- 操作の取り違え、知識や判断の誤り、手順からの逸脱で、確かめる条件と対策を分ける
- 原因候補の根拠、対策の担当・期限、効果を確かめた生産条件を一緒に記録する
なぜなぜ分析を「注意不足だった」「もう一度教育する」で終える前に、どの動作がどんな条件で起きたのかを確かめると、対策の選び方が変わります。操作の取り違え、知識の不足、実行しにくい手順では、同じ再教育でも届く範囲が違うからです。
なぜなぜ分析は、現物と記録から始める
なぜなぜ分析は起きた事象に「なぜ」を重ね、再発防止につながる原因を探る方法です。日本科学技術連盟(日科技連)は論理的に要因を洗い出して的確な対策を導く手法と説明しています。質問を繰り返す前に、何が起きたかを関係者が同じように捉えられる状態にします。
たとえば「検査を間違えた」だけでは、測定箇所の取り違えなのか、数値の読み違いなのか、合否判定の誤りなのかがわかりません。現物、図面、検査記録を使い、期待した状態と実際の違いを具体的にします。発生時刻、品番、設備、直前の段取り変更なども、原因候補を確かめる手がかりになります。
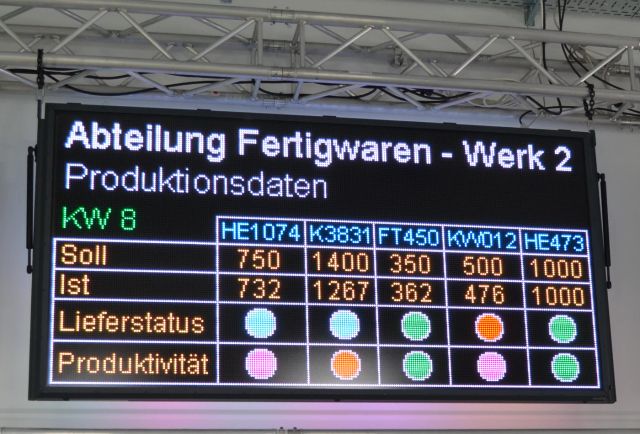
生産の目標と実績を示す表示も、差が生じた工程や時間を調べる入口です。ただし、生産数が少ないという記録だけでは、設備停止、材料待ち、作業の遅れのどれが原因かは決まりません。集計値から現物や個別の記録へ戻って確かめます。
英国の労働安全衛生庁(HSE)の事故・インシデント調査ガイドも、情報を集め、分析し、不足している情報をさらに集める進め方を示しています。事故や危険な状態では、救護と二次災害の防止を優先します。原因を完全に説明できるまで危険な作業を続ける、という順序にはしません。
「注意不足」を、起きた動作と作業条件に分ける
HSEは、意図しないエラーと、意図的な手順からの逸脱を区別しています。さらにエラーの中でも、知っている作業での操作・記憶の失敗と、正しいと思って行った判断の誤りを分けています。何を知っていたか、何をしようとしていたかで、調べる対象が変わります。
表は左右にスクロールできます。
| 起きたことの種類 | HSEの説明にある例・背景 | 対策を選ぶために確かめること |
|---|---|---|
| 操作の取り違え、作業の抜け | 違うボタンを押す、手順の一部を忘れる | ボタンや表示の識別、割り込み、作業を再開する位置 |
| 知識や判断の誤り | 初めての事態で、似た作業のルールを当てはめる | 正しい手順を知っていたか、異常時の判断を学べていたか |
| 手順からの意図的な逸脱 | 作業を効率よく終えようと省略する | 手順が実行できるか、時間や設備に無理がないか |
右列はHSEの分類を工場での確認に使うための編集部の整理です。ひとつの出来事に複数の種類が重なる場合もあり、人を分類するための表ではありません。
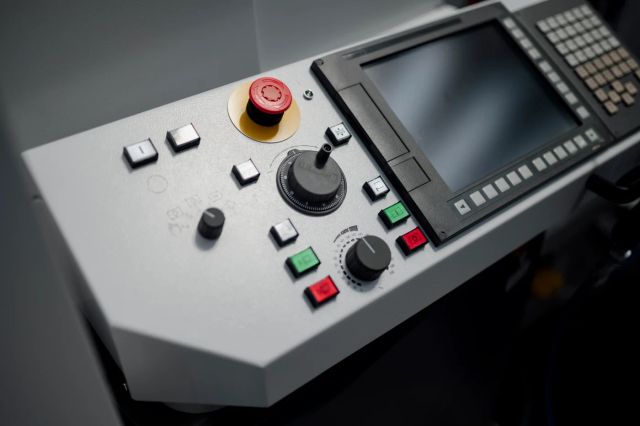
たとえばボタンの押し間違いを調べるなら、本人が正しい操作を知っていたかに加え、表示や配置、作業中の中断も確認対象になります。
HSEは、慣れた作業で起きる操作・記憶の失敗を訓練だけでなくすことはできず、設計の改善で起きにくくできると説明しています。一方、正しい方法を知らないための判断ミスには、適切な手順に基づく訓練が役立つとしています。「再教育は無意味」と一括りにせず、教育で変えたい行動を確かめます。
原因候補を、確かめずに一本道へ並べない
原因を一つに決めつけて質問を続けると、最初の思い込みに合う説明だけが並ぶおそれがあります。日科技連の研究会による「ソフトウェア開発へのなぜなぜ5回の適用」には、結論を推測して回答を誘導したり、その場にいない人の行動を推論して行き詰まったりした経験が記されています。
同報告は、質問と回答を曖昧にせず、一つの回答に一つの事象を書くこと、仮説と誘導を区別することを挙げています。ソフトウェア開発での実践報告ですが、工場でも「原因候補」と「確認できた事実」を分ける際に参考になります。
たとえば「部品を取り違えた」という仮の事象なら、原因を「確認不足」に固定する前に、次を別々に調べられます。
- 置き場:異なる品番が同じ場所に置かれていたか。配置と補充の記録を確かめます。
- 識別:ラベルを作業位置から読めたか。現物の表記や見える位置を確かめます。
- 変更の伝達:切り替えた品番が作業者へ届いていたか。指示と受け渡しの記録を確かめます。
これは確認項目を示す仮例で、実在する工場の原因分析結果ではありません。ラベルが読みにくそうに見えただけで原因と確定せず、当時の状態や記録との一致を調べます。候補に根拠がなければ、その枝は未確認のまま残し、次に何を調べるかを書きます。
日科技連の同研究報告は、本人が自分の行動の理由を説明できないときに、無理に答えを求めず「わからない」で止めることも挙げています。聞き取りで理由が出なかったことと、原因が存在しないことは別です。
「なぜ」は必ず5回でそろえる必要がありません。林野庁の業務資料も、5回という数より、表面的な原因で思考を止めないことを説明しています。答えが出なければ、現物の確認や関係者への聞き取りへ戻ります。確認できた範囲を記録しておけば、推測を原因として引き継がずに済みます。
原因に合う対策を選び、応急措置と分ける
原因に対する対策は、「教育する」「チェックを増やす」と先に決めず、何が起きる条件を変えられるかで比べます。米国立労働安全衛生研究所(NIOSH)は、安全対策の優先順を、危険源の除去、より危険の小さいものへの代替、設備による対策、管理上の対策、保護具の順に整理しています。人がその都度行動しなくても危険への接触を抑えられる対策を、上位に置く考え方です。
HSEの調査ガイドにも、酸素とアセチレンの接続間違いを防ぐため、異なる寸法の接続部を使う例があります。作業者が間違いに気づくことへ頼る前に、誤って接続しにくい構造にする発想です。設備・治具の変更を検討するときは、担当部門が安全性や他の作業への影響も評価します。
品質不具合でも、先ほどの部品取り違えの仮例なら、原因に応じて対策を分けられます。置き場で混ざるなら保管と補充の方法、識別が難しいなら表示や照合方法、品番変更が届かないなら指示の受け渡しを見直す、といった候補です。どれも、原因を確かめてから選ぶ対策であり、導入だけで再発を防げるとは限りません。
不良品の隔離や当面の追加確認は、影響を広げないための応急措置です。恒久対策では、同じ不具合が生まれる条件へ働きかけます。応急措置を続けている間も、恒久対策の担当や期限が決まっているかを確認します。
トヨタが公式に説明する「自働化」も、機械や作業の異常を検知して止め、問題を顕在化させて再発を防ぐ考え方です。異常の知らせ方や、止まった後に誰が対応するかまで含めて考えると、「よく確認する」という指示を、現場で動く手順へ具体化できます。
分析書の提出後に、対策が働いたか確かめる
対策を実施したことと、対策が不具合を減らしたことは分けて確認します。HSEの調査ガイドは、対策ごとの担当・期限を定め、実行計画の進捗を定期的に見直す進め方を示しています。
工場の不具合報告に当てはめるなら、次の順で記録すると、分析から効果確認までを追えます。以下は編集部が整理した記録項目です。
- 事象と根拠:期待した状態との差、対象品番・工程、現物や記録の所在。
- 原因と確認結果:原因候補ごとの根拠、確認できなかった点、次の確認担当。
- 対策と実施:変える作業・設備・指示、担当者、期限、完了を確かめる記録。
- 効果と見直し:どの期間・生産条件で、何件を確認し、何が起きたか。残った問題と次の対応。
たとえば生産していなかった期間の「再発0件」は、同じ条件で対策が働いた証拠にはなりません。対象品の生産数や段取り替えの機会と一緒に見れば、試せた範囲がわかります。不具合が再発しなくても、確認作業が増えて別の工程を圧迫していないかも見直せます。
作業をした人は当時の動き、保全担当は設備の履歴、品質担当は不具合と判定の記録を持ち寄れます。当時の状況を思い出すことと、設備や検査の記録を読むことでは、わかる内容が違います。ほかの担当者と記録を持ち寄れば、自分が担当した工程の前後も調べられます。品質管理と品質保証の役割や設備保全の仕事を知ると、相談先も整理できます。
なぜなぜ分析の成果は、5回分の回答が並ぶことより、原因を支える根拠と、次に変える仕事が明確になることにあります。分析書には、対策を終えた印だけでなく、どの条件で効果を確かめたかまで残せます。
出典・参考資料
- 日本科学技術連盟「なぜなぜ分析2日間実践セミナー」 ↗(新しいタブで開く)確認日:2026.10.24
- HSE「Investigating accidents and incidents」HSG245(2004年、pp.13–25) ↗(新しいタブで開く)確認日:2026.10.24
- HSE「Managing human failures: Overview」 ↗(新しいタブで開く)確認日:2026.10.24
- 日科技連 SQiP研究会 第2分科会「ソフトウェア開発へのなぜなぜ5回の適用」(2007年度、pp.8–9) ↗(新しいタブで開く)確認日:2026.10.24
- 林野庁「生産性向上ガイドブック」(2018年、5回のなぜ) ↗(新しいタブで開く)確認日:2026.10.24
- 米NIOSH「Hierarchy of Controls」(2024年4月10日) ↗(新しいタブで開く)確認日:2026.10.24
- トヨタ自動車「トヨタ生産方式」 ↗(新しいタブで開く)確認日:2026.10.24
- カバー写真:Nenad Stojković(Shixart1985)「Control panel shows buttons and knobs in a machine workshop.jpg」 ↗(新しいタブで開く)確認日:2026.10.24
- カバー・本文写真の利用条件:CC BY 2.0 ↗(新しいタブで開く)確認日:2026.10.24
- 本文写真:MicroSYST Systemelectronic GmbH / Wikimedia Commons ↗(新しいタブで開く)確認日:2026.10.24
- 本文写真:Nenad Stojković(Shixart1985)/ Wikimedia Commons ↗(新しいタブで開く)確認日:2026.10.24
- アンドン写真の利用条件:CC BY-SA 4.0 ↗(新しいタブで開く)確認日:2026.10.24
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
操作盤の参考写真。撮影:Nenad Stojković(Shixart1985)/ Wikimedia Commons、CC BY 2.0。トリミング・文字合成・WebP変換。特定の不具合を起こした設備ではありません。
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- MicroSYST Systemelectronic GmbH / Wikimedia Commons:生産目標と実績、納入状態などを示すアンドン表示板 ↗(新しいタブで開く)
CC BY-SA 4.0(ライセンス(新しいタブで開く))。比例縮小・WebP変換。トリミングなし。同ライセンスを維持。確認日:2026.10.24
- Nenad Stojković(Shixart1985)/ Wikimedia Commons:非常停止ボタン、操作スイッチ、画面を備えた機械の操作盤 ↗(新しいタブで開く)
CC BY 2.0(ライセンス(新しいタブで開く))。比例縮小・WebP変換。トリミングなし。確認日:2026.10.24