この記事の要点・目次
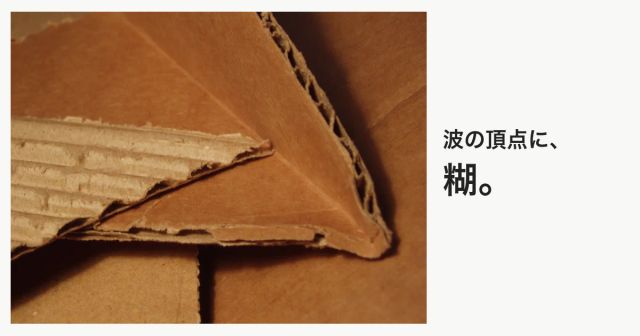
- 波形の中芯を2枚のライナーではさんだものが、一般的な両面段ボールです。
- ロールで波を作り、頂点に糊を付けて片面、両面の順に貼り合わせます。
- でん粉糊の接着には熱と水分の管理が必要で、波の形と接着の強さを分けて確かめます。
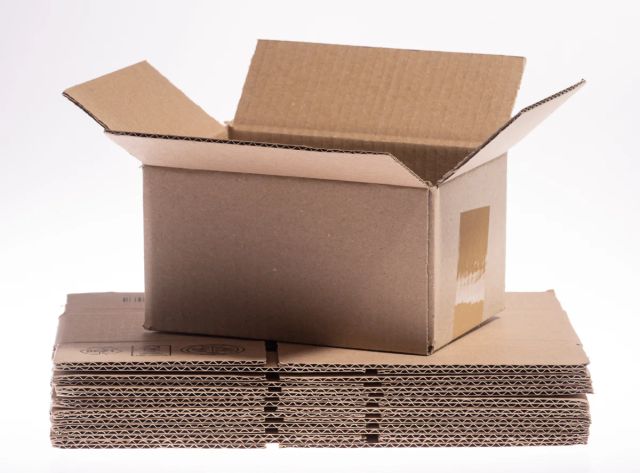
宅配便の段ボール箱を横から見ると、平らな紙の間に小さな波が並んでいます。この波はギザギザの付いた2本のロールの間に紙を通して作ります。その頂点に糊を付け、表と裏の紙を順に貼り合わせると、よく見かける3枚構成の段ボールになります。
波形に加工する紙は「中芯」、両側の平らな紙は「ライナー」と呼びます。波を作るところから、でん粉を使った接着、出来上がったシートの検査までをたどると、箱の断面に見える小さな接点の役割が分かります。
波は、2本のギザギザのロールで作る
一般的な「両面段ボール」は波形の中芯を2枚のライナーではさんだ構造です。波が2段、3段になったものや、ライナーを片側だけに貼ったものもあります。ここでは、波が1段の両面段ボールを中心に見ていきます。
レンゴーの工程資料では紙を波形に加工し、ライナーと貼り合わせてシートにする工程を「貼合(てんごう)」と呼んでいます。その一連の加工に使う機械が、コルゲータです。
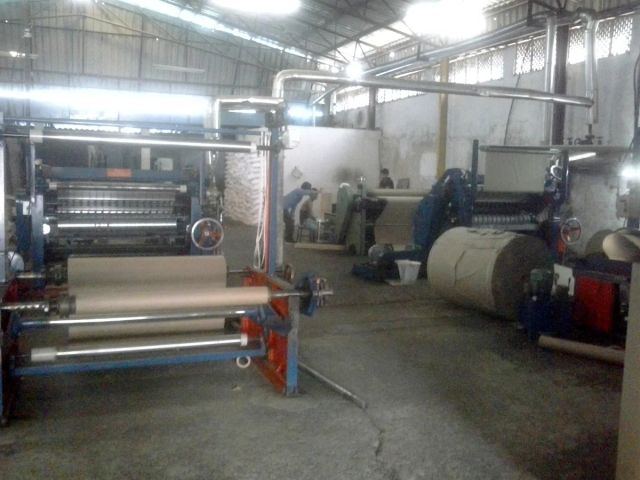
波を作る部分には、ギザギザのある2本のロールが使われます。間を通る中芯の紙に波形を付ける仕組みを、レンゴーが「段ボールおもしろブック」で示しています。紙を波形にすると、ライナーとの間に空間が生まれ、波の頂点がライナーとの接着部分になります。
この段階で、3枚を一度に重ねているわけではありません。最初は中芯と片側のライナーを組み合わせます。
片面を貼り、次に反対側を閉じる
貼り合わせは波の頂点に糊を付けることから始まります。レンゴーが「シングルフェーサ」と呼ぶ装置は、中芯を波形に加工し、その頂点を裏ライナーに接着します。こうして、片側に波が露出した「片面段ボール」ができます。
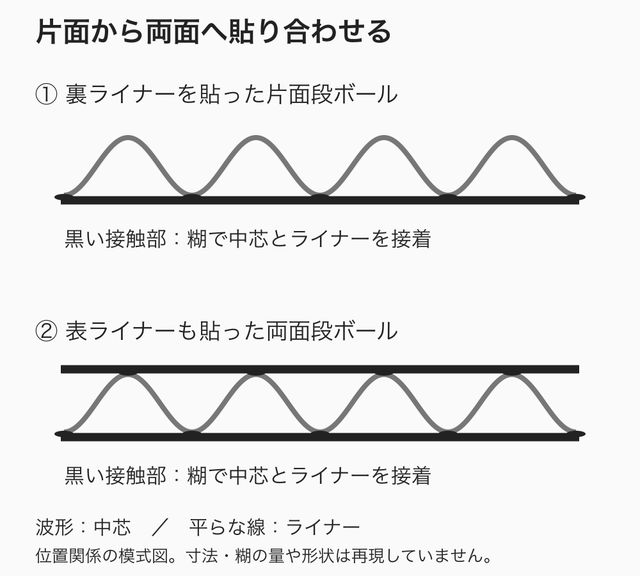
続いて、露出している側の波の頂点にも糊を塗ります。そこへもう1枚の表ライナーを合わせ、「ダブルフェーサ」で熱と、紙を密着させるための圧力を加えて接着すると、両面段ボールになります。糊を付けた頂点で、波と平らな紙がつながります。
紙同士を糊でつなぐ方法は、材料の接合方法で扱う接着の身近な例です。ただし段ボールでは、波を保ちながら限られた接点で貼り合わせる必要があります。
出来上がったシートは幅を切りそろえ、折り曲げるための罫線を入れ、長さを切り分けます。レンゴーの工程説明ではその後の印刷、切り込みや型抜き、折り畳み、接合などによって箱に仕上げます。波を作る工程と、箱の形にする工程は分かれています。
でん粉糊は、熱と水分で接着力を発揮する
中芯とライナーの接着には、でん粉を使った糊が利用されます。接着中は熱を加えて水分を飛ばすだけでなく、でん粉の状態も変化させます。
ALICが2014年に掲載した、王子コーンスターチの技術者による解説では、糊化したでん粉の糊液に、まだ糊化していないでん粉を分散させる仕組みを説明しています。未糊化のでん粉は、水分と機械の熱によって膨らみ、糊化することで接着力を発揮します。糊化は、でん粉が水分を含んで膨らみ、糊状になる変化です。
すでに糊化している部分は、未糊化のでん粉が沈むのを抑え、糊を塗るのに適した粘りを持たせ、水分を保ちます。水分がすぐ紙に吸い込まれてしまうと、未糊化のでん粉が十分に膨らむための水が足りず、接着不良につながるためです。
この技術資料には、粘度や糊化温度を調整するための成分も示されています。糊化温度を下げすぎると操業上のトラブルも起きるため、機械に合わせて設定すると説明しています。加熱条件を一律の温度で表せるわけではありません。
王子コンテナーも貼合時の水分と温度を重要な管理項目として挙げ、シート温度の変化やばらつきを監視する仕組みを紹介しています。波をきれいに作れていても、接着の状態はそれだけでは分かりません。
波の形と、接着の強さを別々に確かめる
段ボールの品質を調べる際は、何を確かめる試験なのかを分けて見る必要があります。王子コンテナーは製造中に片面段ボールの波の成形不良を監視する仕組みと、材料や箱の性能を測る試験を、それぞれ公開しています。
表は左右にスクロールできます。
| 確かめる対象 | 試験で見ること |
|---|---|
| シートの波形部分 | 面に対して圧縮し、段がつぶれる直前の最大荷重を測る |
| 中芯とライナーの接着部 | 波の頂点とライナーを剥がす際の最大荷重を測る |
| 箱全体 | 箱に圧縮荷重を加え、箱の座屈や内容品の損傷を調べる |
接着部の試験値と、箱全体で支えられる荷重は、測っている対象が異なります。王子コンテナーは温湿度を調整できる試験室も紹介しています。箱を比較する際は、波の高さだけで判断せず、材料、箱の形、荷重のかけ方、温湿度などの条件もそろえて見る必要があります。
波をロールで成形し、その頂点でライナーと貼り合わせる。箱の断面に見える一つ一つの接点には、糊を塗り、熱と水分を管理する工程があります。波の形と接着の状態を両方確かめることが、3枚の紙を一体のシートに仕上げる仕事なのです。
出典・参考資料
- レンゴー:段ボール生産工程(貼合・製函) ↗(新しいタブで開く)確認日:2026.11.15
- レンゴー:段ボールおもしろブック、2025年10月、冊子6–7ページ(ロール成形) ↗(新しいタブで開く)確認日:2026.11.15
- ALIC:製紙および段ボール工業におけるでん粉の利用、2014年10月、王子コーンスターチ技術者執筆 ↗(新しいタブで開く)確認日:2026.11.15
- 王子コンテナー:品質監視システム(段成形・温度監視) ↗(新しいタブで開く)確認日:2026.11.15
- 王子コンテナー:設計・製造への取り組み(物性・箱の試験) ↗(新しいタブで開く)確認日:2026.11.15
- カバー写真原典:段ボールの断面、Richard Wheeler (Zephyris) ↗(新しいタブで開く)確認日:2026.11.15
- カバー加工画像の利用条件:CC BY-SA 3.0 ↗(新しいタブで開く)確認日:2026.11.15
- 本文写真原典:インドの製造現場、Ganesh Dhamodkar ↗(新しいタブで開く)確認日:2026.11.15
- 本文写真原典:段ボール箱、Renmontom ↗(新しいタブで開く)確認日:2026.11.15
- 本文写真・加工画像の利用条件:CC BY-SA 4.0 ↗(新しいタブで開く)確認日:2026.11.15
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
段ボールの断面写真(2006年撮影)。写真全体を縮小し余白・文字を追加。加工画像もCC BY-SA 3.0で提供。
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- Ganesh Dhamodkar / Wikimedia Commons(CC BY-SA 4.0):インドの段ボール製造現場で、大きな紙のロールが機械に送られている ↗(新しいタブで開く)
CC BY-SA 4.0(ライセンス(新しいタブで開く))。全体の縦横比維持・縮小・WebP変換。同ライセンスで提供。。確認日:2026.11.15
- ものづくりジャーナル編集部(公表工程をもとに独自作図):片面段ボールと両面段ボールの断面、ライナーと中芯が触れる位置を示す模式図 ↗(新しいタブで開く)
編集部オリジナル図版。工程説明を基に独自作図。原典の図版は転載しない。。確認日:2026.11.15
- Renmontom / Wikimedia Commons(CC BY-SA 4.0):組み立てた段ボール箱と、その下に重ねられた折り畳み状態の箱 ↗(新しいタブで開く)
CC BY-SA 4.0(ライセンス(新しいタブで開く))。全体の縦横比維持・縮小・WebP変換。同ライセンスで提供。。確認日:2026.11.15