この記事の要点・目次
- 海外の導入発表が示すのは最終検査の自動化。検出精度や費用削減の実測値は公表されていません。
- 表面の凹凸、文字、ゴム内部の構造は、同じ検査でまとめて確認できるものではありません。
- 日本の研究・開発事例と比べると、検査対象と、人が結果をどう使うかを決める重要性が見えます。
タイヤの自動検査は、カメラやセンサーで得た情報から異常の候補を見つけ、検査結果を記録する仕組みです。ただし、表面の傷を見つけること、文字が正しいかを確かめること、内部構造を調べることは、それぞれ別の仕事です。
2026年9月24日、米Rockwell Automationは、イタリアの検査装置企業Tekna、タイヤメーカーのPrometeonとの協業を発表しました。トラック・バス用などのタイヤの最終検査を自動化する取り組みです。日本でも、タイヤの画像認識や製造時の制御が研究・開発されてきました。両者を比べると、自動化の価値は「人の目を置き換える」という一言では捉えきれません。
最終検査の結果を、工場で使えるデータにする
Rockwellの発表によると、Prometeonはタイヤの異常を自動で検出・分類する仕組みを導入したとしています。新しく公表されたのは、この企業間の協業と最終検査への導入です。具体的な工場名、稼働開始日、検出精度、検査時間の削減量は示されていません。「精度が何%向上した」と評価できる段階の資料ではない点は押さえておく必要があります。
そのうえで注目したいのは、異常を見つけるだけでなく、製造に関する情報を整理し、品質管理や工程改善へ使うという狙いです。
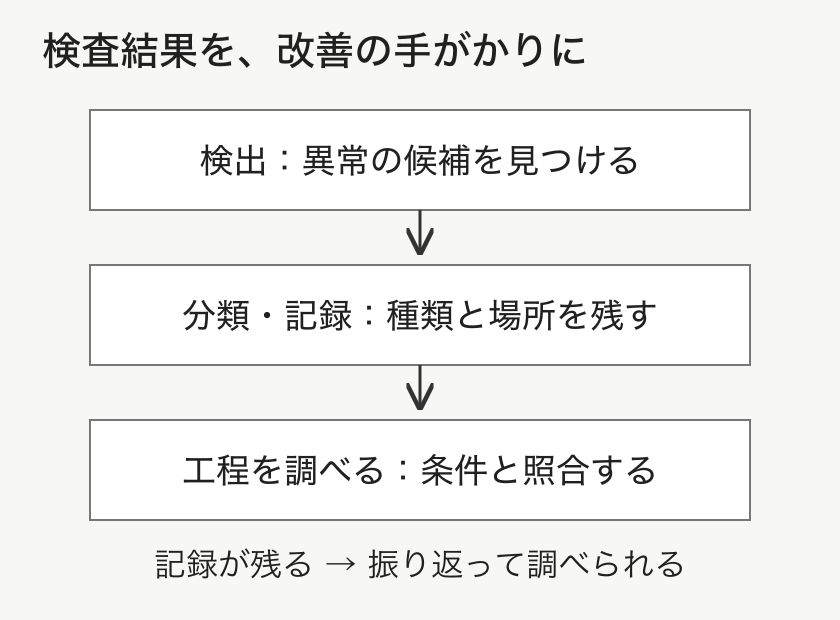
たとえば、同じ場所に似た異常が続いていたとします。合否だけを残すより、どの種類の異常が、どのタイヤに、いつ発生したのかを追えれば、製造条件を調べる手がかりになります。これはデータ活用を考えるための仮の例で、今回の設備で原因究明まで自動化されたという意味ではありません。検査の記録を、前の工程で起きたことと結びつけられるかが次の課題です。
タイヤを撮るだけでは、凹凸の意味はわからない
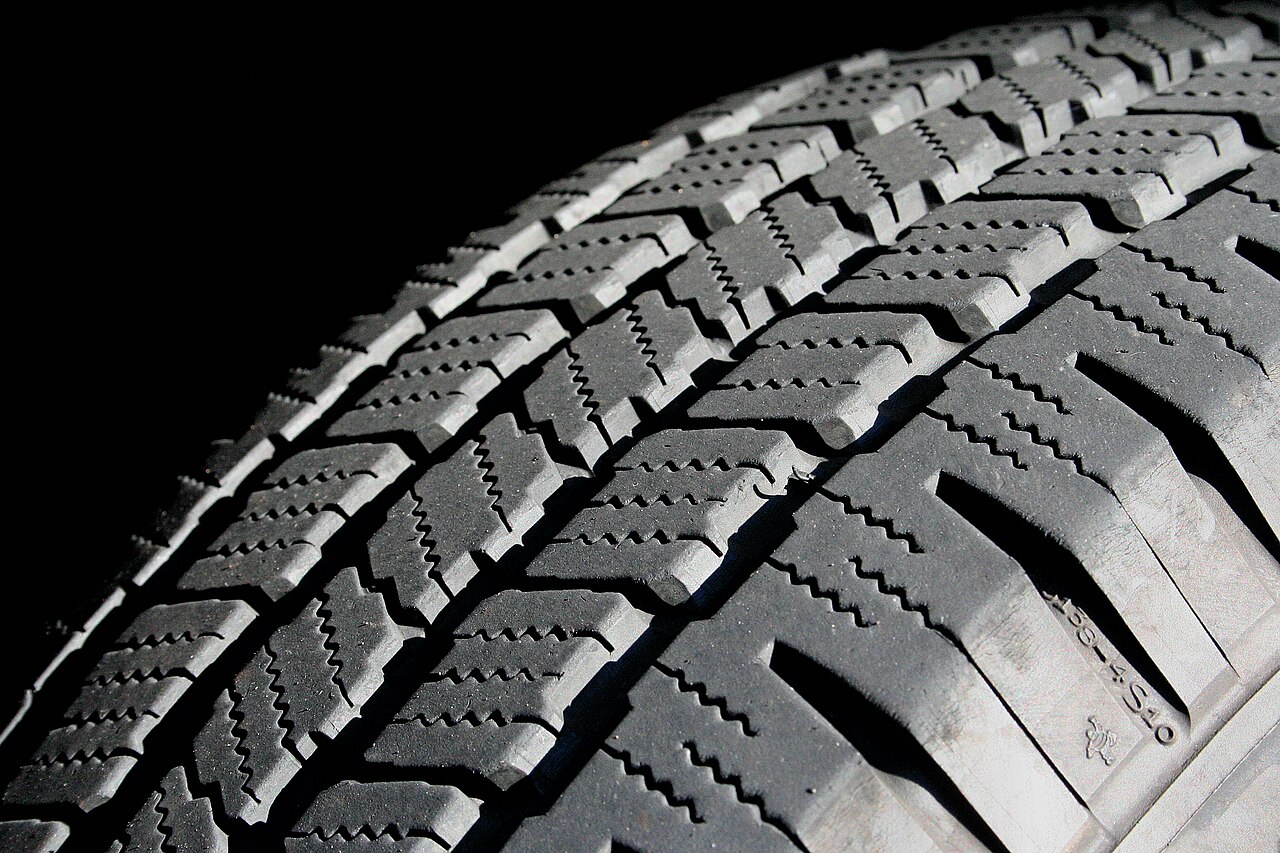
協業先のTeknaが公開している製品群「Vision Tire System 3D」は、レーザーを使ってタイヤの表面形状を測り、三次元のモデルを作ります。その形状から異常の位置や種類、大きさを調べ、刻まれた文字・記号も確認する仕組みです。製品群の説明であり、今回採用された装置の詳細仕様がすべて同じだとまでは確認できません。
表面を三次元で測るのは、写真の明暗だけでなく、高さの違いを捉えるためです。タイヤには、もともと設計された溝や文字があります。凹んでいる、盛り上がっているという理由だけでは不良と決められず、意図した形状との区別が必要になります。
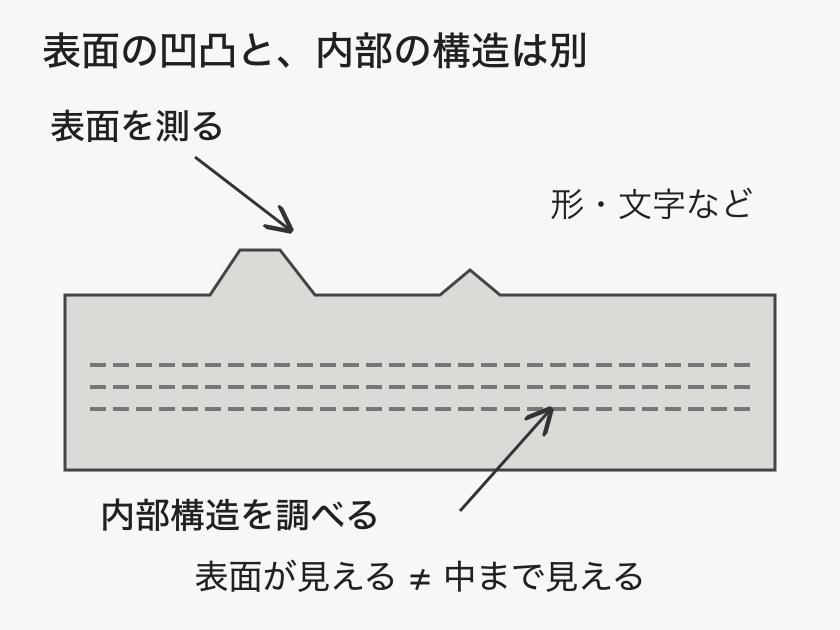
ここで「タイヤの内側」と「ゴムの内部」を分けると理解しやすくなります。タイヤの空洞に面した部分も、一つの表面です。その凹凸を調べることと、ゴムの中に隠れた構造を調べることは同じではありません。外観検査の自動化を、そのまま内部まで含む万能の品質保証と読み替えることはできません。
この難しさは、日本の研究にも表れています。静岡大学・横浜ゴムに所属する研究者らが2018年に発表した論文では、タイヤ内面の形状を画像に変換し、画像の特徴を学ぶCNNという方式で欠陥を識別しました。製造時に転写される模様や、規格上は問題のない凹凸もあるため、通常の模様と異なる部分をすべて欠陥として拾うわけにはいきません。同研究は、人の検査との併用を想定し、疑わしい場所を画面に示して確認を支える考え方でした。
日本の事例と比べると、検査する場所の違いが見える
日本の開発企業ブライセンは、タイヤのマークや色・文字の欠損を画像から検出し、異常通知と結果の記録を行うシステムの事例を公開しています。海外の最終検査と共通するのは、画像を使って特定の異常を検出し、結果を残す点です。ただし、顧客名、工場の所在、導入時期は公開ページから確認できず、日本国内の工場への導入実績と断定することはできません。
一方、ブリヂストンが2016年に彦根工場への導入を発表した「EXAMATION」は、主にタイヤを組み立てる成型工程の仕組みです。センサーで計測しながら部材の組み立てを制御します。完成後に異常を見つける検査とは、品質に関わる場所が違います。
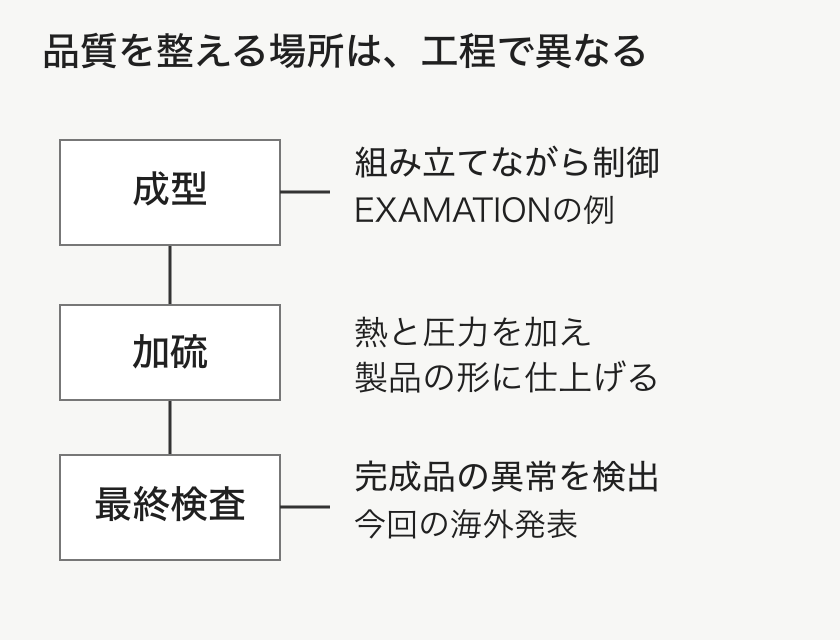
この比較から国ごとの技術力の順位はつけられません。対象となる面や異常、完成品か製造途中か、研究か導入設備かが違うからです。組み立て段階でばらつきを抑えることと、完成品を確かめることは補い合います。同じ「AIによる品質向上」という説明でも、どの工程の、何を変えるのかを読む必要があります。
見逃しを減らすことと、確認作業を減らすこと
自動検査には、欠陥があるのに見つからない「見逃し」と、問題がない部分を異常とする「過検出」があります。前者が少ないことだけでなく、後者によって人の再確認がどれだけ増えるかも、使いやすさに関わります。
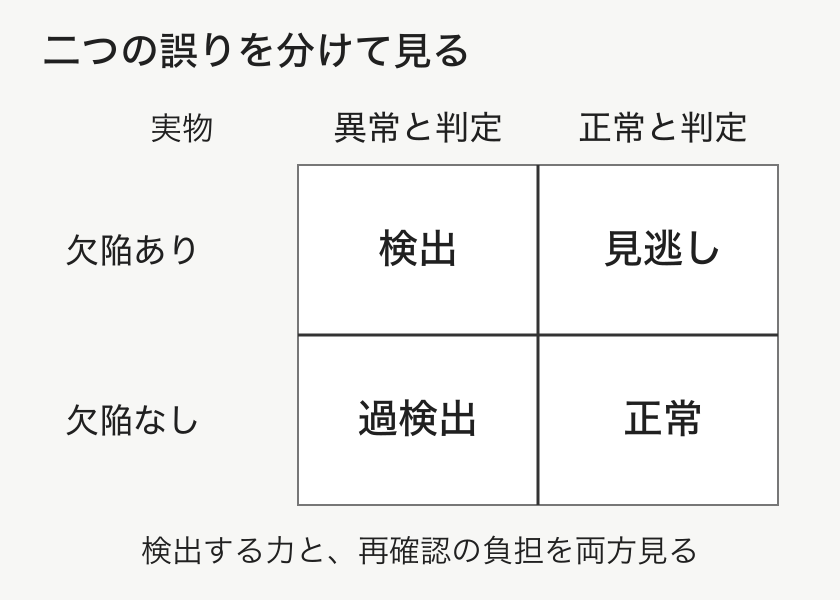
先ほどの2018年の研究は、欠陥をどれだけ検出したかと、良品の内面をどれだけ誤って検出したかを別々に評価しています。これは当時の限られたデータでの実験であり、現在の市販装置の性能を示す数字ではありません。それでも「よく見つける」と「余計な確認を増やさない」を分けて考える視点は、導入発表を読む際にも役立ちます。
現場で比較するなら、まず対象の製品と異常をそろえます。そのうえで、見逃し、過検出、処理にかかる時間、判定が難しいときに誰が確認するかを見る。異常を示すアラートが出ても、その後の確認や記録が滞れば、前後の仕事は進みません。AIが入っているかだけでなく、結果を受け取る仕事までつながっているかが大切です。
利用者にとっても、「自動検査済み」という説明だけでは、何を確かめた製品なのかはわかりません。文字や表面形状の検査、内部構造の検査など、確認している範囲を読むことで、説明の意味が具体的になります。
今回の海外発表で今後見たいのは、検査対象と運用条件を伴う実績です。どの異常をどれだけ捉え、人の再確認や工程改善にどうつながったのか。その情報が揃って初めて、別の工場にも取り入れられる仕組みかどうかを比較できます。
出典・参考資料
- Rockwell Automation:Prometeon・Teknaとのタイヤ検査協業(2026年9月24日) ↗確認日:2026.09.30
- Tekna:Vision Tire System 3Dの製品説明 ↗確認日:2026.09.30
- ブライセン:AIタイヤ検品システムの開発事例 ↗確認日:2026.09.30
- 多田拡太郎・杉浦彰彦:多段階型CNNを用いた自動車用タイヤ内面部における欠陥識別(2018年) ↗確認日:2026.09.30
- ブリヂストン:EXAMATIONを彦根工場に初導入(2016年5月25日) ↗確認日:2026.09.30
- カバー写真:Tire tread/Clearly Ambiguous(Wikimedia Commons) ↗確認日:2026.09.30
- カバー写真の利用条件:CC BY 2.0 ↗確認日:2026.09.30
画像の出典・利用条件
- ものづくりジャーナル編集部:異常の検出から分類と記録へ進み、製造工程の改善につながる流れ ↗
編集部制作図版。公開資料の事実関係を基に独自作図。原図の転載・トレースなし。確認日:2026.09.30
- ものづくりジャーナル編集部:表面の凹凸を測る検査と、ゴムの内側にある構造を調べる検査の違い ↗
編集部制作図版。公開資料の事実関係を基に独自作図。原図の転載・トレースなし。確認日:2026.09.30
- ものづくりジャーナル編集部:成型中の制御と、完成品の外観検査が異なる工程にあることを示す図 ↗
編集部制作図版。公開資料の事実関係を基に独自作図。原図の転載・トレースなし。確認日:2026.09.30
- ものづくりジャーナル編集部:欠陥の有無と検査判定を分け、見逃しと過検出の位置を示した四分割図 ↗
編集部制作図版。公開資料の事実関係を基に独自作図。原図の転載・トレースなし。確認日:2026.09.30