この記事の要点・目次
- 生産スケジューリングでは、必要な仕事を設備・順番・開始と終了の時刻へ具体化します。
- 同じ数量を作る場合も、段取りを減らす順番と、個々の注文の期限を守る順番は一致しないことがあります。
- 複数ラインでは設備の空きに加え、共有する作業者や治工具の重なりを確認し、守る条件と改善したい目的を分けます。
生産計画は、作る数量が決まっても完成しません。同じ設備を使う注文をどの順に流すか、品種を切り替える準備をいつ行うか。その割り当てによって、仕事が終わる時刻や守れる納期が変わります。
この設備・順番・開始時刻を具体化する仕事が、生産スケジューリングです。数量が同じでも、段取りの少なさと納期は両立しないことがあります。NECプラットフォームズの基板実装の事例にも、順番を工夫するだけでなく、複数ラインで共有する人や治工具を調整する仕事が見えます。
生産計画を、設備と時間に置き直す
「今日、A製品を40個、B製品を20個作る」という数量の計画だけでは、現場で取りかかる順番は決まりません。各製品にどの作業が必要で、どの設備を何分使うのかを確認し、開始・終了の時刻へ置き直します。
たとえば一つの設備で別々の注文を加工するなら、同じ時間帯に両方を割り当てることはできません。加工が終わってから検査へ進む工程なら、その前後関係も守る必要があります。Googleのジョブショップ問題の解説でも、工程の順序と、同じ機械で作業を重ねないことが、代表的な条件として示されています。
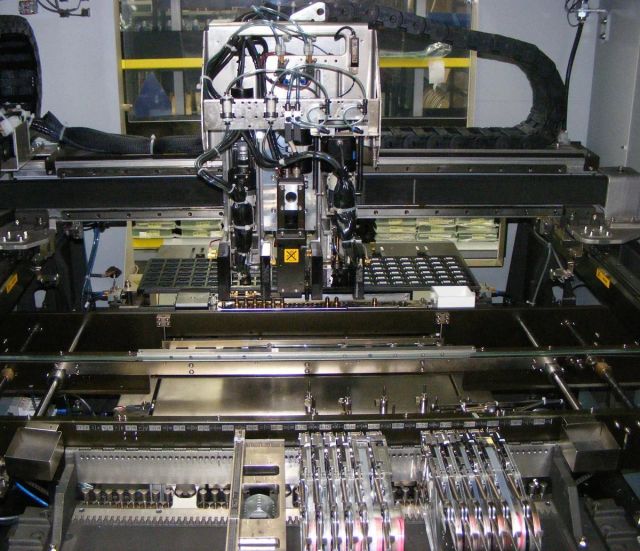
NECが2023年1月に発表した事例では、NECプラットフォームズは一つのSMTラインで1日に約30品種を生産していました。SMTは電子部品をプリント基板の表面に取り付ける実装工程です。品種が変わると部品や設備の設定を切り替える必要があり、その準備を「段取り」と呼んでいます。
同事例の段取りはラインを止めて行います。加工にかかる時間と、品種を切り替える準備の時間を合わせて、一日の予定を組みます。
計画担当者が出すのは、数量の一覧だけでなく、「どの設備で、何を、何時から何時まで行うか」という割り当てです。生産管理全体の在庫・調達との関係は、生産管理の仕事内容で整理しています。ここでは、その計画を実行順へ具体化する場面に絞ります。
品種をまとめれば、いつもよいとは限らない
段取りを減らしたいなら、同じ設定で加工できる仕事をまとめる案が考えられます。ただし、全体が早く終わる順番でも、個々の注文の期限に間に合わない場合があります。
次は仕組みを確かめるための編集部の計算例です。NECの実際の生産条件や効果を再現したものではありません。
- 設備は1台で、9時にA品種を加工できる設定になっています。
- 注文はA1・A2・Bの三つ。各注文の加工時間は20分です。
- A1とA2の間では設定変更が不要で、AとBを切り替えるたびに10分かかります。
- 材料はすべて用意できており、途中で作業を中断しません。休憩などはこの例に含めません。
- Bの加工完了期限は9時50分、A1とA2は10時30分です。出荷や後工程の時間は別に必要になるため、ここでは加工完了までを比べます。
表は左右にスクロールできます。
| 比べる計画 | 段取りの合計 | Bの加工完了 | 全注文の加工完了 |
|---|---|---|---|
| A1 → B → A2 | 20分 | 9時50分 | 10時20分 |
| A1 → A2 → B | 10分 | 10時10分 | 10時10分 |
最初の案はA1を9時20分に終え、10分の段取り後にBを加工するので、Bは9時50分に完成します。その後、再び10分かけてAの設定へ戻します。
二つ目の案はA1とA2を続けるため、段取りを1回減らせます。全体は10分早く終わりますが、Bの期限には20分遅れます。三つの注文の量も、加工時間の合計60分も同じです。変わったのは順番と段取り、それによる完了時刻です。
この例でBの期限を必ず守るなら、二つ目の案は採用できません。逆に、Bの期限自体を変更する案を考えるなら、計画担当者の判断だけで済ませず、後工程や納期を扱う関係者との確認が必要になります。段取りの少なさを評価する前に、守る条件をそろえる理由がここにあります。
空き設備があっても、人と治工具が重なる
設備を2台に増やせば、常に二つの仕事を同時に始められるとも限りません。段取りをする作業者や、加工に使う治工具を共有していれば、その人や道具が使える時間も必要です。治工具は加工や組み立てで使う補助具・工具です。
NECの2023年3月公開の事例では、複数ラインの計画に、ラインをまたぐ作業者や治工具の条件も含めています。各ラインだけで段取りを短くしても、人手が必要な準備の時間帯が重なれば、その人が同時に両方へ対応することはできません。同社はライン間で段取りの時間をずらすことにも取り組んだと説明しています。
設備の予定表に空白があっても、「その時間に作業を始められる」とはまだ言えないわけです。たとえば確認する情報には次のような違いがあります。これは同社の帳票の転載ではなく、事例と富士電機の技術紹介をもとにした編集部の整理です。
表は左右にスクロールできます。
| 情報 | 計画で確かめること |
|---|---|
| 加工時間・工程のつながり | 前の作業が終わる前に、次の作業を置いていないか |
| 設備の稼働予定・故障情報 | その時間に使えて、その製品を加工できる設備か |
| 段取りと担当者 | 準備に必要な時間と人員が、ほかの仕事と重ならないか |
| 共用する治工具 | 必要な道具を、別のラインが同時に使っていないか |
富士電機の生産スケジューリング技術の紹介も、加工時間や加工ルートに加え、設備の状況や運転台数、故障情報などを計画の条件に挙げています。仕事を設備の空き枠へ入れるだけでなく、実行に必要な条件を一緒に割り当てます。
計画を作る人が、条件と優先順位を決める
計画を計算するソフトウェアを使う場合も、何を守り、何を良くしたいのかを決める仕事が残ります。「同じ設備を同時に使わない」は守る条件です。一方、段取り時間の短縮や、日ごとの仕事量の偏りを減らすことは、計画を比べる目的になります。
富士電機は生産時間の短縮や平準化など、目的を与えてスケジューリングする仕組みを説明しています。平準化とはここでは仕事量の偏りをならすことです。先ほどの計算例でも、全体の完了を早めることと、Bの期限を守ることは、別に確認する必要がありました。
実際の仕事では、計算に使える形へ条件を整理する工程があります。トヨタシステムズと富士通が2022年10月に発表した堤工場の車両生産指示システムでも、現場の複雑な制約を等式や不等式で表したことが説明されています。
NECの事例でも、熟練者が使っていたルールを引き出し、試行を重ねてモデルを作っています。計画を計算した後には、データの準備や、人による結果の確認も含まれています。計算結果が速く出ることと、そのまま現場へ指示できることは分けて考えたいところです。
自分の仕事を見直すなら、まず一日の計画を一つ選び、「なぜこの順番にしたか」を説明してみます。期限を守るためか、段取りを減らすためか、同じ作業者の重なりを避けるためか。理由と、その判断に使った時間・設備・人員の情報を対応させると、引き継ぐべき条件が見えてきます。
実績が届かず、計画の前提が古くなっている場合は、順番の計算を細かくする前に、予定と実績、仕掛品の記録を確認します。生産計画を具体化する力は、予定表を埋める速さだけでなく、現場で実行できる条件を見つけ、計画の選択理由を説明することにも表れます。
出典・参考資料
- Google for Developers「The Job Shop Problem」工程順序・設備の排他条件 ↗(新しいタブで開く)確認日:2026.11.06
- NEC・NECプラットフォームズ「4事業所に生産計画立案システムを本格導入」(2023年1月20日) ↗(新しいタブで開く)確認日:2026.11.06
- NEC「NECプラットフォームズ」生産計画立案の事例(2023年3月31日) ↗(新しいタブで開く)確認日:2026.11.06
- 富士電機「最適生産スケジューリング技術」製造条件と目的 ↗(新しいタブで開く)確認日:2026.11.06
- トヨタシステムズ・富士通「自動車の生産順序組み合わせにデジタルアニーラを活用し、稼働を開始」(2022年10月21日) ↗(新しいタブで開く)確認日:2026.11.06
- カバー写真の原典:Peripitus「Surface mount component feeder」 ↗(新しいタブで開く)確認日:2026.11.06
- 本文写真の原典:Peripitus「Pick and place internals of surface mount machine」 ↗(新しいタブで開く)確認日:2026.11.06
- 写真の利用条件:CC BY-SA 3.0(掲載画像にも適用) ↗(新しいタブで開く)確認日:2026.11.06
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
部品リールとフィーダーの参考写真(2007年撮影)。Peripitus/Wikimedia Commons/CC BY-SA 3.0(掲載画像にも適用)。写真全体を縮小し、余白と文字を追加。NECの設備の写真ではありません。
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- Peripitus / Wikimedia Commons:部品を供給するフィーダー群と搭載ヘッドが見える表面実装機の内部 ↗(新しいタブで開く)
CC BY-SA 3.0(掲載画像にも適用)(ライセンス(新しいタブで開く))。縦横比を維持して縮小・WebP変換。トリミングなし。確認日:2026.11.06
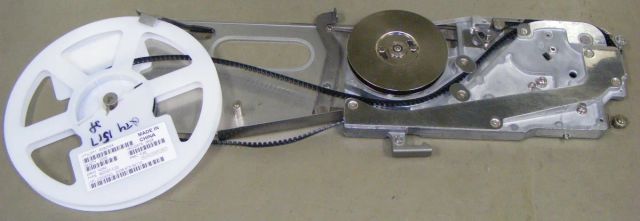
- Peripitus / Wikimedia Commons:電子部品のリールと、そこからテープを送り出す金属製フィーダー ↗(新しいタブで開く)
CC BY-SA 3.0(掲載画像にも適用)(ライセンス(新しいタブで開く))。縦横比を維持して縮小・WebP変換。トリミングなし。確認日:2026.11.06