この記事の要点・目次
- MJFは粉に液体を噴射し、ランプの熱で必要な場所を溶かして形を作ります。溶けなかった粉の除去が後工程に残ります。
- HPの出力20%向上は5600向けの説明で、1200の速度や完成品の納期を示す数字ではありません。
- リコーはMJF・PA12の中空部品に直径10mm以上の粉抜き穴を求めます。穴、内部の格子、除去後の確認まで含めて比較します。
粉末を使う3D造形では、部品の形ができても、中に残った粉を取り出す仕事が続きます。空洞や格子を作るなら、粉が外へ出る道まで設計する必要があります。造形速度と、使える部品が届くまでの時間が同じではない理由の一つです。
米HPは2026年11月17日、MJF方式の新しい小型機「HP MJF 1200」の供給時期と、後処理装置を組み合わせた生産工程を発表しました。日本のリコーの出力サービスは、MJF方式のPA12製部品に粉抜き用の穴を求めています。新発表を入口に、粉が形を支える仕組み、内部に残る条件、発注時に比べる範囲をたどります。
HPが発表したのは、造形と仕上げの組合せ
HPが今回示した予定では、MJF 1200は2027年1月に一部への供給を始め、4月に一般提供します。機種の初発表は2026年4月で、今回示されたのは、供給時期や生産工程を具体化する進展です。
組み合わせるのは、独DyeMansionの「Powershot Go」。粉の除去と機械的な表面処理を担い、HPは1200向けの適合確認済みソリューションとして紹介しています。DyeMansionは11月13日の発表で受注開始と2027年第1四半期の初回納入予定を示し、1200の1回分の造形物を、Goの1回の処理に収める構成だと説明しています。
小型の造形機を置けるだけでは、部品を仕上げる場所や作業がそろうとは限りません。造形と粉の除去、表面処理を組にして示す発表には、導入する工程を一続きに捉える意味があります。ただし、この組合せで実際の完成部品を何時間で納めたかという比較データが示されたわけではありません。
HPは同じ発表で、別の機種「Jet Fusion 5600」シリーズの新モードによる出力20%向上も説明しました。これは5600の出力に関するメーカーの説明です。1200の造形速度や、検査まで含めた納期が20%改善するという数字ではなく、新モードの一般提供も2027年初めの予定です。
粉のどこを溶かすかを、液体で決める
MJFはMulti Jet Fusionの略です。薄く敷いた熱可塑性樹脂の粉に液体を噴射し、ランプの熱で必要な場所を溶かして、層を重ねます。ノズルから溶かした樹脂を押し出す方式とは、形を作る仕組みが違います。
リコーがJet Fusion 5200の例で説明しているのは、二つのエージェントと呼ぶ液体の使い分けです。部品になる部分には、熱を吸収しやすくするフュージングエージェントを付けます。リコーの説明では、含まれる黒い色素がランプの熱を吸収し、周囲の樹脂を溶かします。その周囲には、蒸発するときに熱を奪って溶融を抑えるディテーリングエージェントを付け、輪郭を整えます。
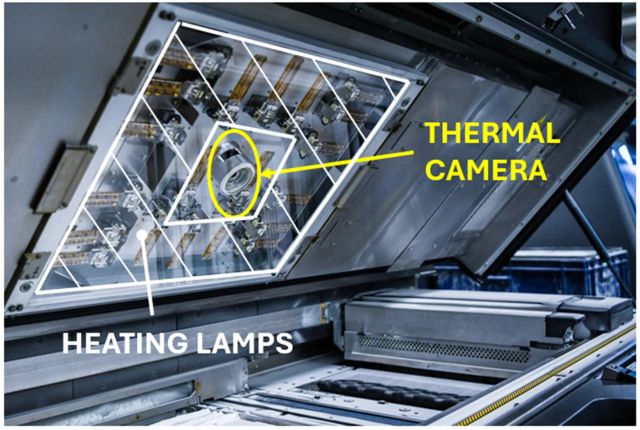
粉を敷く、液体を噴射する、熱を加える。この順序を繰り返すと、立体が粉の中にできていきます。周囲の溶けていない粉が部品を支えるため、別の支持部材を付けずに造形できるのも、この方式の特徴です。造形方式全体の違いは、樹脂と金属の3つの方式を比べた記事で整理しています。
その特徴は、後工程では別の問いになります。造形中に周囲や内部を満たしていた粉を、どう外へ出すか。材料を取り除いていく切削加工とは違い、空洞のデータを作っただけでは、内部の粉まで消えてくれません。
作れる格子でも、奥の粉が抜けるとは限らない
粉の除去には、格子を構成する棒の太さや、奥までの距離が関わります。西ボヘミア大学の研究者らが2025年に公表した論文は、PA12というナイロン樹脂の格子試料で、この制約を調べています。新しい1200やPowershot Goを評価した試験ではありません。
試料は、一辺5mmの立方体の角と中心を棒で結ぶBCC格子です。棒の太さを変え、格子の単位が2~5段重なる試料を作り、同じ条件でブラスト処理しました。ここでいう段数は格子の厚みで、プリンターが粉を薄く重ねる積層数とは別です。
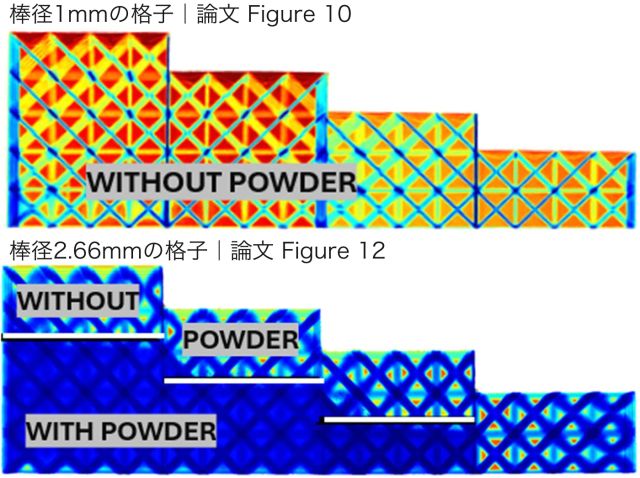
棒の細い格子では粉を取り除けた一方、密な格子では奥に粉が残り、X線で確かめる必要がありました。内部を軽くするために空間を作っても、粉を出せなければ、狙った軽量化に届きません。
この試験では約4.4bar、距離400mmのブラスト条件を使っています。格子の種類、形状、処理条件が決まった試験のため、結果をあらゆるMJF部品の設計限界にはできません。新しい後処理装置で同じ結果になるという根拠にも使えません。
日本の出力サービスは、粉を抜く穴を指定する
国内で部品を頼む場面にも、この条件は現れます。リコーの出力サービスは、MJF方式のPA12について、中空構造を可能としながら、粉を取り除くために直径10mm以上の穴が必要だと示しています。形状によっては、空洞の奥に粉が残るという注意も付いています。
これはリコーの当該サービス・材料に対する条件です。MJF全体の規格値でも、すべての部品で10mmの穴があれば粉が完全に抜けるという保証でもありません。「支持部材が不要」と「内部の粉を除去しなくてよい」は、違う話です。
表は左右にスクロールできます。
| 比較する対象 | 示していること | 同じものとして扱えないこと |
|---|---|---|
| HPの2026年11月発表 | 1200の供給予定、後処理装置との組合せ、5600の出力向上モード | 完成部品の共通した納期や、全形状での粉末除去性能 |
| チェコの2025年の試験 | 特定のPA12格子とブラスト条件で、内部の粉を取り除ける範囲が変わる | 新しい1200・Goの性能や、全製品に使える寸法基準 |
| 日本のリコーの出力条件 | MJF・PA12の中空部品に、粉を抜く直径10mm以上の穴を求める | 装置の優劣や、どんな空洞でも除去できる保証 |
米国の装置発表、日本の外注条件、チェコの試験は、同じ材料・機種・作業時間をそろえた国別の性能比較ではありません。新しい設備が用意する工程と、具体的な部品が完成する条件を、別の角度から示す資料です。
たとえば、内部に空間を設けた治具を発注するなら、外寸や材料名に加え、粉の出口になる穴、内部の格子、除去後にどこを確かめるかも相談の対象になります。これは想定例で、紹介したメーカーの納入実績ではありません。
完成までの工程を比べるには、次の三点が役立ちます。
- 造形後の冷却、粉の除去、表面処理のどこまでを見積もりに含むか。
- 内部の粉が抜ける形状になっているか。出力先の設計条件に合うか。
- 寸法、残った粉、使う面の仕上がりを、どの状態で受け入れるか。
造形機の出力向上は、工程の一部を改善する話です。必要な形ができ、粉が抜け、求める状態を確かめて使える部品になる。その全体を見れば、新しい機械を導入する場合も、国内のサービスへ頼む場合も、比べるべき仕事が具体的になります。
出典・参考資料
- HP:Formnextでの供給時期・後工程・出力向上の発表(2026年11月17日) ↗(新しいタブで開く)確認日:2026.11.19
- HP:MJF 1200の初発表(2026年4月14日) ↗(新しいタブで開く)確認日:2026.11.19
- DyeMansion:Powershot Goの発表と納入予定(2026年11月13日) ↗(新しいタブで開く)確認日:2026.11.19
- リコー:MJF方式の造形プロセス(Jet Fusion 5200の説明) ↗(新しいタブで開く)確認日:2026.11.19
- リコー:出力サービスのMJF・PA12条件 ↗(新しいタブで開く)確認日:2026.11.19
- Raz・Chval・Faitova:MJFの精度と粉末除去の研究(2025年10月21日、Polymers) ↗(新しいタブで開く)確認日:2026.11.19
- カバー写真・本文写真・X線像:Raz・Chval・Faitova/Polymers、CC BY 4.0。Figure 9/7/10/12の全体縮小・WebP化、カバーと比較像に余白・文字追加 ↗(新しいタブで開く)確認日:2026.11.19
- カバー写真・本文画像の利用条件:Creative Commons Attribution 4.0 ↗(新しいタブで開く)確認日:2026.11.19
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
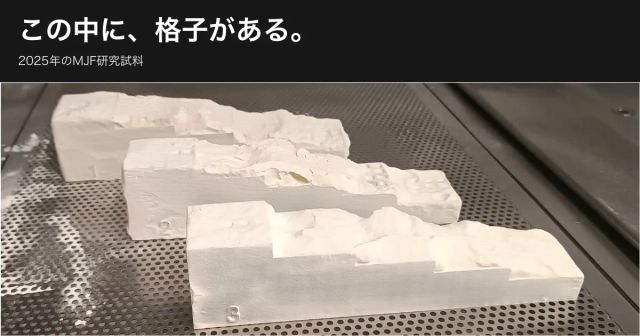
2025年論文Figure 9のブラスト処理前の試料写真。HP MJF 1200やPowershot Goの実証写真ではありません。写真全体を縮小し、余白とコピー・研究年を追加。
- カバー写真・本文写真・X線像:Raz・Chval・Faitova/Polymers、CC BY 4.0。Figure 9/7/10/12の全体縮小・WebP化、カバーと比較像に余白・文字追加 ↗(新しいタブで開く)
- カバー写真・本文画像の利用条件:Creative Commons Attribution 4.0 ↗(新しいタブで開く)
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- Karel Raz, Zdenek Chval, Petra Faitova / Polymers / CC BY 4.0:HP MJF 4200のカバー内側に並ぶ加熱ランプと熱カメラの位置を示した論文の写真 ↗(新しいタブで開く)
CC BY 4.0。著者・原典・ライセンス・加工を表示し、商用利用と加工が可能。(ライセンス(新しいタブで開く))。Figure7全体をWebP化。白線・英語注記を保持し、内容は変更なし。。確認日:2026.11.19
- Karel Raz, Zdenek Chval, Petra Faitova / Polymers / CC BY 4.0:棒径1mmと2.66mmのBCC格子試料について、ブラスト後の残った粉を比較した二つのX線像 ↗(新しいタブで開く)
CC BY 4.0。著者・原典・ライセンス・加工を表示し、商用利用と加工が可能。(ライセンス(新しいタブで開く))。原Figure10/12を全体で各幅1400pxへ縮小し上下に配置。原ラベル・白線・色を保持、日本語の棒径と図番号を追加、WebP化。。確認日:2026.11.19