この記事の要点・目次
- 3Dプリンターは材料を層ごとに加えて形を作ります。材料押出・光造形・粉末床溶融結合では、材料と固め方が異なります。
- 粉末床溶融結合には樹脂と金属の材料があり、材料名だけでは方式を区別できません。SLIMでは格子状の金属部品を衝撃吸収へ使っています。
- 用途と必要な性能を決め、材料・方式・造形方向に加え、支持材や粉末の除去、硬化・熱処理・仕上げまで確認します。
3Dプリンターは立体のデータをもとに材料を少しずつ加え、形を作る装置です。樹脂をノズルから押し出す方式もあれば、液体の樹脂に光を当てる方式、粉末を敷いて熱で結び付ける方式もあります。
「何の材料を、どう固めるか」で、使う設備も造形後の仕事も変わります。 代表的な3つの方式を比べ、製造現場で使う部品を検討するときに、資料のどこを読むとよいかを整理します。
立体のデータを層に分けて重ねる
3Dプリンターの基本は作りたい立体を薄い層に分け、その断面に沿って材料を置いたり、固めたりすることです。こうした作り方は「積層造形」や「付加製造(Additive Manufacturing、AM)」と呼ばれます。
米国の国立標準技術研究所(NIST)の解説では、3Dモデルを装置の加工指示に変換し、前の層の上に次の層を作る流れが説明されています。材料を削り取る切削加工とは、形に近づける方向が異なります。
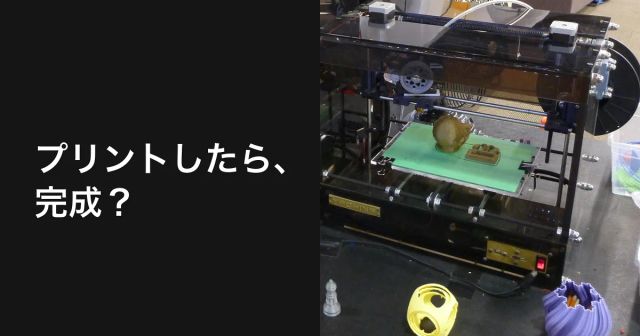
例えば、熱可塑性樹脂を使う材料押出方式では、加熱すると軟らかくなる樹脂をノズルから出し、必要な位置へ細い筋として置いていきます。ノズルの動きと材料の供給を繰り返して、立体を作ります。
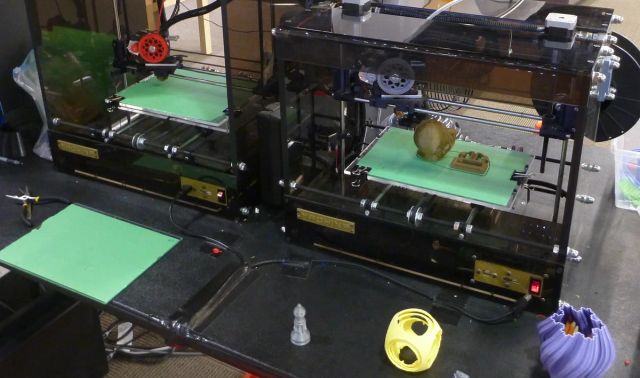
データを加工指示へ変換する際には、造形する向きや、途中の形を支える「支持材」、材料を積む経路も決めます。模型の見た目を確かめる場合と、荷重を受ける部品を作る場合では、確認したい条件も変わります。
材料を固める3つの方式
3Dプリンターの方式は材料を「樹脂か金属か」に分けるだけでは整理できません。粉末床溶融結合方式のように、樹脂にも金属にも使われる方式の分類があるためです。ただし、分類が同じでも、異なる材料を一台の装置で扱えるという意味ではありません。
ここでは、材料と固め方の関係をつかみやすい3方式を取り上げます。積層造形の方式はこの3つだけではありません。
表は左右にスクロールできます。
| 方式 | この表で扱う材料の例 | 形を作る仕組み | 比較するときに読む点 |
|---|---|---|---|
| 材料押出 | 熱可塑性樹脂のフィラメント | 加熱した樹脂をノズルから出し、筋状に重ねる | 材料の種類、積む向き、筋や層の接合、支持材 |
| 光造形(液槽光重合) | 液体の光硬化性樹脂 | 光に反応して固まる樹脂を、層ごとに硬化させる | 樹脂ごとの性質、洗浄や追加硬化の条件、支持材 |
| 粉末床溶融結合 | 金属や熱可塑性樹脂の粉末 | 粉末を薄く敷き、必要な部分をレーザーなどの熱エネルギーで結び付ける | 材料と装置の組み合わせ、粉末の除去、熱処理や仕上げの範囲 |
NISTの光造形の説明では液体の光硬化性樹脂へ紫外線を当て、固体の構造を作ります。一方、NISTの金属粉末を使う装置では、レーザーを走査して粉末を溶かし、その下の層へ結合させています。どちらも層を重ねますが、材料が形を保つまでの仕組みが違います。
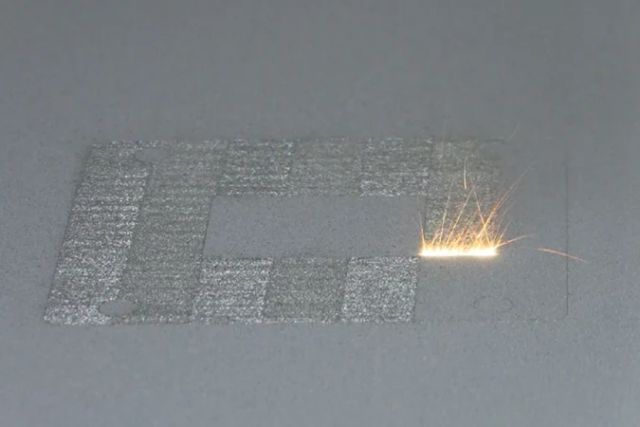
写真で明るい線に見えるのは、レーザーが素早く移動した軌跡です。NISTによると、コバルトクロムの粉末を溶かして積み重ねている場面です。前の材料押出機のノズル写真と比べると、同じ「3Dプリンター」でも設備の中で起きていることの違いがわかります。
格子状の形を使う衝撃吸収材
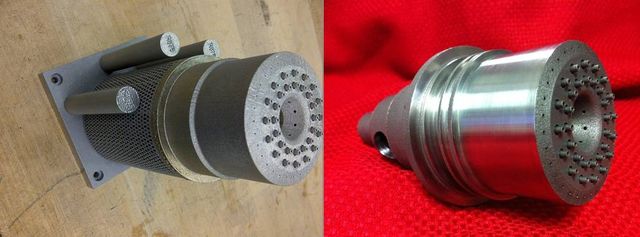
積層造形は形の作り方を変えることで、部品の働きに合わせた構造を作る用途にも使われます。JAXAが紹介しているのが、小型月着陸実証機SLIMの脚先に使われる、金属3Dプリンターで造形した衝撃吸収材です。
この衝撃吸収材は細い部材が立体的につながる「ラティス構造」、つまり格子状の構造になっています。JAXAの説明では、月面に接触したときに格子がつぶれて運動エネルギーを消費し、接触時の荷重を抑えます。
複雑な形を作れることと、その形を何に使うかが結び付いている点が大切です。SLIMの例では、格子をつぶれさせることに部品の役割があります。「強くて壊れにくい形」だけが製造で目指す性能ではありません。
この例を、あらゆる製品で積層造形のほうが有利だという比較にはできません。作りたい形、必要な機能、個数、使う環境を決めてから、切削や成形なども含めて作り方を検討します。試作品と製品に必要な確認の違いは、試作と量産の記事でも整理しています。
造形方向と後工程の確認
3Dプリンターで部品を検討するときは、用途、材料、方式、造形条件、後工程を一緒に見ます。同じ材料名でも、積み重ねた部分のつながり方まで同じとは限らないためです。
NISTの2015年の樹脂積層造形の報告書は、材料押出で隣り合う樹脂の筋が接合する仕組みや、造形方向によって機械的な性質が変わることを説明しています。古い装置の性能を現在の全製品へ当てはめることはできませんが、材料名だけで完成部品の強さを決めないための基本になります。
造形後に必要な作業も方式と材料で異なります。FormlabsのSLA方式の仕上げ案内には洗浄、乾燥、支持材の除去などが挙げられています。さらに光を当てて硬化させる工程は、材料によって必要性や条件が変わります。粉末を使う方式では余分な粉末を除去する工程もあります。
加工を依頼したり、社内で製作方法を比べたりする際は、次の情報を揃えると、違いを確認しやすくなります。
- 何に使うか:形の確認用か、組み付けて使う部品か。必要な寸法や使用環境は何か。
- どの条件で作るか:方式、材料、造形方向、支持材の有無をどう決めるか。
- どこまで仕上げるか:支持材・粉末の除去、洗浄、追加硬化、熱処理、機械加工などのうち、何を行うか。
- 何を確かめて受け取るか:寸法や外観に加え、用途に必要な性能をどの条件で評価するか。
造形時間だけで納期を比べると、仕上げや確認の仕事が見えにくくなります。方式の名前を覚えたら、完成して使える状態までの工程を読んでみると、3Dプリンターを製造の選択肢として捉えやすくなります。金属部品の品質確認を詳しく知りたい場合は、積層造形の品質と検証の記事へ進めます。
出典・参考資料
- NIST Materials Testing Standards for Additive Manufacturing of Polymer Materials(2015年、本文1〜2頁) ↗(新しいタブで開く)確認日:2026.11.06
- NIST Material Extrusion ↗(新しいタブで開く)確認日:2026.11.06
- NIST Vat Photopolymerization ↗(新しいタブで開く)確認日:2026.11.06
- NIST Powder Bed Fusion/本文の造形過程写真(Lane/NIST) ↗(新しいタブで開く)確認日:2026.11.06
- JAXA 金属積層造形の紹介(SLIMの衝撃吸収材) ↗(新しいタブで開く)確認日:2026.11.06
- Formlabs SLA basic finishing steps ↗(新しいタブで開く)確認日:2026.11.06
- カバー写真と材料押出機の写真の原典:Trevor Prentice / Wikimedia Commons ↗(新しいタブで開く)確認日:2026.11.06
- カバー写真・本文の材料押出機写真の利用条件:CC BY-SA 2.0(掲載派生画像にも適用) ↗(新しいタブで開く)確認日:2026.11.06
- NIST写真の利用条件:Copyrights & Disclaimers ↗(新しいタブで開く)確認日:2026.11.06
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
材料押出方式の3Dプリンターと造形物(カナダの図書館、2014年撮影)。写真:Trevor Prentice / Wikimedia Commons / CC BY-SA 2.0。トリミング・黒地・文字合成。掲載カバーも同条件。
- カバー写真と材料押出機の写真の原典:Trevor Prentice / Wikimedia Commons ↗(新しいタブで開く)
- カバー写真・本文の材料押出機写真の利用条件:CC BY-SA 2.0(掲載派生画像にも適用) ↗(新しいタブで開く)
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- Trevor Prentice / Wikimedia Commons:材料押出方式の3Dプリンターのノズル周辺と造形台に置かれた樹脂の造形物 ↗(新しいタブで開く)
CC BY-SA 2.0(掲載派生画像にも適用)(ライセンス(新しいタブで開く))。機械・造形物の範囲へトリミング、幅1200pxへ縮小、WebP変換。掲載画像もCC BY-SA 2.0。確認日:2026.11.06
- Lane/NIST:NISTの粉末床溶融結合装置でレーザーが金属粉末を溶かしている様子 ↗(新しいタブで開く)
NIST Copyrights & Disclaimersに基づく再利用。NISTの推奨を示唆しない(ライセンス(新しいタブで開く))。原寸675×450pxでWebP変換。トリミング・文字合成なし。確認日:2026.11.06