この記事の要点・目次
- イワタツールは、焼入れ鋼への深穴加工に使うドリルなどを開発・製造する名古屋市の切削工具メーカーです。
- 3枚刃の案内や剛性の設計を、切る力と穴の精度を支える仕組みとして説明しています。
- カタログの加工例は位置決めから始まり、材料の硬さ、径、回転数、送りを組み合わせて読む必要があります。
鋼を硬くした後に、細く深い穴を開ける。その加工ができれば、金型を作る工程の組み方にも選択肢が生まれます。小さなドリルの価値は、刃先が材料を削れるかだけでは決まりません。
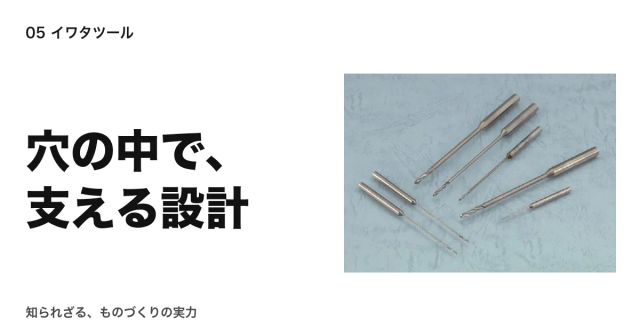
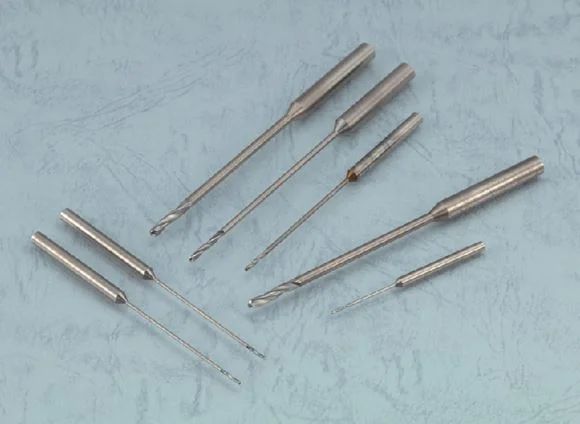
名古屋市の切削工具メーカー、イワタツールは焼入れ鋼の深穴加工に使う「トグロンハードロングドリル」などを開発・製造しています。連載「知られざる、ものづくりの実力」の第5回は、工具の形と加工例から、金型を作る工程とのつながりをたどります。
焼入れ後に深い穴を開ける
イワタツールのトグロンハードロングドリルは、硬くした鋼へ深い穴を開けるための工具です。同社の単品カタログは、硬さを表すHRCが40〜72の焼入れ鋼への対応を案内しています。
深さを読むときの単位が「D」です。工具の直径をDとして、20Dなら直径の20倍の深さを表します。直径2mmに対する深さ40mmが、その一例です。細い工具を長く差し込むほど、穴を狙った位置と形に保つこと、削った切りくずを外へ出すことが課題になります。
同社が単品カタログで提案するのは、プラスチック金型のイジェクタピン用の穴加工です。従来工程の例には、生材への加工、焼入れ、細穴放電加工、エンドミルによる面削を並べています。放電加工は電極と材料の間の放電を利用して材料を取り除く方法です。
これに対して、焼入れ済みの鋼材から始め、マシニングセンタで穴あけと面削を行う工程を提案しています。マシニングセンタは、工具を交換しながら複数の切削加工を行う工作機械です。工具で加工できる材料の範囲が広がると、穴の開け方と工程のまとめ方も変えられる。ここに、工具メーカーが顧客の生産技術と接する場面があります。
この工程を採用できるかは、穴の深さや精度、材料、設備によって変わります。カタログにあるのは工程の提案で、個々の金型で納期がどれだけ短くなるかを示す実績ではありません。
3点で支え、穴の曲がりを抑える
イワタツールは通常のトグロンハードドリルの特徴に3枚刃設計を挙げています。刃の数は材料を削る力の分担だけでなく、工具を穴の中で案内する働きにも関わります。
同社の技術レポート「3枚刃ドリルの利点」は、2枚刃と3枚刃の接し方を比較しています。2枚刃では穴の内面に2点で接するため、その接触方向と直角の方向へ変位しやすいと説明します。3枚刃では3点で接し、工具の変位や、穴の内面に生じるらせん状の乱れを抑えるという考え方です。
工具の外周にある細い案内部を「マージン」と呼びます。レポートは芯を厚くして剛性を持たせることと、3枚のマージンで案内することが、穴の曲がりを抑えると説明しています。刃の設計は「どれだけ削るか」に加え、「削っている間にどう支えるか」も扱います。
一方、同じレポートは極小径の工具では1枚刃の利点も述べています。径が小さくなると、工具の振れによって刃ごとの負荷が偏りやすくなるためです。刃の枚数は多ければよいという一律の基準ではなく、径や用途に応じて考える設計要素です。製品ごとの刃数を区別して読む必要があります。
加工例は位置決めから始まる
トグロンハードロングドリルの単品カタログには、STAVAXという金型用鋼を加工した例があります。硬さはHRC52±2、切削油は水溶性、加工機は牧野フライス製作所のV33iです。三洋技研が提供した事例として載っています。
まずトグロンハードSPで位置決め加工を行い、その後にロングドリルで貫通穴を開けます。カタログ掲載の主な条件を並べると、次のようになります。
表は左右にスクロールできます。
| 加工 | 加工する径/深さ | 回転数 | 1回転当たりの送り |
|---|---|---|---|
| ハードSPによる位置決め | 径2.5mm/深さ1mm | 3200回/分 | 0.04mm |
| 20Dロングドリルによる貫通穴 | 径2mm/深さ40mm | 4000回/分 | 0.04mm |
| 20Dロングドリルによる貫通穴 | 径4mm/深さ40mm | 2000回/分 | 0.06mm |
貫通穴を開ける二つの条件では、切削速度はともに毎分25m、ステップ量は0.5mmです。ステップは工具を一度に深く進め続けず、途中で引き抜く動作を挟む加工です。径が異なれば、同じ切削速度にするための回転数も変わります。
この事例では、どこに穴を作るかを決める加工と、穴を深く開ける加工を組み合わせ、材料や径に合わせて条件を変えています。製品紹介にある「下穴無し」という説明を、位置決めなどの準備加工まで不要だと読むと、この事例の工程とは合いません。
また、20Dという工具の呼び名と、事例で加工した穴の寸法も別です。表の穴の深さはどちらも40mmで、径4mmの穴は径に対して10倍の深さです。工具の対応範囲と、実際に使った条件を分けることで、製品資料を具体的な判断材料にできます。
工具の形から顧客の工程へ
イワタツールの資料は、工具を選べば条件が一つに決まるとはしていません。単品カタログでは、切削条件は目安とし、材料の保持や機械の剛性、クーラント、安定して使える回転領域などに応じた調整を求めています。
企業研究やいまの仕事の学習で製品を調べるなら、次の三つを合わせて読むと、必要な知識が具体的になります。
- 刃の形や数、案内部が、切削と穴の精度にどう関わるか。
- 材料の種類と硬さ、工具径、保持、回転数、送り、切りくずへの対応をどうそろえるか。
- 位置決めや仕上げを含めて何を同じ設備で行い、穴の径や曲がり、内面の状態をどう確かめるか。
これは製品・技術資料から編集部が整理した確認の軸です。実際の職種や担当範囲、採用条件は、会社の採用情報や面談で確かめる必要があります。
細い穴を開ける工具の背後には、刃先の設計、加工中の支え方、顧客の設備で使う条件があります。一本のドリルから工程全体へ視野を広げると、小径工具に専門を持つメーカーの仕事が見えてきます。
出典・参考資料
- イワタツール「概要・沿革」(所在地・事業内容) ↗(新しいタブで開く)確認日:2026.11.06
- イワタツール「トグロンハードロングドリル」現行製品ページ ↗(新しいタブで開く)確認日:2026.11.06
- イワタツール「トグロンハードロングドリル」単品カタログ(1・2・6ページ。工程の提案、注意点、加工例) ↗(新しいタブで開く)確認日:2026.11.06
- イワタツール「3枚刃ドリルの利点/一枚刃工具の特長」(技術レポート、冊子41ページ) ↗(新しいタブで開く)確認日:2026.11.06
- イワタツール「トグロンハードドリル/ミニチュアハードドリル」(製品ごとの刃数) ↗(新しいタブで開く)確認日:2026.11.06
- イワタツール「カタログ・ダウンロード」(掲載資料の公式配布元) ↗(新しいタブで開く)確認日:2026.11.06
- カバー写真の原典:展示会主催者リード エグジビション ジャパン(現RX Japan)の出展案内(2018年4月6日、イワタツールの製品写真) ↗(新しいタブで開く)確認日:2026.11.06
- カバー写真の利用条件:PR TIMES企業規約・報道規約 ↗(新しいタブで開く)確認日:2026.11.06
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
2018年4月の展示会主催者発表に掲載されたトグロンハードロングドリルの製品写真を使用し、編集部が配置・文字合成。写真:イワタツール/RX Japan/PR TIMES。PR TIMES企業規約・報道規約に基づく報道利用。
- カバー写真の原典:展示会主催者リード エグジビション ジャパン(現RX Japan)の出展案内(2018年4月6日、イワタツールの製品写真) ↗(新しいタブで開く)
- カバー写真の利用条件:PR TIMES企業規約・報道規約 ↗(新しいタブで開く)
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- イワタツール/RX Japan/PR TIMES:展示会主催者がトグロンハードロングドリルとして紹介した長さや太さの異なる7本の工具 ↗(新しいタブで開く)
PR TIMES企業規約・報道規約に基づく報道利用(ライセンス(新しいタブで開く))。写真の内容と縦横比を保ちWebP変換。確認日:2026.11.06