この記事の要点・目次
- 射出成形は金型の内部で立体を作り、押出成形は出口で断面を決めて連続的に送り出します。
- 射出では充填・保圧・冷却・取出し、押出しでは送り出した後の冷却や引取りも製品の形に関わります。
- 長い本体を押出し、キャップを射出する組合せもあり、二次加工・組立まで含めて比較します。
射出成形と押出成形の違いは、樹脂をどこで形にし、どう取り出すかにあります。射出成形は閉じた金型の空間へ樹脂を送り、固めてから取り出す方法。押出成形は断面の形を持つ出口から樹脂を連続的に出し、その先で冷やす方法です。
プラモデルの部品と、長いパイプ。同じプラスチック製品でも、形の作り方は違います。ここでは主に、加熱すると軟らかくなる熱可塑性樹脂を対象に、メーカーと業界団体の資料で両者を比べます。
立体を一回ずつ作るか、同じ断面を長く作るか
射出成形は箱、カバー、取付部品など、立体的な形を繰り返し作るのに向く方法です。押出成形では、パイプ、チューブ、レールなど、同じ断面が長さ方向に続く製品を作れます。押出成形と射出成形の両方を行う美濃化学工業も、この形状の違いを比較の出発点にしています。
表は左右にスクロールできます。
| 比較する点 | 射出成形 | 押出成形 |
|---|---|---|
| 金型の働き | 内部の空間で立体の形を決める | 出口で断面の形を決める |
| 生産の進み方 | 充填・冷却・取出しを繰り返す | 連続的に送り出す |
| 冷却する場所 | 主に金型内 | ダイを出た後の設備など |
| 代表例 | 家電のカバー、プラモデルの部品 | パイプ、長いレール、シート |
| 仕上げの例 | ゲートの切離し、組立 | 長さの切断、穴あけ、組立 |
「押出成形は単純な形しか作れない」という意味ではありません。キーエンスは丸や四角だけでなく、複雑な断面を作る異形押出しも紹介しています。ただし、基本的にはその断面が長さ方向へ続きます。途中だけ大きな突起を付けたい場合などは、二次加工や別部品との組合せも検討します。
射出成形では、樹脂の通り道も一緒に固まる
射出成形機は材料を加熱して溶かし、閉じた金型へ送り込みます。製品の形になる金型内の空間を「キャビティ」、樹脂がそこへ入る入口を「ゲート」と呼びます。冷却・固化した後に金型を開き、突き出す機構で成形品を外します。
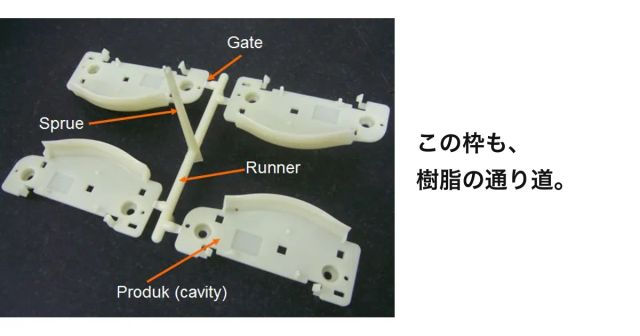
写真は、液晶テレビの電源ボタン用部品として投稿者が説明する成形品です。四つの部品が、樹脂の通り道だった部分とつながっています。
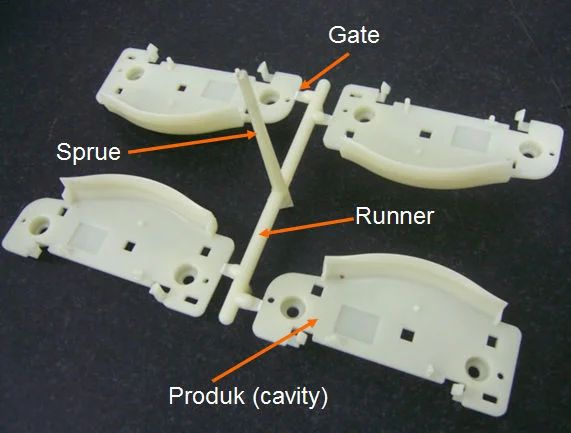
キーエンスの説明では、一回に複数個を作る金型は、主な入口であるスプルーから分岐するランナーを通し、各ゲートへ樹脂を送ります。通り道も固まる方式では、成形後にゲートを切り離して部品を取り出せます。プラモデルは、このつながりを残した身近な例です。PETボトルの記事で扱ったプリフォームは、射出成形した後に膨らませて容器へ仕上げる、別工程との組合せの例です。
注入を終えれば、そのまま形が確定するわけでもありません。樹脂は冷えると収縮するため、固まり切る前に材料を補い、金型内の圧力を保つ「保圧」の工程があります。どれだけ入れるか、どのように冷やすかが、形の仕上がりに関わります。
押出成形では、出口の先で寸法を整える
押出成形機は加熱した筒の中でスクリューを回し、溶かした樹脂を「ダイ」と呼ぶ金型の出口へ送ります。パイプなら管の断面、シートなら薄く広い形を作る出口を使います。金型を開閉する代わりに、樹脂を連続的に送り出します。
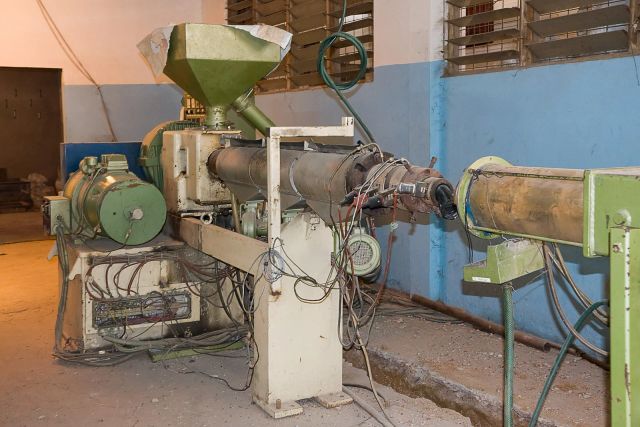
写真のパイプ用押出設備では、上に材料を入れるホッパー、横に樹脂を送る加熱筒が見えます。押出成形はこの先の冷却や引取りまでつないだラインで進みます。
キーエンスが紹介するパイプなどの工程では、ダイを出た樹脂を成形型で所定の形に保ち、水槽で冷却し、引取り機を通して切断します。一方、日本スチレン工業会はシートなどの製造で金型やロールを使って冷却し、巻き取る、または切る流れを説明しています。すべての押出製品が同じ水槽を通るわけではありません。
押し出した後にも、形と寸法を整える工程がある。これが押出成形を理解するうえでの要点です。ダイの形だけでなく、冷却や引取りの条件までが製品づくりに関わります。
成形方法は、完成品の組立まで含めて選ぶ
一つの製品に、射出成形と押出成形の両方を使うこともできます。美濃化学工業は長い本体やレールを押出成形し、端のキャップや接続部品を射出成形する組合せを紹介しています。途中の穴や切欠きを、後から加工する選択肢もあります。
したがって、二つの方法を比較するときは、次の条件をそろえると話が具体的になります。
- 長さ方向へ同じ断面が続くか、途中で形が変わるか。
- 穴、突起、接続部を一体で作るか、加工や組立で加えるか。
- 必要な材料、寸法精度、生産数量を満たすか。
- 金型、材料、成形、二次加工、組立を合わせた費用がどうなるか。
同じメーカーの説明でも、どちらが常に安いとはしていません。単価を比べる前に、作る形と数量、後から必要な工程をそろえます。
プラモデルの枠や長いパイプから、工場での作り方の違いを読み取れます。射出成形は金型の中で立体を区切って作り、押出成形は出口から連続して作る。その違いをつかむと、金型だけでなく、冷却や切断、組立の仕事までつながって見えてきます。
出典・参考資料
- キーエンス:射出成形、キャビティ・保圧・多数個取り ↗(新しいタブで開く)確認日:2026.11.17
- キーエンス:押出し成形、ダイ・冷却・引取り ↗(新しいタブで開く)確認日:2026.11.17
- 美濃化学工業:押出成形と射出成形の比較、二次加工・組立 ↗(新しいタブで開く)確認日:2026.11.17
- 日本スチレン工業会:ポリスチレン製品の成形・冷却方法 ↗(新しいタブで開く)確認日:2026.11.17
- 東洋製罐:PETボトルのプリフォーム成形とブロー成形 ↗(新しいタブで開く)確認日:2026.11.17
- カバー写真・本文写真原典:Blue tooth7 / Wikimedia Commons(CC BY-SA 3.0) ↗(新しいタブで開く)確認日:2026.11.17
- 写真原典:Ikiwaner / Wikimedia Commons(CC BY-SA 3.0) ↗(新しいタブで開く)確認日:2026.11.17
- カバー写真と加工画像の利用条件:CC BY-SA 3.0 ↗(新しいタブで開く)確認日:2026.11.17
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
投稿者が液晶テレビの電源ボタン用部品と説明する4個取りの射出成形品(2011年10月14日撮影)。英語の矢印は原画像の注記です。国内メーカーの特定製品ではありません。縮小・WebP化、加工画像もCC BY-SA 3.0。 カバーは全体縮小・余白と文字追加。
- カバー写真・本文写真原典:Blue tooth7 / Wikimedia Commons(CC BY-SA 3.0) ↗(新しいタブで開く)
- カバー写真と加工画像の利用条件:CC BY-SA 3.0 ↗(新しいタブで開く)
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- Blue tooth7 / Wikimedia Commons(CC BY-SA 3.0):四つの成形部品とスプルー・ランナー・ゲートがつながった射出成形品 ↗(新しいタブで開く)
CC BY-SA 3.0(ライセンス(新しいタブで開く))。縦横比を保持して縮小・WebP変換。CC BY-SAの加工画像は同ライセンスで提供。。確認日:2026.11.17
- Ikiwaner / Wikimedia Commons(CC BY-SA 3.0):材料を入れるホッパーと加熱筒が見えるパイプ用押出設備 ↗(新しいタブで開く)
CC BY-SA 3.0(ライセンス(新しいタブで開く))。縦横比を保持して縮小・WebP変換。CC BY-SAの加工画像は同ライセンスで提供。。確認日:2026.11.17