この記事の要点・目次
- ガラスびんは1本分のゴブから中空の原形を作り、口型で支えて反転し、仕上型で膨らませます。
- 空洞を空気で作るB&B、棒状の金型で作るP&Bがあり、軽量の細口びんにはNNPBも使われます。
- 形を作った後も、徐冷で内部に残る力を抑え、口・壁・底の状態を検査して成形条件へ戻します。
ガラスびんの空洞は、まだ軟らかいガラスから小さな中空の原形を作り、別の金型で空気を吹き込んで膨らませてできています。
代表的な自動製びんの工程では、細口の飲料びんも広口のジャムびんも、最初は口を下に向けて原形を作ります。口の部分を支えて原形を反転させることで、びんの口を保ったまま、胴と底を大きくできるのです。自動製びんの代表的な工程を、成形から徐冷、検査までたどります。
1本分のガラスを、二つの金型でびんにする
びんを作る材料は、けい砂・ソーダ灰・石灰石などと、回収したガラスびんを砕いたカレットです。東洋ガラスの工程紹介では、原料を約1500℃で溶かし、温度を調整したガラスを約1150℃で1本分ずつ切り分けます。この熱い塊が「ゴブ」です。温度は同社の説明にある目安で、すべての製品・工場の一律の設定ではありません。
ゴブは最初に「粗型」に入れて、小さな原形を作ります。中に空洞を持った原形を「パリソン」と呼びます。次に、びんの外形を作る「仕上型」へ移し、内側から空気を吹き込んで膨らませます。
ここで働くのが、口の外側を形作り、支える「口型」です。製びん機メーカーのBucher Emhart Glassの解説では、粗型側で口を下にしたパリソンを作り、口型でつかんだまま反転させて仕上型へ運びます。口部を支えながら、それより大きな胴の部分を膨らませる二段階の仕組みです。
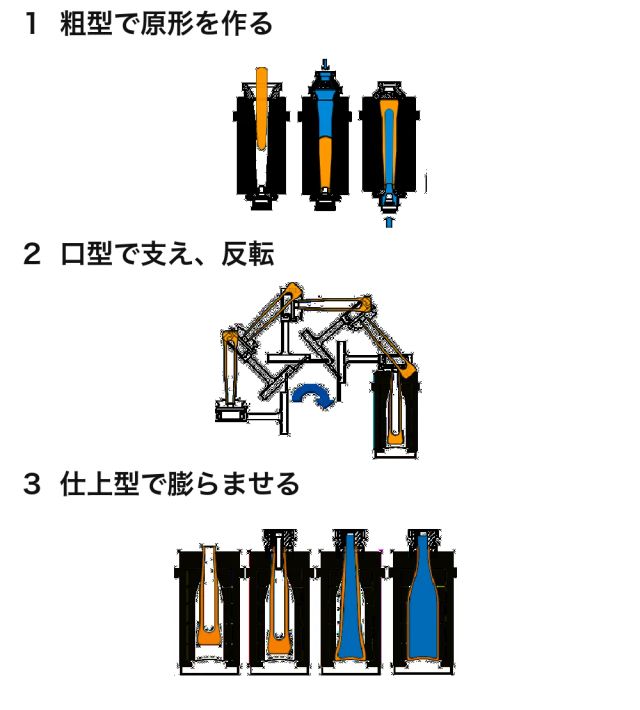
空気で吹くか、金型で押すか。違うのは最初の空洞の作り方
パリソンに空洞を作る方法には空気を使う方式と、棒状の金型「プランジャー」を押し込む方式があります。どちらも最後は仕上型で空気を吹き込み、びんの形に膨らませます。
東洋ガラスは、ビールびんのような細口にはブローブロー、ジャムびんのような広口にはプレスブローを用いると説明しています。ただし、細口なら必ずブローブローと決まるわけではありません。日本セラミックス協会に掲載された製びん技術の解説では、軽量の細口びんに使うナローネックプレス&ブロー(NNPB)も紹介されています。
表は左右にスクロールできます。
| 方式 | 粗型で空洞を作る方法と、代表的な対象 |
|---|---|
| ブロー&ブロー(B&B) | 圧縮空気でパリソンの空洞を作る。ビールびんなど一般的な細口びんの例 |
| プレス&ブロー(P&B) | プランジャーを押し込み、ガラスを粗型と棒の間へ広げる。ジャムびんなど広口びんの例 |
| ナローネックプレス&ブロー(NNPB) | 細口用のプレス成形。肉厚の均一化が求められる軽量びんにも使う |
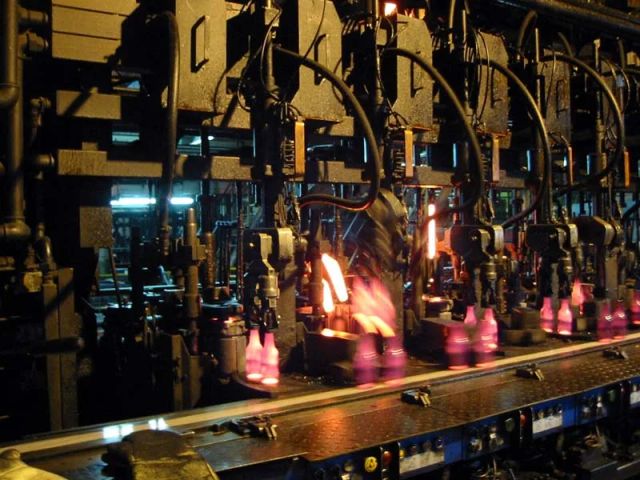
プレスブローでは棒を押し込んだ時点ではまだ完成形になりません。「プレス」は原形を作る段階、「ブロー」は仕上型で膨らませる段階を指します。二つの工程を分けて読むと、細い口の中へどうやって空洞を作るのかがわかります。
軽量化も、単純に全体を薄くすれば済む話ではありません。原形にあるガラスを、膨らませた後の口・肩・胴・底へどう配分するかが関わります。仕上がりの肉厚まで考えて、ゴブや原形の成形条件を整える必要があります。
小さな原形を膨らませる点では、PETボトルの成形にも似ています。ただし、PETは射出成形したプリフォームを再加熱して延伸ブローする工程です。今回のガラスびんは、溶けたガラスのゴブから続けて原形を作る方法で、材料の状態も工程も異なります。
形ができても終わらない。徐冷炉で冷まし方を整える
成形したばかりのびんには熱が残っています。そのまま冷ますだけでは、ガラスの内部に歪みが残り、割れやすさにつながります。形を作った後に、冷まし方を管理する工程が「徐冷」です。
ガラスは冷えると収縮します。Bucher Emhart Glassは冷却に伴って容器内部に力が残るため、徐冷炉で再加熱し、その後の冷却を管理すると説明しています。山村製壜所も、成形したびんをトンネル状の徐冷炉へ送り、段階的に冷ます工程を紹介しています。
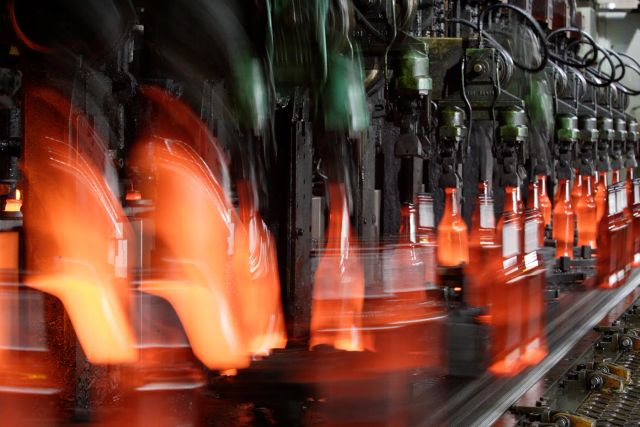
徐冷は、外から見える形を変えずに、内部に残る力を小さくするための工程です。日本精工硝子の工程紹介では常温までの徐冷に約1時間をかけるとしています。必要な温度と時間は製品や設備の条件で変わるため、この時間をガラスびん全般の規格と考えることはできません。
ここでいう徐冷は、加熱したガラスの表面を急冷し、圧縮する力を残す強化加工とは目的が異なります。徐冷したびんが、そのまま耐熱ガラスや電子レンジ対応の容器になるわけでもありません。使える熱源や温度の条件は、強化ガラス・耐熱ガラスの違いと、製品ごとの表示を確かめる必要があります。
窓ガラスを平らに作るフロート法にも徐冷はありますが、形を作る方法は別です。板ガラスが溶けたスズの上で帯になるのに対し、びんでは1本分に切ったゴブを金型で成形します。
口・壁・底を検査し、成形条件へ戻す
びんの形が整って見えても、出荷できるとは限りません。徐冷後には、寸法や肉厚、小さなひび、泡、異物などを検査します。口は栓をする部分、胴と底は中身を支える部分です。外形だけでなく、容器として使うための状態を確かめます。
Bucher Emhart Glassは冷却後の検査で、物理的な測定と画像によって大きさ・形・厚さを調べ、小さなひびや泡、ガラス中の異物を検出すると説明しています。日本精工硝子もクラックや歪みなどを自動検査装置で調べる一方、人の感性で判断する内容は目視で確かめるとしています。自動検査と人の目を組み合わせる工程です。
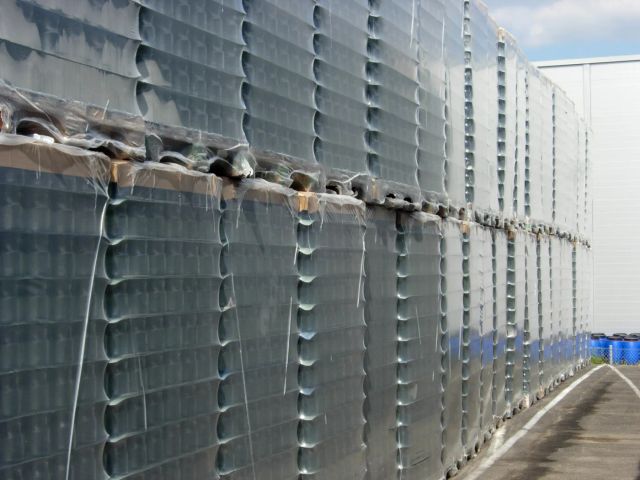
検査は不良を取り除くだけの場所ではありません。山村製壜所は検査工程の情報を成形工程へ戻し、品質の向上に役立てると説明しています。できたびんの状態を見て、その前の作り方へ戻す関係があります。
びんの空洞は軟らかいガラスを押すか空気を送って原形を作り、さらに空気で膨らませて生まれます。そして、形になったものを使える容器に仕上げるには、徐冷と検査まで必要になります。普段はひと続きに見える口・胴・底に、二つの金型で形を作る仕事と、その状態を確かめる仕事が重なっています。
出典・参考資料
- 東洋ガラス:ガラスびんができるまで ↗(新しいタブで開く)確認日:2026.11.20
- Bucher Emhart Glass:Making Glass Containers(成形・徐冷・検査) ↗(新しいタブで開く)確認日:2026.11.20
- 日本セラミックス協会:ガラスびん(2023年1月改訂、誌面201頁) ↗(新しいタブで開く)確認日:2026.11.20
- 山村製壜所:ガラスびんができるまで ↗(新しいタブで開く)確認日:2026.11.20
- 日本精工硝子:生産工程のご紹介 ↗(新しいタブで開く)確認日:2026.11.20
- NITE:食器の構成成分・ガラス素材(強化と耐熱) ↗(新しいタブで開く)確認日:2026.11.20
- カバー写真原典と利用条件:Double gob under the feeder(Public domain) ↗(新しいタブで開く)確認日:2026.11.20
- 本文成形図原典・利用条件:Nogrid(CC BY-SA 4.0) ↗(新しいタブで開く)確認日:2026.11.20
- 本文写真原典・利用条件:127.0.0.l~commonswiki(原典が著作者と推定して記載)(Public domain(権利者による放棄・無条件利用許諾)) ↗(新しいタブで開く)確認日:2026.11.20
- 本文写真原典・利用条件:Verallia Deutschland AG(CC BY-SA 4.0) ↗(新しいタブで開く)確認日:2026.11.20
- 本文写真原典・利用条件:Samuli Lintula(CC BY 2.5) ↗(新しいタブで開く)確認日:2026.11.20
- 成形図・搬送写真と加工画像の利用条件:CC BY-SA 4.0 ↗(新しいタブで開く)確認日:2026.11.20
- 包装写真の利用条件:CC BY 2.5 ↗(新しいタブで開く)確認日:2026.11.20
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
ゴブを供給する設備の実写(Exif上は2005年12月6日)。日本の掲載メーカーの工場とは特定していない。写真全体を縮小し、余白と文字を追加。原典は権利者によるパブリックドメイン提供。
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- Nogrid:粗型で中空の原形を作り、口型で支えて反転させ、仕上型で膨らませるブローブローの工程 ↗(新しいタブで開く)
CC BY-SA 4.0(ライセンス(新しいタブで開く))。原図を工程の境目で3分割し、上から下へ再配置。日本語見出しを追加・WebP変換。加工図もCC BY-SA 4.0。。確認日:2026.11.20
- 127.0.0.l~commonswiki(原典が著作者と推定して記載):熱いガラス容器が並ぶIS式製びん機の実写 ↗(新しいタブで開く)
Public domain(権利者による放棄・無条件利用許諾)。全体の縦横比を保持して縮小・WebP変換。内容変更なし。。確認日:2026.11.20
- Verallia Deutschland AG:成形したばかりのびんをコンベヤへ移すガラス製造設備 ↗(新しいタブで開く)
CC BY-SA 4.0(ライセンス(新しいタブで開く))。全体の縦横比を保持して縮小・WebP変換。掲載画像もCC BY-SA 4.0。。確認日:2026.11.20
- Samuli Lintula:仕切りを挟んで積み上げられた包装済みの広口ガラス容器 ↗(新しいタブで開く)
CC BY 2.5(ライセンス(新しいタブで開く))。全体の縦横比を保持して縮小・WebP変換。内容変更なし。。確認日:2026.11.20