この記事の要点・目次
- ディスコは、半導体や電子部品のメーカーへ、切る・削る・磨くための装置と、砥石などの消耗品を提供します。
- 加工結果は装置・ツール・加工条件の組み合わせで考えます。切る順序や、薄く削った後の形も工程設計に関わります。
- 加工条件を検証する仕事、砥石を開発する仕事、自社の量産工程をつくる仕事では、担当する対象と必要な経験が異なります。
ディスコがつくるのは、半導体や電子部品を小さく切り分け、薄く削り、表面を磨くための装置と加工ツールです。主な顧客はそれらの部品を製造するメーカーです。顧客の工場で、ディスコの装置や砥石が使われます。
どんな砥石を取り付け、どんな条件で、材料をどう加工するか。その組み合わせを材料に合わせて探す技術も、同社の事業を支えています。機械を開発する仕事に加え、加工方法を試し、結果を顧客へ提案する仕事があります。
半導体工場へ届ける装置と砥石
ディスコの製品は加工を動かす「装置」と、材料に接して加工する「ツール」に分けると整理できます。ツールの中心は人工ダイヤモンドの粒を樹脂などの結合材で保持した砥石です。装置に取り付け、高速回転させて使う消耗品です。
半導体製造でよく登場するウェーハは、シリコンなどでできた円盤状の材料です。そこへ形成された多数のチップを切り分けたり、材料の裏面を削って薄くしたりする場面で、同社の技術が使われます。
表は左右にスクロールできます。
| 加工 | 装置・ツールの例 | 主に変えるもの |
|---|---|---|
| 切る:ダイシング | ダイシングソーとブレード | チップへの分割、外形 |
| 削る:グラインディング | グラインダと研削用ホイール | 厚さ、厚さのばらつき |
| 磨く:ポリッシング | ポリッシャと研磨用ホイールなど | 表面の状態、加工による微細なダメージ |
磨く目的は表面を見た目よくすることだけではありません。ディスコの技術紹介は微細なダメージ層を取り除き、素材の割れにくさを高める役割を説明しています。小さく、薄くした材料を、その後の工程でも扱える状態に仕上げるための加工です。
また、同社が扱う加工手段にはレーザーもあります。装置を調べる際は、すべてが砥石で切る方式だと考えず、何を使って材料へ作用させる製品なのかを確かめる必要があります。
刃と動きを組み合わせて形をつくる
ブレードを使うダイシングでは刃だけでなく材料を動かす速さや切り込む深さ、切る位置が加工結果に関わります。ディスコの事業説明でも、装置・ツール・加工条件の組み合わせを、顧客から預かった材料のテストカットで検証するとしています。
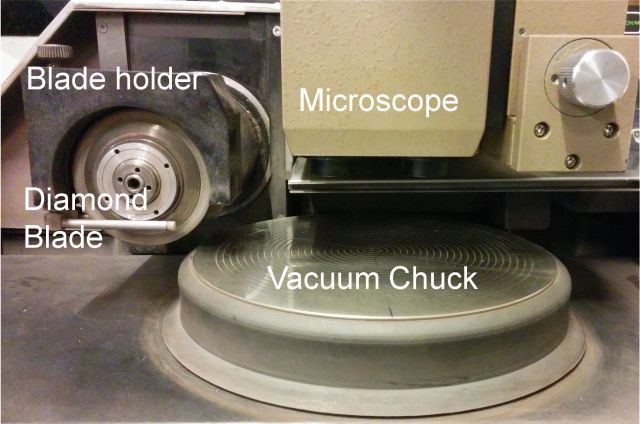
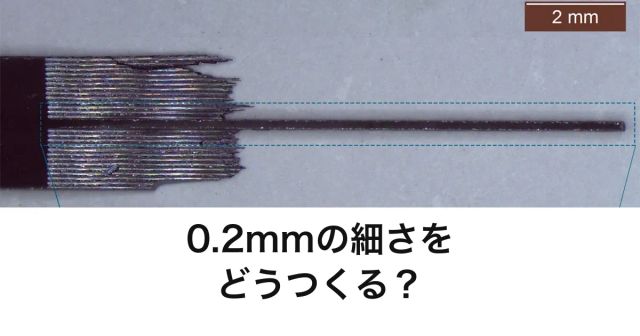
具体例がポルトガルのミーニョ大学のGoncalves氏らによる2016年の研究です。研究グループはディスコ製のダイシングソー「DAD 2H/6T」とブレードを使い、シリコンに細長い形状をつくりました。論文は長さ8 mm、幅200 µmの形状を得たと報告しています。200 µmは0.2 mmです。
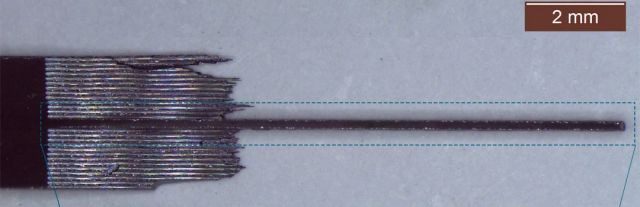
これは研究用の神経プローブの形状をつくる実験であり、ディスコが完成品のプローブを販売した事例ではありません。2016年の装置使用例として、刃の選定と切る位置・動きの設定が、できあがる形につながることを示しています。
企業研究で見るべき対象も、機械本体から一歩広がります。材料の種類、必要な寸法、欠けをどこまで抑えるか、どの速さで加工するか。これらをそろえて、使う装置とツールを選び、結果を確かめる仕事があります。
薄く削る工程は切る工程と一緒に考える
ウェーハを薄くする場合は、加工の順序や、薄くした材料をどう運ぶかも課題になります。ディスコが紹介する「DBG」と「TAIKO」は、この点を考えるための二つの例です。
DBGはDicing Before Grindingの略です。同社が従来法として示す「裏面を削ってから切り分ける」順序に対し、先に分割位置へ溝を入れ、裏面を削ることでチップを分離する方法を取ります。最初の切断は材料を完全に切り離さないハーフカットです。
ディスコはこの順序により裏面の欠けやウェーハの破損を抑え、薄いウェーハの状態で搬送するリスクも減らせると説明しています。最終的な薄さだけでなくそこへ至る途中の形と運び方まで含めて工程を組むわけです。
一方、TAIKOプロセスではウェーハの外周を約3 mm残し、その内側を削って薄くします。外周の枠を残すことで、薄くしたウェーハの反りや搬送のリスクを抑える狙いがあります。
DBGが切る・削る順序に着目するのに対し、TAIKOは削った後に残す形に着目した技術です。どちらもすべての材料や製品へ同じ条件で適用できるという意味ではありません。目的の厚さや加工後の工程に合わせて、実際の材料で確かめることが前提になります。
加工条件を探す仕事と製品を支える仕事
ディスコは精密加工装置、精密加工ツール、アプリケーション、サービスを事業の柱に挙げています。ここでいうアプリケーションは顧客の材料に合う装置・ツール・加工条件を検証する技術を指します。
同社の「アプリケーション開発エンジニア」の募集では、評価テストデータの作成・保管、装置やブレードの試作評価、改善提案、顧客への技術支援などが仕事内容に含まれています。装置を動かせることに加え、実験結果を資料にし、開発部門や顧客へ伝える役割があります。
同じ会社でも、ツールそのものを開発する仕事や、自社で量産する工程をつくる仕事は、担当する対象が異なります。2026年11月6日に確認した公式の事業説明と募集内容を、次のように読み分けられます。
表は左右にスクロールできます。
| 領域 | 公開資料にある仕事 | 担当範囲を確かめる観点 |
|---|---|---|
| アプリケーション開発 | 加工実験、評価データ、試作評価、顧客への技術支援 | 装置やツールを選び、条件を変えて加工結果を検証する範囲 |
| 精密加工ツール開発 | 砥石製品の開発、量産移管、生産工程の確立 | 材料・製法の開発から量産へ移すまでの担当範囲 |
| 精密加工ツールの製造技術 | 製造ラインの工程管理、生産設備の立ち上げ・保守 | 自社の工場で、狙った精度を量産するための設備・工程の担当範囲 |
| 納入後のサービス | 装置の定期点検・修理、操作や保守の研修 | 顧客工場での保守と、使う人への支援の範囲 |
応募条件は職種ごとに異なります。たとえば、確認した精密加工ツール開発の募集には化学系の研究開発経験が目安3年以上、製造技術の募集には機械装置の製造実務経験3年以上と、治具の設計・製作経験が必要要件として示されています。仕事内容が近く見えても、別職種の条件をそのまま当てはめず、募集ページで確認してください。
経験との接点を考えるなら、次の三つが具体的な確認項目になります。
- 何を変える仕事か。 装置の構造、砥石の材料・製法、加工条件、自社の製造工程のうち、主に担当するものを確かめる。
- どんな結果を確かめるか。 寸法、厚さ、欠けや表面の状態、生産性など、評価する項目と方法を確かめる。
- どこまで引き受けるか。 実験・評価・報告、量産への移行、顧客への説明、納入後の支援までの担当範囲を確かめる。
ディスコの事業を理解する軸は「切る・削る・磨く」を実現する装置とツール、それらを材料に合わせて使う加工技術です。製品名から入り、求める加工結果と、そこへ関わる仕事までたどると、自分の専門を生かす接点を考えやすくなります。
市場や待遇を他社と比べる場合は、ディスコなど3社のニッチトップメーカーを比較した記事も参考になります。会社全体の数字と、職種ごとの担当範囲を分けて調べるための手掛かりにしてください。
出典・参考資料
- ディスコ:ディスコってどんな会社? ↗(新しいタブで開く)確認日:2026.11.06
- ディスコ:4つの事業分野、装置・ツール・アプリケーション・サービス ↗(新しいタブで開く)確認日:2026.11.06
- ディスコ採用サイト:事業の紹介、加工技術とエンジニアの仕事 ↗(新しいタブで開く)確認日:2026.11.06
- S. B. Goncalvesほか「High Aspect-Ratio Neural Probes using Conventional Blade Dicing」J. Phys.: Conf. Ser. 757, 012011 (2016), DOI:10.1088/1742-6596/757/1/012011(ミーニョ大学保管の原本) ↗(新しいタブで開く)確認日:2026.11.06
- ディスコ:DBG/SDBG、ハーフカット後に裏面研削で分離する工程 ↗(新しいタブで開く)確認日:2026.11.06
- ディスコ:TAIKOプロセス、外周の枠を残す研削 ↗(新しいタブで開く)確認日:2026.11.06
- ディスコ:アプリケーション開発エンジニアの募集内容 ↗(新しいタブで開く)確認日:2026.11.06
- ディスコ:精密加工ツール開発エンジニアの募集内容 ↗(新しいタブで開く)確認日:2026.11.06
- ディスコ:精密加工ツール/製造技術の募集内容 ↗(新しいタブで開く)確認日:2026.11.06
- 論文の写真・派生画像の利用条件:CC BY 3.0(原本1ページにも明記) ↗(新しいタブで開く)確認日:2026.11.06
画像の出典・利用条件
以下は元画像の説明と利用条件です。配信用に縮小・形式変換を行い、一覧では表示枠に合わせて一部を切り取って表示しています。
カバー画像
2016年の研究で加工されたシリコン形状。S. B. Goncalvesほか、J. Phys.: Conf. Ser. 757, 012011、DOI:10.1088/1742-6596/757/1/012011(CC BY 3.0)。Fig.2上部を切り出し、文字を合成。ディスコの販売製品ではありません。
トップ・一覧・関連記事・特集のカバーにも、ここに記載した説明・利用条件が適用されます。
- S. B. Goncalvesほか / J. Phys.: Conf. Ser. 757, 012011 (2016), DOI:10.1088/1742-6596/757/1/012011:ダイシング装置内の円形の刃、顕微鏡、材料を吸着する円形テーブル ↗(新しいタブで開く)
CC BY 3.0(ライセンス(新しいタブで開く))。原本PDFのFig.1(a)の写真部分を切り出し。元の英語ラベルを保持し、1835×1215pxのWebPへ変換。確認日:2026.11.06
- S. B. Goncalvesほか / J. Phys.: Conf. Ser. 757, 012011 (2016), DOI:10.1088/1742-6596/757/1/012011:シリコンから細長く切り出された形状と、長さの目安を示す2 mmのスケール ↗(新しいタブで開く)
CC BY 3.0(ライセンス(新しいタブで開く))。原本PDFのFig.2上部の写真を切り出し。原図の2mmスケールと注記を保持、1080×350pxのWebPへ変換。確認日:2026.11.06